Алюминиевая экструзия VS Алюминиевая роликовая формовка | Холодная гибка
Общие черты
Как экструзия алюминия, так и валковая формовка позволяют получать длинные профили с равномерным поперечным сечением. Эти методы позволяют эффективно изготавливать линейные компоненты, такие как рельсы, швеллеры и балки, которые имеют постоянную геометрию по всей длине и могут быть обрезаны до нужного размера.

Разные
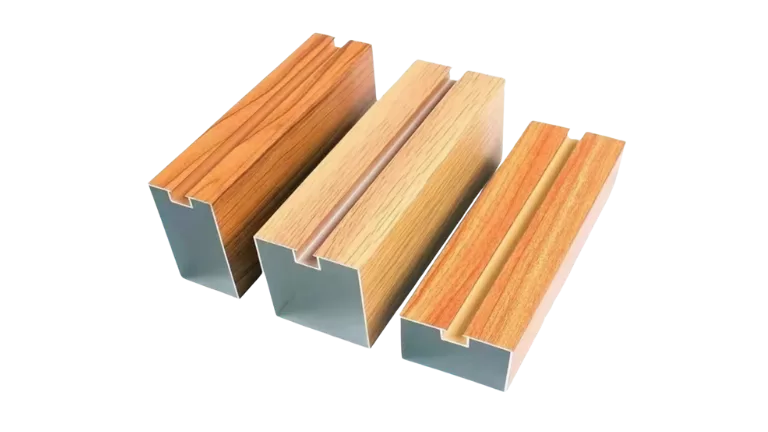
Создание закрытых профилей
Формирование валков методом холодной гибки ограничивается получением открытых поперечных сечений, таких как U-каналы или углы. Создание замкнутых форм, таких как трубки или полые прямоугольники требует дополнительной сварки или сборки после первоначальной формовки.
В отличие от этого, алюминиевая экструзия может напрямую производить как открытые, так и закрытые профили в рамках одного непрерывного процесса, что делает ее очень универсальной для изделий, требующих закрытых или трубчатых конструкций.
Сложные и многокамерные профили
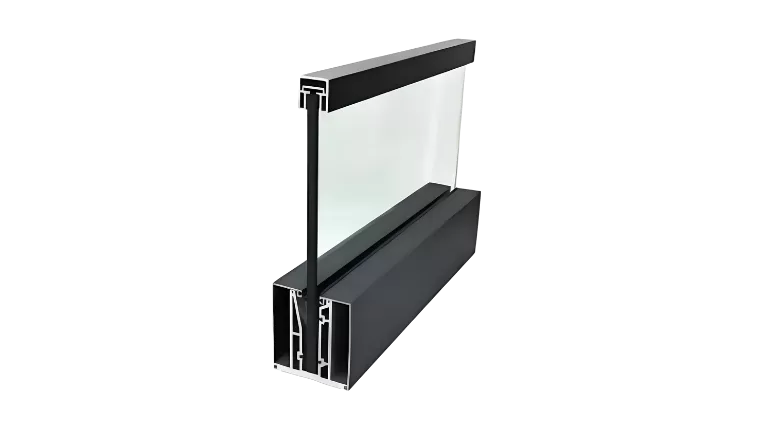
Алюминиевая экструзия способен одновременно изготавливать сложные поперечные сечения, включая профили с множеством внутренних полостей или подробными геометрическими характеристиками. Такая гибкость позволяет реализовать передовые конструкционные, тепловые или функциональные требования.
Однако рулонная формовка ограничена более простыми, открытыми формами и не позволяет с легкостью создавать сложные или многокамерные конструкции, независимо от последующей обработки.
Диапазон толщины стенок
Экструзия алюминия хорошо подходит для производства профилей с относительно толстые стенычто делает его идеальным для применения в областях, требующих повышенной прочности или жесткости. Однако при экструзии возникают технические трудности. очень тонкие стенкиПрофили обычно имеют нижний предел толщины стенок около 0,6 мм.
Напротив, валковая формовка методом холодной гибки отлично подходит для создания профилей с тонкими стенками, часто менее 0,6 мм, что выгодно для легких изделий. Однако этот процесс сталкивается с трудностями при попытке формирования толстостенных профилей, так как он становится менее эффективным и может нарушить точность размеров или качество поверхности для более толстых материалов.
Скорость производства
Формирование рулонов методом холодной гибки обеспечивает значительно более высокую скорость производства по сравнению с экструзией алюминия. Скорость производства на линиях холодной гибки обычно составляет от 10 до 60 метров в минуту, что делает их высокоэффективными для крупномасштабного непрерывного производства.
В отличие от этого, экструзия алюминия работает медленнее, обычно производя от 1 до 6 метров профиля в минуту из-за особенностей процесса экструзии и необходимости контролируемого охлаждения и формования. Таким образом, валковая формовка является предпочтительным выбором для крупносерийного производства, где скорость имеет первостепенное значение.
Инвестиции в оборудование
Первоначальные инвестиции в оборудование существенно различаются для процессов экструзии и валковой формовки алюминия. Прессы для экструзии алюминия различаются по размеру и производительности, стоимость малых прессов (800-1600 тонн) составляет от $70 000 до $210 000, а средних (2000-3600 тонн) - от $280 000 до $700 000.
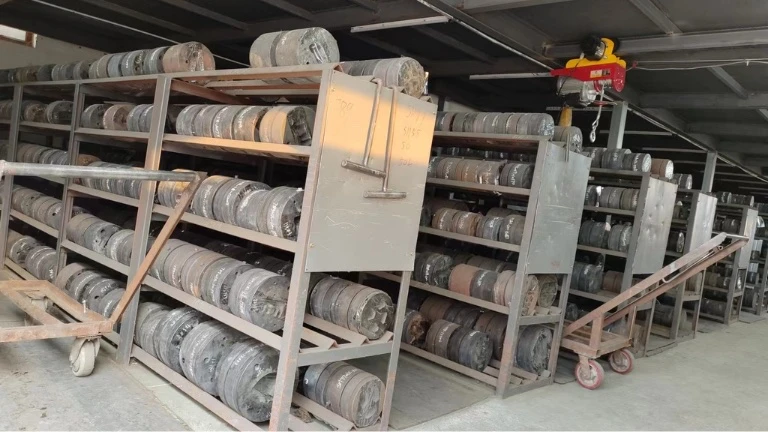
Одним из заметных преимуществ экструзии является ее универсальность: меняя фильеру, одна машина может производить самые разнообразные профили поперечного сечения, а стоимость экструзионной фильеры обычно составляет от $100 до $10 000 в зависимости от сложности.
В отличие от них, валковые формовочные машины обычно дешевле в расчете на единицу продукции, их цена варьируется от $20,000 до $200,000. Однако оборудование для валковой формовки обычно предназначено для производства определенного профиля, и перенастройка линии для производства другого продукта часто требует много времени и затрат.
Принцип формовки
Принцип экструзии алюминия
Экструзия алюминия предполагает проталкивание нагретой алюминиевой заготовки через фигурную матрицу с помощью мощного гидравлического пресса. При проталкивании алюминия через фильеру он приобретает нужную форму поперечного сечения.
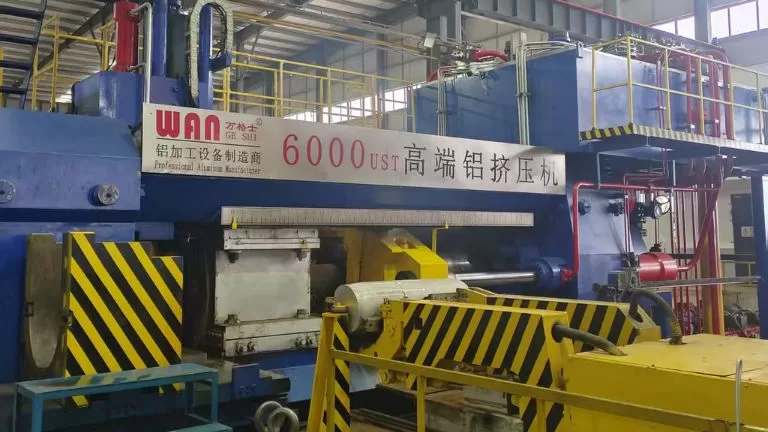
Принцип формовки рулонов
В отличие от этого, при холодной гибке металл формуется при комнатной температуре путем постепенного изгиба непрерывной полосы листового или рулонного материала через ряд роликов. Каждый набор роликов постепенно изгибает материал, пока не будет достигнут окончательный профиль.

Заключение
При выборе между экструзией алюминия и формовкой валков методом холодной гибки важно учитывать как масштабы производства, так и требования к производительности:
Небольшая партия и индивидуальный подход:
Выбирайте экструзию алюминия, если вам нужны небольшие объемы или индивидуальный дизайн, поскольку экструзионные фильеры, как правило, универсальны и экономически эффективны при изготовлении различных профилей.
Большой объем и стандартизация:
Выбирайте рулонную формовку для больших стандартизированных партий продукции. Этот процесс обеспечивает более низкую стоимость единицы продукции и высокую скорость изготовления однородных, повторяющихся профилей.
Производительность:
- Для применений, подверженных динамическим нагрузкам или требующих высокой усталостной прочности, предпочтительнее использовать экструзию алюминия благодаря его микроструктуре, армированной волокнами.
- Для статичных опор или там, где на первом месте стоит стоимость, подойдет рулонная штамповка, обеспечивающая достаточную прочность при минимальных затратах.
Типичные рекомендации по продуктам
| Тип продукта | Рекомендуемый процесс | Обоснование |
|---|---|---|
| Кронштейны для солнечных батарей | Оба | - Экструзия: Позволяет создавать сложные теплоотдающие профили.<br>- Рулонная формовка: Идеально подходит для стандартизированных рельсов и недорогого массового производства. |
| Настенные мульоны для штор | Формование рулонов | Стандарт С-образные профили быстро и экономично. |