Что такое процесс экструзии алюминия:
Алюминиевая экструзия В качестве материала используются цельные алюминиевые стержни, которые нагреваются до 400-500°C, пока не станут податливыми. Затем стержень продавливается через фильеру, формируя непрерывный профиль с формой поперечного сечения фильеры.
Что такое процесс литья алюминия под давлением:
На сайте литьё алюминия под давлением, Алюминий расплавляется и впрыскивается под высоким давлением в стальную форму, покрытую разделительным составом. Расплавленный алюминий быстро охлаждается и застывает в форме, обычно процесс формовки завершается всего за несколько секунд. 
Алюминиевый сплав для экструзии
Для экструзии алюминия сплавы должны обладать хорошей пластичностью, свариваемостью и коррозионной стойкостью, чтобы обеспечить бесперебойную обработку и высокое качество готовой продукции. В результате чаще всего используются сплавы серии 6xxx, среди которых можно выделить следующие марки 6061, 6063, и 6082. В некоторых случаях, когда требуются особые свойства, могут быть выбраны и другие сплавы, такие как 1050, 1070, 2024 и 7075.
Алюминиевый сплав для литья под давлением
При литье алюминия под давлением материалы должны обладать высокой текучестью, низкой восприимчивостью к горячему растрескиванию и отличной литейной способностью. Соответственно, часто используются сплавы серии Al-Si, такие как ADC12 и A380, и сплавы Al-Si-Mg, такие как A356.

Выбор и стоимость оборудования для алюминиевой экструзии и алюминиевого литья под давлением зависят от размера и сложности производимых деталей. Для каждого процесса требуется разное оборудование и оснастка, а необходимые инвестиции могут существенно различаться.
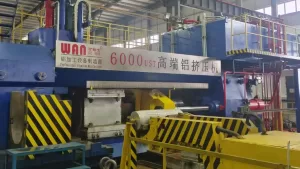
Экструзионные прессы для алюминия:
- Малые (800-1,600 тонн): $70,000 - $210,000
- Средний (2,000-3,600 тонн): $280,000 - $700,000
- Большие (5,000 тонн и выше): $1.1M - $2.8M
Машины для литья алюминия под давлением:
- Малые (300-500 тонн): $110,000 - $280,000
- Средний (800-1,600 тонн): $420,000 - $1.1M
- Крупные (2 000 тонн и выше): $1.4M - $4.2M

В таблице ниже приведены основные различия в оборудовании и требованиях к инвестициям:
| Категория | Экструзия алюминия | Алюминиевое литье под давлением |
|---|---|---|
| Стоимость основного оборудования | 7M | $28M |
| Стоимость плесени/гибели | $700 - $42k за комплект | $700 тысяч за комплект |
| Минимальная экономическая партия | 1-10 тонн | > 1,000 шт. |
| Потребление энергии | Нижняя (≈ $80/тонна) | Выше (≈ $120/тонна) |
| Уровень автоматизации | Умеренный (3-5 рабочих в смену) | Низкий (интеграция роботов) |
Алюминиевая экструзия:
Экструзия идеально подходит для изготовления длинных профилей с постоянным поперечным сечением в одном направлении. Хотя сложные трехмерные формы невозможны, вторичная обработка или сборка могут быть использованы для добавления элементов или соединений по мере необходимости.
Обычные приложения включают оконные и дверные рамы, поручни, направляющие, радиаторы, Рамы и опоры для солнечных батарейКорпуса аккумуляторов, электромеханические корпусаи пневматические или гидравлические цилиндры.

Алюминиевое литье под давлением:
Литье под давлением позволяет изготавливать сложные трехмерные детали, в том числе с замысловатыми изгибами и поверхностями, которые невозможно получить методом экструзии. Оно широко используется для изготовления корпусов двигателей, электромеханических корпусов, крупных конструкций, таких как элементы автомобильных кузовов, и декоративных изделий, требующих высокой точности.

Однако литье под давлением неэффективно для производства длинномерных изделий, поскольку требует очень больших форм и высокотоннажных машин, что приводит к значительному увеличению стоимости оборудования и оснастки по сравнению с экструзией. В таких случаях экструзия остается более практичным решением. Вторичная механическая обработка часто используется для дальнейшего совершенствования литых компонентов, когда требуются более жесткие допуски или дополнительные элементы.
Алюминиевая экструзия:
Экструзия - это твердофазный процесс с высоким сопротивлением течению металла, что может привести к изгибу длинных профилей и появлению видимых продольных следов (линий экструзии) на поверхности.
- Допуски на размеры: Типичные допуски составляют ±0,1-0,5 мм по длине, что менее точно, чем литье под давлением, особенно для длинных изделий.
- Шероховатость поверхности: Шероховатость поверхности после экструзии составляет Ra 3,2-6,3 мкм, на ней заметны линейные следы. Однако качество поверхности можно улучшить с помощью полировки или последующей обработки обработка поверхности такие как анодирование или порошковое покрытие.

Алюминиевое литье под давлением:
При литье под давлением жидкий металл полностью заполняет форму, точно передавая мелкие детали поверхности и производя минимальную деформацию.
- Допуски на размеры: Типичные допуски составляют ±0,05-0,2 мм во всех трех измерениях, что позволяет достичь высокой геометрической точности.
- Шероховатость поверхности: Шероховатость поверхности при литье составляет Ra 1,6-3,2 мкм, что позволяет получить более гладкую поверхность, близкую к сетчатой форме. Как и при экструзии, поверхность может быть дополнительно улучшена полировкой или различными видами обработки поверхности

Алюминиевая экструзия:
- Зерна вытянуты вдоль направления экструзии, образуя волокнистую микроструктуру.
- Мелкозернистость и высокая плотность дислокаций повышают прочность, особенно по длине профиля (продольная прочность превышает поперечную).
- Остаточные напряжения часто возникают из-за неравномерной деформации и обычно снимаются в процессе правки и старения.
- Обладает высокой прочностью и вязкостью, подходит для динамических и нагрузочных применений, но геометрическая сложность ограничена.

Алюминиевое литье под давлением:
- При быстром охлаждении образуется равноосная зернистая структура, но из-за неравномерного охлаждения могут появиться такие дефекты, как пористость (0,1-0,5%) и усадочные пустоты.
- Размер зерен обычно больше, а внутренние напряжения, возникающие при быстром затвердевании, могут привести к деформации или трещинам.
- Обеспечивает высокую геометрическую сложность и качество поверхности, но меньшую прочность и пластичность по сравнению с экструдированным алюминием.
- Лучше всего подходит для прецизионных статических деталей, а не для высоконапряженных или динамических нагрузок.

Ограничения процесса экструзии алюминия
- Форма: Ограничен профилями с равномерным поперечным сечением; не позволяет формировать замкнутые полости или сложные 3D-геометрии. Многосекционные детали требуют сварки или сборки.
- Размер: Максимальная ширина ограничена экструзионным прессом; сверхбольшие профили увеличивают стоимость. Минимальная толщина стенки обычно ≥0,5 мм.
- Материалы: В основном подходит для сплавов серии 6xxx; высокопрочные сплавы трудно поддаются экструзии. Сильная анизотропия механических свойств.
- Экономика: Низкая стоимость пресс-формы, подходит для небольших партий, но частая смена пресс-форм снижает эффективность. Некоторые отходы материала на концах профиля.
- Поверхность и точность: Поверхность имеет следы экструзии, требует постобработки. Допуск на размеры обычно ±0,1-0,5 мм; длинные профили могут деформироваться.

Ограничения процесса литья алюминия под давлением
- Материалы и дефекты: Ограничивается сплавами Al-Si; низкая пластичность. Пористость (газовые отверстия) трудно избежать, что влияет на плотность и усталостную прочность.
- Форма и размер: Возможны сложные 3D-формы, но тонкие стенки (<0,3 мм) трудно заполнить. Большие плоские детали могут деформироваться из-за неравномерного охлаждения.
- Плесень и стоимость: Высокая стоимость пресс-формы (500k-1M); подходит только для массового производства. Срок службы пресс-формы ограничен и требует регулярного обслуживания.
- Постобработка: Трудоемкое удаление заусенцев и очистка формовочной линии. Пористые детали нуждаются в пропитке для устойчивости к давлению.
- Механические свойства: Не поддается значительному упрочнению при термообработке; более низкая прочность и усталостная долговечность по сравнению с экструзией.

Сравнительная таблица
| Ограничение | Экструзия алюминия | Алюминиевое литье под давлением |
|---|---|---|
| Сложность формы | Только однородные сечения | Сложные 3D, тонкие стенки |
| Диапазон размеров | Длинные, ограниченной ширины, деформация | Большие плоскости могут деформироваться, микродетали точны |
| Материалы | В основном сплавы 6xxx | В основном Al-Si, низкая пластичность |
| Качество поверхности | Требуется постобработка | Близкая к сетке форма, возможны следы протекания |
| Экономика | Низкая стоимость пресс-формы, возможность изготовления небольших партий | Высокая стоимость пресс-формы, для массового производства |
| Механический реквизит | Высокая прочность/прочность, анизотропия | Твердые, хрупкие, с пониженным усталостным ресурсом |
Потребление энергии
- Алюминиевая экструзия: Низкое энергопотребление, обычно 800-1 200 кВт/ч на тонну переработанного алюминия.
- Алюминиевое литье под давлением: Более высокое потребление энергии, как правило, 1 000-1 500 кВт/ч на тонну, из-за операций плавки и литья.
Использование материалов
- Алюминиевая экструзия: Высокий коэффициент использования материала 85-92%. Лом из начала и конца экструзионного цикла может быть эффективно переработан.
- Алюминиевое литье под давлением: Низкий уровень использования материала, около 60-80%, поскольку образуется значительное количество литников, бегунков и вспышек. Эти отходы часто имеют адгезию с разделительными агентами, что требует дополнительной сепарации перед переработкой.

Выбросы CO₂
- Алюминиевая экструзия: Более низкий уровень выбросов углекислого газа - около 1,2-1,8 тонн CO₂ на тонну алюминия.
- Алюминиевое литье под давлением: Более высокие выбросы, обычно 1,8-2,5 тонны CO₂ на тонну алюминия, что отражает более высокое энергопотребление и менее эффективное восстановление материалов.
Рекомендуемые области применения алюминиевой экструзии
| Требование | Типичные продукты | Рассуждения |
|---|---|---|
| Длинные, линейные конструкции | Рельсы, поддерживает, оконные рамы | Экструзия по своей природе подходит для получения вытянутых, однородных сечений |
| Высокие динамические нагрузки | Автомобильная авария балки, велосипедные рамы | Волокнистая структура зерен обеспечивает превосходную прочность и жесткость |
| Малые и средние партии | На заказ архитектура компоненты | Низкая стоимость оснастки и высокая гибкость при выполнении индивидуальных заказов |
| Экологический приоритет | Solar крепления, системы экологичного строительства | Низкое энергопотребление и высокая степень вторичной переработки |
 Рекомендуемые области применения литья алюминия под давлением
| Требование | Типичные продукты | Рассуждения |
|---|---|---|
| Сложные 3D-фигуры | Корпуса двигателей, корпуса устройств 3C | Одноэтапная формовка сложных геометрических форм |
| Высокое качество поверхности | Чехлы для автомобильных ламп, корпуса для умных часов | Близкая к сетке форма уменьшает необходимость в постобработке |
| Крупномасштабное производство | Запчасти для бытовой техники (>100 000 единиц/год) | Стоимость единицы продукции значительно снижается при больших объемах |
| Прецизионные допуски | Электронные разъемы (допуск ±0,05 мм) | Наполнение под высоким давлением обеспечивает точность размеров |
 Гибридные технологические решения
- Структурная + функциональная интеграция: Комбинируйте экструдированные рамы с литыми соединителями (например, аккумуляторные блоки для новых энергетических транспортных средств).
- Оптимизация производительности: Используйте литые корпуса с экструдированными теплоотводящими ребрами (например, корпуса светодиодных ламп).
- Баланс стоимости и производительности: Применяйте литье под давлением для изготовления не несущих нагрузку декоративных деталей, а экструзию - для изготовления несущих конструктивных элементов.