Производство алюминиевых профилей
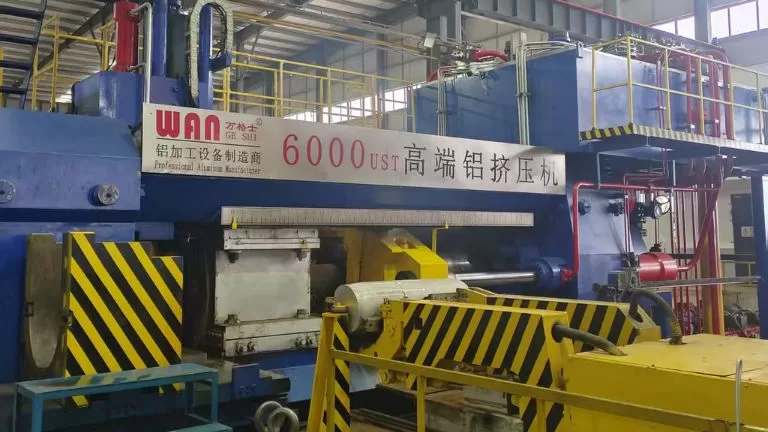
Масштаб производства высокой производительности: 40 современных экструзионных линий обеспечивают высокую производительность, гибкое планирование и стабильные поставки как для крупносерийных, так и для мелкосерийных заказов.
Возможности экструзии для тяжелых условий эксплуатации: Оснащен прессами мощностью до 6000 тонн, что позволяет изготавливать крупногабаритные профили, детали сложного сечения, толстостенные изделия и детали из высокопрочных сплавов с превосходной стабильностью размеров.
Разработка и проектирование пресс-форм по индивидуальному заказуСобственное инженерное проектирование пресс-форм и быстрая итерация оснастки обеспечивают оптимизированный баланс потока, сокращение числа испытаний штампов, более жесткие допуски и ускорение вывода на рынок изготовленных на заказ профилей.
Термообработка от начала до концаИнтегрированное решение, охватывающее контроль старения, закалки и отпуска для сплавов, таких как 6xxx и 7xxx, достигающее целевых закалок (например, T5/T6), улучшенных механических свойств и стабильной производительности.
Преимущества производства методом экструзии алюминия
Экструзия алюминия — это высокоэффективный производственный процесс, при котором путем продавливания нагретых алюминиевых заготовок через прецизионную фильеру получают непрерывные профили. Он широко используется в строительстве, транспорте, производстве промышленного оборудования, электронике и мебельной промышленности.
По сравнению со многими процессами обработки металлов, экструзия алюминия обеспечивает отличное использование материала, низкие затраты на оснастку и высокую эффективность производства. Он особенно подходит для изготовления длинных деталей, сложных поперечных сечений и крупномасштабного производства.
Хотя экструзия создает формы с постоянным поперечным сечением, ее можно комбинировать с обработкой на станках с ЧПУ, сверлением, нарезанием резьбы, сваркой и сборкой для изготовления сложных готовых компонентов и инженерных систем.
Типы профилей, производимых методом экструзии алюминия
Экструзия алюминия позволяет создавать самые разнообразные формы профилей, что делает ее одним из наиболее гибких методов производства алюминиевых компонентов. В зависимости от конструктивных и функциональных требований, профили могут быть спроектированы как сплошные сечения, Полые профили, на, или многополостные профили.
Помимо закрытых профилей, алюминиевое экструдирование также поддерживает конструкции с открытым профилем, такие как швеллеры, уголки, Т-образные профили и нестандартные функциональные профили. Эти конструкции широко используются в окнах и дверях, промышленном оборудовании, мебели, транспортных системах и электронных изделиях.
Экструзия алюминия может выполняться как прямой экструзией, так и непрямая экструзия. Прямое экструдирование является наиболее распространенным методом производства алюминиевых профилей в строительной, промышленной и транспортной сферах.
Непрямое экструдирование обеспечивает более равномерный поток материала и улучшенное качество поверхности. Оно также способно производить бесшовные алюминиевые трубы, которые широко используются в приложениях, требующих повышенного сопротивления давлению, герметичности и повышенной структурной надежности.


Экструзия алюминия очень чувствительна к экструдируемости сплава и реакции на термообработку. Отраслевым стандартом является серия 6xxx. Кроме серии 6xxx, могут также экструдироваться следующие серии.
- Серия 6xxx (например, 6005, 6060, 6061, 6063, 6082; Al-Mg-Si): Отличная экструдируемость, широкий диапазон обработки и сильная реакция на термообработку T5/T6. Обеспечивает баланс прочности, ударной вязкости, качества поверхности (хорошее качество анодирования) и стоимости; идеально подходит для крупносерийных профилей.
- 7xxx (например, 7003/7005/7075): Высокопрочный; сложнее в экструзии. Подходит для конструкционных деталей и бесшовных труб (часто методом обратной экструзии). Требует строгого контроля термообработки.
- 2xxx (например, 2024)Высокая прочность; более низкая текучесть и узкое технологическое окно. Часто используется в сочетании с последующей механической обработкой и термообработкой для соответствия конечным спецификациям.
- 1xxx (например, 1050/1060/1100/1070): Высокая электро- и теплопроводность, коррозионная стойкость; отличная экструдируемость. Идеально подходит для токопроводящих шин, профилей теплоотвода и декоративных применений.
- 5xxx (например, 5052/5083/5086): Нетермообрабатываемые сплавы на основе магния с хорошей прочностью и коррозионной стойкостью; подходят для применений, требующих ударной вязкости и коррозионной стойкости.
Магний также может быть экструдирован
По сравнению с экструзией алюминия, экструзия магния обладает преимуществом меньшего веса, но требует более строгого контроля процесса: она работает в более узком температурном диапазоне, более чувствительна к окислению и стабильности потока, а также предъявляет более жесткие требования к оборудованию, оснастке и мерам безопасности.


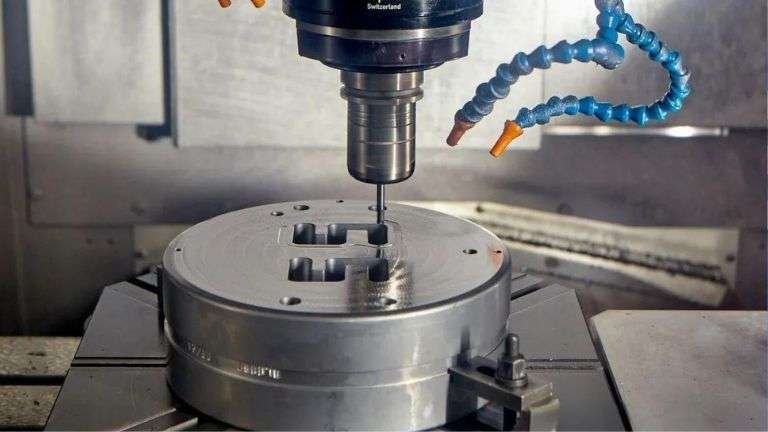
Экструзионные штампы — это критически важные инструменты, которые определяют форму, точность размеров и качество поверхности алюминиевых профилей. Правильно спроектированные штампы помогают обеспечить стабильный поток металла, постоянные допуски и эффективное массовое производство.
В HTS-ALU все экструзионные фильеры разрабатываются собственными силами по чертежам заказчика, CAD-файлам или физическим образцам. Наша команда инженеров оптимизирует структуру профиля и технологичность экструзии перед производством инструмента, чтобы повысить эффективность производства и качество продукции.
Имея собственную инструментальную мастерскую, мы обычно можем выполнить разработку нестандартной оснастки и производство образцов в течение 7 дней, помогая клиентам ускорить валидацию продукции и сократить сроки реализации проектов.

Экструзия алюминия на прессе превращает предварительно нагретые заготовки в непрерывные профили путем продавливания металла через прецизионную фильеру под высоким давлением. Мощность пресса выражается в тоннах (тоннаже): больше или более толстые профили требуют прессов большей тоннажности для обеспечения достаточного усилия экструзии и поддержания стабильного потока и размеров.
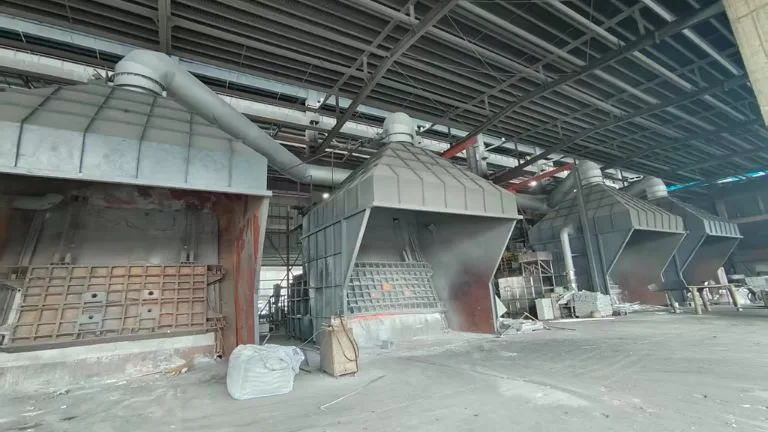
Предварительный нагрев штампа и заготовки: Предварительно нагрейте комплект штампа, опорную плиту, кольцо и контейнер для стабилизации размеров и обеспечения равномерного течения металла. Доведите заготовки до целевой температуры экструзии для достижения пластичности без начинающегося расплавления, уменьшая следы течения и дефекты при запуске.
Загрузка и обжим заготовки: Загрузите нагретую заготовку в контейнер и выполните осадку для обеспечения полного контакта, удаления поверхностных оксидов и герметизации от обратного потока. Правильная осадка сводит к минимуму дефекты закатов, налипания и швов в начале прессования.
Экструзия алюминия через фильеруПродавливайте заготовку через отверстие фильеры — плоские фильеры для сплошных профилей, фильеры с окнами/мостиками и оправками для полых — контролируя скорость пуансона и температуру выхода металла. Балансируйте поток, регулируя длину опорной поверхности и конструкцию портов, для поддержания точности размеров, качества поверхности и прочности сварочных линий.
Выбег и охлаждение в линии (на прессе): Поддержите выступающий профиль на разгрузочной плите с помощью съемников, чтобы предотвратить провисание и вибрацию.


После экструзии и охлаждения алюминиевые профили выпрямляют, чтобы устранить коробление, скручивание и остаточные напряжения, возникающие в процессе экструзии. Этот шаг помогает обеспечить сохранение профилем требуемой формы и точности размеров.
Выпрямление обычно выполняется контролируемым растяжением или выравниванием, в зависимости от геометрии профиля и требований применения. Правильное выпрямление улучшает плоскостность, сопрягаемость при сборке и общую консистентность изделия перед дальнейшей обработкой.
Как важный этап между экструзией и термообработкой, выпрямление помогает достичь более жестких допусков и более стабильных механических характеристик готового алюминиевого профиля.

Термическая обработка играет ключевую роль в достижении требуемых механических свойств экструдированных алюминиевых профилей. Различные процессы охлаждения и старения используются в зависимости от целевого сплава и обозначения состояния.
Для T5 профили, охлаждение обычно достигается путем воздушной или водяной закалки перед искусственным старением. Для Профили T6, закалка в воде обычно применяется для максимального увеличения прочности и твердости.
После закалки профили подвергаются искусственному старению в контролируемых температурных условиях для достижения заданного состояния, обеспечивающего стабильную прочность, геометрическую стабильность и долговечность.