Perfis de Alumínio com Revestimento de PVDF
O que é PVDF para Perfis Extrudados?
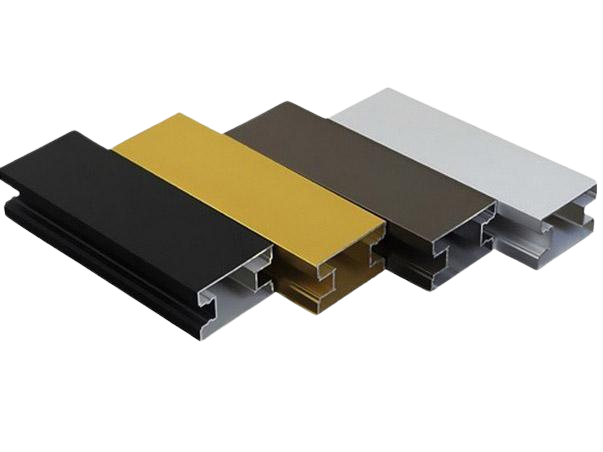
O PVDF (fluoreto de polivinilideno) é um sistema de revestimento de fluoropolímero aplicado a perfis de alumínio extrudado por meio de pulverização multicamadas e cura em alta temperatura. Usando resina PVDF de grau arquitetônico (tipicamente 70% de fluoropolímero de acordo com as especificações Kynar 500/Hylar 5000), ele forma um acabamento denso, estável contra UV e resistente à corrosão, adaptado a geometrias de perfil complexas.
Vantagens de extrusões de alumínio com revestimento PVDF
Excelente resistência às intempéries (20 a 30 anos ou mais): O PVDF mantém a cor e o brilho sob forte radiação UV, chuva, névoa salina e ciclos térmicos, tornando-o ideal para fachadas e caixilhos expostos; o desempenho comprovado em campo em climas costeiros e desérticos mostra baixo lascamento e mínima perda de brilho, suportando longas garantias e estendendo os ciclos de repintura.
Proteção superior contra corrosão: A densa barreira de fluoropolímero bloqueia umidade, cloretos e poluentes industriais, e quando combinada com um revestimento de conversão e primer adequados, resiste à corrosão sob o filme em bordas e juntas; isso é especialmente valioso para extrusões ocas e intrincadas, onde fendas podem reter contaminantes ao longo do tempo.
Cores e resistência ao desbotamento excepcionais: As fortes ligações C–F e os pigmentos estáveis à radiação UV proporcionam um baixo desbotamento e um ΔE mínimo, mesmo para cores escuras, saturadas ou metálicas/com mica, garantindo uma aparência consistente em todas as orientações e elevações; isso reduz a necessidade de substituições devido a descompasso de cor e preserva a intenção original do projeto.
Baixa captação de sujeira e fácil limpeza: O acabamento de baixa energia superficial repele poeira, fuligem e sujeira, de modo que o enxágue rotineiro com água e detergente neutro normalmente restaura a aparência; em zonas urbanas ou costeiras poluídas, a redução da sujeira e a manutenção mais fácil significam menos ciclos de limpeza e menor custo de acesso.
Flexibilidade e durabilidade em perfis complexos: O PVDF mantém a flexibilidade após a cura para acomodar a expansão e contração de extrusões longas e de parede fina sem rachaduras em cantos ou raios acentuados, e apresenta boa resistência a marcas/abrasão durante a fabricação e instalação quando curado adequadamente, reduzindo retrabalho e retoques no local.
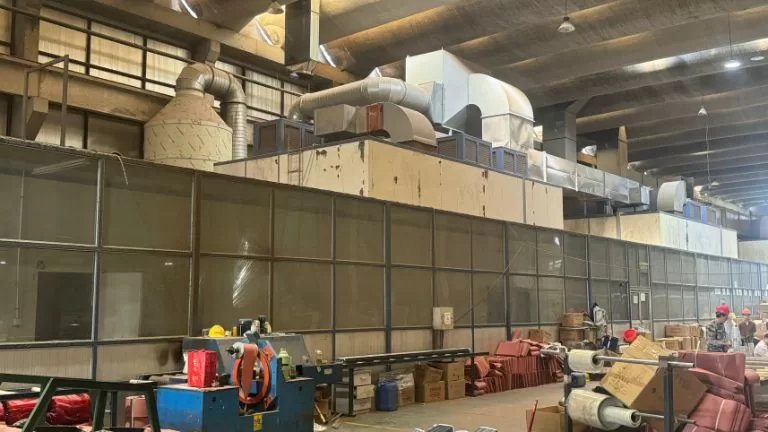
Processo de Revestimento PVDF
Pré-tratamento para seções complexas: desengraxe alcalino → enxágue → camada de conversão (cromato ou sem cromo) → secagem; atenção especial a reentrâncias/vazios e drenagem para evitar resíduos.
Primer: primer epóxi ou poliéster para aumentar a adesão e a resistência à corrosão nas bordas.
Revestimento superior de PVDF: aspersão/penduramento controlado para cobrir canais profundos, bordas afiadas e paredes traseiras.
Verniz opcional: aumenta a resistência à abrasão e ajusta o brilho/autolimpeza.
Cura: tipicamente em torno de 200°C com tempo/temperatura verificados em seções grossas/finas para evitar cura insuficiente ou excessiva.
QA para perfis: mapeamento da espessura do filme em bordas, cantos, rebaixos; adesão cruzada (cross-hatch), testes de MEK, verificações de brilho e ΔE de cor.
Película de revestimento de PVDF Adicional
DFT total: 25–35 μm típico; 35–45 μm para exposição externa severa.
Cobertura de cantos/paredes finas: otimize a configuração da pistola e a velocidade da linha para evitar pontos finos e escorrimentos em raios acentuados e abas estreitas.
Aparência: fosco/semi-brilho/alto brilho; orientações metálicas/de mica controladas para um visual uniforme em perfis longos.
Comparação com Outros Acabamentos de Superfície
| Item | Revestimento de PVDF | Anodização | Pó de poliéster | Revestimento Eletroforético (E-coat) |
|---|---|---|---|---|
| Durabilidade externa | Excelente, 20–30+ anos | Muito bem; cores tingidas podem desbotar | Bom, abaixo PVDF em alta UV | Moderado; melhor em ambientes fechados |
| Resistência a UV/descoloração | Excelente | Anodizado natural bom; tingido médio | Médio para bom | Limitado |
| Resistência à corrosão | Excelente (com pré-tratamento + primer) | Muito bom; precisa de boa vedação em ambiente marinho | Bom | Bom; precisa de verniz para exteriores agressivos |
| Limpeza/sujidade | Baixa absorção de sujeira, fácil de limpar | Superfície dura, pode manchar | Média | Muito suave; fácil em ambientes fechados |
| Mecânica/cobertura de borda | Flexível; resiste a rachaduras nos cantos | Duro; danos são visíveis | Película espessa; ótima cobertura de borda | Fino, muito liso |
| Opções de aparência | Maior variedade de cores e brilhos | Visual metálico forte; cores limitadas | Muitas cores; texturas possíveis | Muito suave; menos cores |
| Consistência do lote | Alto (gerenciar orientação metálica) | Sensível a liga/processo | Alta | Alta |
| Perfis complexos | Bom; precisa de controle de ângulo de pulverização/travamento | Cavidades internas não tratadas | Muito bom | Muito bom (reveste interiores) |
| Espessura do filme | 25–35 μm | 10–20 μm | 60-120 μm | 10–25 μm |
| Custo inicial | Alta | Médio-alto | Baixo-médio | Médio |
| Custo de ciclo de vida | Baixa | Médio | Médio a alto (exterior) | Médio–alto (exterior) |
| Melhores casos de uso | Fachadas costeiras/alta UV, longas garantias | Aspecto metálico, peças resistentes à abrasão | Fachadas econômicas, interior | Partes internas, cavidades complexas |
Sobre a HTS-ALU
A HTS New Materials (Jiangxi, China) é uma das principais fabricantes de extrusão de alumínio, com mais de 40 linhas avançadas e prensas de até 6.000 toneladas. Fornecemos perfis para construção, usos industriais e portas/janelas premium, incluindo perfis de quebra térmica.
Os recursos incluem anodização, revestimento em pó, revestimento de fluorocarbono e transferência de grãos de madeira. Também oferecemos usinagem e fabricação de ponta a ponta: CNC, fresagem, puncionamento, perfuração, rosqueamento, corte de precisão, soldagem e montagem - fornecendo soluções prontas para uso e específicas para cada projeto.
Produtos mais vendidos
Etapas de extrusão personalizadas
- Compartilhe seus arquivos CAD/STEP ou uma amostra física.
- Criamos desenhos de fabricação.
- Você revisa e aprova os desenhos.
- Fabricamos a matriz de extrusão.
- Executamos uma extrusão de teste.
- Você valida e assina as amostras.
- Iniciamos a produção em massa.
- O prazo de entrega típico da extrusão é de cerca de 15 dias.
- É adicionado um tempo extra para acabamento ou usinagem.
- Realizamos inspeções durante o processo.
- Realizamos inspeções finais antes do envio.
- Protegemos cada perfil para evitar a abrasão.
- Embalamos de acordo com suas necessidades.
- Organizamos o envio por via marítima, aérea, ferroviária ou multimodal.
Ligas para perfis extrudados
- 6063 (T5/T6)
- 6061 (T6/T6511)
- 6060 (T5)
- 6005/6005A (T5/T6)
- 6082 (T6)
- 6101 (T6/T61)
- 7075 (T6/T73)
- 2024 (T351)
Peso do perfil de alumínio por metro
Fórmula: W(kg/m) = A(mm²) × 0,00272 ou A(cm²) × 0,272
Opções de embalagem
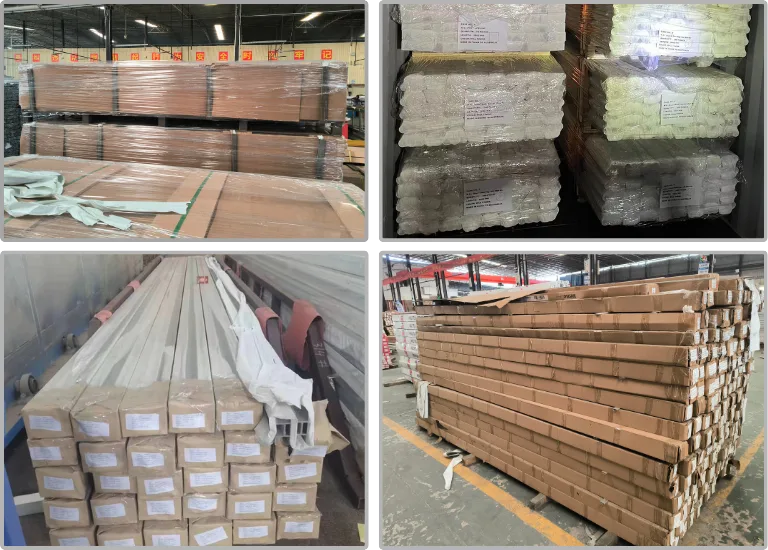
- Separação do filme protetor em uma única peça
- Embalagem em blister
- Embalagem cartonada
- Embalagem em caixas de madeira
- Paletização