
Ponto de fusão do alumínio: Fatos importantes para a indústria e a vida cotidiana
Todas as substâncias podem ser classificadas como cristalinas ou amorfas em sua estrutura. Os materiais cristalinos, como metais e muitos minerais, são caracterizados por um arranjo atômico bem ordenado, que dá origem a um ponto de fusão claramente definido - a temperatura específica na qual o sólido se transforma em líquido. Por outro lado, os materiais amorfos, como o vidro ou muitos plásticos, não têm essa estrutura ordenada e, consequentemente, não possuem um ponto de fusão preciso, mas amolecem gradualmente em uma faixa de temperatura.
O alumínio é um exemplo clássico de um material cristalino. Seu ponto de fusão distinto não apenas define seu comportamento durante o aquecimento, mas também desempenha um papel crucial em seu processamento, aplicação e desempenho, tanto na vida cotidiana quanto em contextos industriais. Neste artigo, exploraremos os principais fatos sobre o ponto de fusão do alumínio e o processo de fusão, destacando por que essa propriedade é fundamental para uma ampla gama de usos práticos e tecnológicos.

Ponto de fusão do alumínio
Alumínio puro tem um ponto de fusão de 660,3°C (1.220,5°F). No entanto, a maior parte do alumínio usado na vida cotidiana e na indústria está na forma de ligas, pois o alumínio puro é relativamente macio e requer liga para melhorar suas propriedades. O ponto de fusão das ligas de alumínio não é um valor único, mas sim uma faixa, devido à presença de vários elementos de liga, como silício (Si), magnésio (Mg) e cobre (Cu). Abaixo estão as faixas de fusão de alguns tipos comuns de alumínio:
| Grau | Componentes principais | Faixa de fusão (°C) |
|---|---|---|
| 1050 | 99,5% Al | 655-660 |
| 1060 | 99,6% Al | 655-660 |
| 2024 | Cu 4,4%, Mg 1,5% | 500-635 |
| 3003 | Mn 1.2% | 640-655 |
| 4043 | Si 5% | 577-630 |
| 5052 | Mg 2.5% | 605-650 |
| 5083 | Mg 4,5%, Mn 0,7% | 570-640 |
| 6061 | Mg 1,0%, Si 0,6% | 580-650 |
| 6063 | Mg 0,7%, Si 0,4% | 615-655 |
| 7075 | Zn 5,6%, Cu 1,6% | 475-635 |
| A356 | Si 7%, Mg 0,3% | 570-615 |
| ZL101 | Si 6,5%, Mg 0,3% | 570-615 |
| ZL104 | Si 8%, Mg 0,3% | 565-610 |
Por que o ponto de fusão é uma faixa?
O ponto de fusão das ligas de alumínio é dado como uma faixa porque elas são misturas de vários elementos, e cada fase dentro da liga derrete em uma temperatura diferente.
Solidus (limite inferior): A temperatura na qual o componente de menor fusão da liga começa a derreter. Por exemplo, na liga 7075, as regiões ricas em zinco podem começar a amolecer a 475°C.
Liquidus (limite superior): A temperatura na qual todos os componentes se fundiram completamente em um líquido uniforme. No caso do 7075, a matriz de alumínio requer um aquecimento de até 635°C para a fusão total.

Óxido de alumínio Al₂O₃ Ponto de fusão
Durante o processo de fusão do alumínio, o óxido de alumínio (Al₂O₃) é frequentemente formado na superfície do metal. O óxido de alumínio tem um ponto de fusão muito alto, aproximadamente 2.072°C (3.762°F), que é muito mais alto do que o do alumínio puro.
A presença desse óxido refratário pode afetar significativamente a fusão e a fundição do alumínio. Seu alto ponto de fusão significa que a camada de óxido permanece sólida durante as temperaturas típicas de processamento do alumínio, apresentando desafios e benefícios de proteção. O impacto específico do óxido de alumínio no processo de fusão do alumínio será discutido em detalhes mais adiante neste artigo.
Ponto de fusão do alumínio na indústria
O alumínio é o terceiro elemento mais abundante na crosta terrestre e o segundo metal mais usado na indústria depois do ferro. Seu ponto de fusão relativamente baixo é um fator fundamental em muitos processos industriais, afetando a fundição, extrusão, soldagem, reciclagem e desenvolvimento de várias ligas.
Filme de óxido: Uma espada de dois gumes no processamento industrial
O alumínio derretido forma rapidamente uma óxido de alumínio (Al₂O₃) camada superficial (ponto de fusão: 2,054°C). Embora esse filme impeça a oxidação e a absorção de hidrogênio, ele interrompe os fluxos de trabalho industriais:
Defeitos de fundição: Os fragmentos do filme de óxido podem ficar presos no fluxo de fusão, causando inclusões em peças fundidas (por exemplo, blocos de motores automotivos).
Desafios da soldagem: Os resíduos de óxido nos arames de enchimento levam a uma fusão ruim na soldagem MIG/TIG.
Alta solubilidade de hidrogênio: Gerenciamento da porosidade na produção
O alumínio derretido absorve hidrogênio 10 vezes mais rápido do que o alumínio sólido, principalmente devido à umidade em atmosferas de fornos ou materiais de carga.
Impacto: Os poros de gás (≥0,1 mm) reduzem a resistência à fadiga em peças fundidas do setor aeroespacial (por exemplo, rodas A356-T6).

Vantagem da fluidez: Possibilitando fundições complexas
De alumínio baixa viscosidade (≈1,2 mPa-s a 700°C vs. 5,5 para o ferro) permite:
Fundição sob pressão de alta pressão (HPDC): Preenche moldes em 40-100 m/s, A produção de peças com 1-2 mm de espessura (por exemplo, carcaças de baterias da Tesla).
Fundição em areia: Alcança 4-6 mm espessura mínima da parede (em comparação com 8-10 mm para aço).
Comportamento de elementos de liga: Metalurgia Industrial
| Elemento | Solubilidade em Al | Manuseio industrial | Exemplo de aplicativo |
|---|---|---|---|
| Si | Alta (12,6 wt%) | Modificadores eutéticos (Sr/Na) refinam as agulhas de Si | Blocos de motor (A319) |
| Fe | Baixo (0,04%) | Mn adicionado para converter Fe em Fases Al-(Fe,Mn) | Estoque de latas de bebidas (liga 3004) |
| Ti | Baixo (0,15%) | Refinadores de grãos (barras de Al-Ti-B) adicionados na lavagem | Tarugos de extrusão (série 6xxx) |
Principais práticas: Os materiais de cobrança são pré-selecionados para Fe < 0,2% em ligas aeroespaciais para evitar a fragilidade β-AlFeSi.

Reatividade: Desafios do forno e do ferramental
O alumínio derretido reage agressivamente com:
Refratários: Os revestimentos à base de sílica se degradam por meio de 4Al + 3SiO₂ → 2Al₂O₃ + 3Si; Revestimentos de alumina ou nitreto de boro prolongar a vida útil do forno.
Aço para ferramentas: H13 morre de experiência aluminização (intermetálicos Fe-Al); superfícies nitretadas resiste à erosão por 80.000 a 100.000 disparos.
Encolhimento por solidificação: Controle de defeitos
Volume de contração: 6,6% para Al puro → 5-7% em ligas (por exemplo, 356: 5.1%).
Compensação industrial:
- Fundição de alta pressão: Aplicar pinos de aperto 50-100 MPa durante a solidificação.
- Design do riser: Os risers superiores em fundição em areia são 2.5× o volume de fundição (por exemplo, para carcaças de bombas).
Riscos de superaquecimento no tratamento térmico
Ligas de baixo ponto de fusão (por exemplo, 7075: solidus a 475°C) são propensos a isso:
Burnout: Fusão localizada nos limites dos grãos se for aquecido >10°C abaixo do solidus (por exemplo, durante o tratamento de solução a 465-480°C).
Controle de processos:
- Aquecimento de múltiplos estágios: Rampa em ≤5°C/min a 400°C e, em seguida, à temperatura desejada.
- Atraso de resfriamento: Deve ser <10 segundos após a saída do forno para evitar Formação de PFZ.

Considerações sobre o ponto de fusão para produtos de alumínio de uso diário
Na vida cotidiana, o alumínio é amplamente utilizado em uma variedade de produtos de uso diário devido à sua leveza, excelente condutividade térmica, resistência à corrosão e facilidade de fabricação; no entanto, seu ponto de fusão também desempenha um papel significativo na determinação da segurança e do desempenho desses itens.
Folha de alumínio
O papel-alumínio é amplamente utilizado para cozinhar e armazenar alimentos. Quando aquecido em um forno de micro-ondas, o papel-alumínio não derrete porque as temperaturas atingidas estão muito abaixo do seu ponto de fusão (660,3°C/1.220,5°F). Entretanto, a energia do micro-ondas pode causar arcos ou faíscas se o papel-alumínio for amassado ou entrar em contato com as paredes do forno, o que representa um risco de incêndio.
Durante o churrasco, o papel-alumínio é valorizado por sua excelente dissipação de calor, que ajuda a distribuir o calor uniformemente sobre os alimentos. No entanto, se o papel-alumínio vazio for colocado diretamente sobre uma chama ou grelha, especialmente onde entra em contato com outros metais, pode ocorrer derretimento localizado.
Panelas de alumínio
As panelas e frigideiras de alumínio são populares por seu peso leve e rápida transferência de calor. Entretanto, se uma panela de alumínio for deixada no fogão e aquecida sem nenhum conteúdo (“queima a seco”), ela pode atingir temperaturas altas o suficiente para amolecer ou até mesmo derreter o metal, podendo causar falha estrutural.

Escadas de alumínio
Enquanto escadas de alumínio As escadas de alumínio são leves e resistentes à corrosão, mas são suscetíveis a amolecer em caso de incêndio. Ao contrário das escadas de aço, as escadas de alumínio podem perder a resistência e se deformar em temperaturas muito mais baixas, o que as torna inadequadas para uso como rotas de fuga de emergência durante incêndios.
Portas e janelas de alumínio
O alumínio é comumente usado em esquadrias de janelas e portas por sua durabilidade e apelo estético. Entretanto, devido ao seu baixo ponto de fusão, o alumínio não é adequado para divisórias ou portas corta-fogo, pois pode perder rapidamente sua integridade estrutural sob altas temperaturas.
Dissipadores de calor da CPU
Dissipadores de calor de alumínio são amplamente utilizados em eletrônicos para dissipar o calor das CPUs e de outros componentes. Em operação normal, as CPUs têm proteção térmica integrada e são desligadas antes que as temperaturas atinjam níveis que derretam o dissipador de calor.
Móveis para área externa, itens decorativos e coberturas
O alumínio é frequentemente usado em móveis para áreas externas, painéis decorativos e materiais para telhados. A luz solar, por si só, não é capaz de gerar calor suficiente para amolecer ou deformar o alumínio. No entanto, se a luz solar for focalizada através de vidro ou superfícies refletivas, as temperaturas localizadas podem aumentar significativamente, podendo causar danos.

Luminárias
O alumínio é um material popular para luminárias devido à sua refletividade e facilidade de fabricação. Entretanto, em alguns casos, a exposição prolongada a altas temperaturas de lâmpadas potentes ou a ventilação insuficiente pode fazer com que os componentes de alumínio se deformem ou percam a forma.
Reação de Thermite
A reação de termite é um processo redox altamente exotérmico no qual o pó de alumínio (Al) atua como um agente redutor para extrair oxigênio de óxidos metálicos, como o óxido de ferro (III) (Fe₂O₃) ou o óxido de cromo (III) (Cr₂O₃). Essa reação produz óxido de alumínio (Al₂O₃), metal elementar livre e uma quantidade substancial de calor. Sua característica definidora é que, uma vez iniciada, a reação é autossustentável e gera temperaturas extremamente altas, muitas vezes superiores a 2.500°C (4.532°F).
Princípio da reação
Uma reação típica de termite, usando o óxido de ferro (III) como exemplo, é expressa como:
2Al + Fe₂O₃ → Al₂O₃ + 2Fe + calor (ΔH ≈ 850 kJ/mol)
- Temperatura: A zona de reação pode atingir temperaturas instantâneas entre 2.500°C e 3.500°C, suficientes para derreter a maioria dos metais industriais (como referência, o ponto de fusão do ferro é 1.538°C).
- Fonte de oxigênio: A reação não requer oxigênio atmosférico, pois o reagente de óxido fornece todo o oxigênio necessário. Assim, as reações de termite são possíveis no vácuo ou em atmosferas inertes, oferecendo aplicações industriais exclusivas.
Início e controle da reação
- Ignição: É necessária uma fonte de ignição de alta temperatura (como uma fita de magnésio, um dispositivo de ignição elétrica ou uma pequena quantidade de pólvora).
- Condições críticas: O pó de alumínio deve ter um tamanho de partícula suficientemente pequeno (normalmente menos de 50 μm) e ser completamente misturado com o óxido de metal para garantir uma reação completa e controlada.
Considerações sobre segurança
- Riscos: A reação de termite é extremamente vigorosa e não reversível, apresentando riscos de erupções violentas e ejeção de metal fundido se não for adequadamente contida.
- Precauções: A reação só deve ser realizada em recipientes refratários (como cadinhos de grafite), bem longe de materiais inflamáveis e com todos os participantes usando equipamentos de proteção resistentes ao calor adequados.

Comparação do ponto de fusão com outros metais
| Metal/Liga | Ponto de fusão (°C) | Em relação ao alumínio |
|---|---|---|
| Alumínio (puro) | 660.3 | Linha de base |
| Liga de alumínio 6061 | 580-650 | 10-80°C mais baixo |
| Cobre (puro) | 1085 | 424,7°C mais alto |
| Latão (Cu-Zn30) | 900-940 | 240-280°C mais alto |
| Aço (baixo carbono) | 1370-1510 | 710-850°C mais alto |
| Aço inoxidável 304 | 1400-1450 | 740-790°C mais alto |
| Magnésio (puro) | 650 | 10,3°C mais baixo |
| Liga de magnésio AZ91 | 470-595 | 65-190°C inferior |
| Titânio (puro) | 1668 | 1007,7°C mais alto |
| Liga de titânio Ti-6Al-4V | 1600-1650 | 940-990°C mais alto |
| Zinco (puro) | 419.5 | 240,8°C mais baixo |
| Níquel (puro) | 1455 | 794,7°C mais alto |
| Chumbo (puro) | 327.5 | 332,8°C mais baixo |
Vantagens do baixo ponto de fusão do alumínio
O ponto de fusão comparativamente baixo do alumínio - 660,3°C (1.220,5°F) - oferece vários benefícios distintos na fabricação, no processamento, na reciclagem e na engenharia de materiais.
Baixo consumo de energia de fusão
Como o ponto de fusão do alumínio é menos da metade do ponto de fusão do aço (≈1500°C), a energia necessária para derreter o alumínio é significativamente menor. A fusão de uma tonelada de alumínio consome aproximadamente 40%-60% menos energia do que o aço. Isso resulta em economia de custos e redução do impacto ambiental na produção industrial em larga escala.

Adequação para manufatura aditiva (impressão 3D)
O baixo ponto de fusão permite que os pós de alumínio sejam facilmente processados por sinterização a laser (SLM) ou outras técnicas de manufatura aditiva, incluindo a fabricação de compostos à base de alumínio. Essa propriedade amplia o potencial do alumínio para peças impressas em 3D complexas e de alta precisão.
Conveniência para processamento manual e em pequena escala
O alumínio pode ser derretido usando equipamentos de pequena escala, como fornos elétricos ou cadinhos a gás que operam abaixo de 800°C, sem a necessidade de infraestrutura industrial pesada. Isso facilita as aplicações do tipo "faça você mesmo" (DIY), como joias artesanais, esculturas artísticas, itens decorativos domésticos e projetos educacionais de metalurgia.

Compatibilidade com compostos avançados
O baixo ponto de fusão permite que o alumínio atue como um material de matriz e encapsule reforços de ponto de fusão mais alto, como fibras de carbono ou partículas de cerâmica, para produzir compostos avançados. Por exemplo, os compostos de Al-SiC (carbeto de alumínio e silício) são amplamente utilizados em aplicações de gerenciamento térmico de eletrônicos.
Facilidade de reciclagem e reutilização
A reciclagem de sucata de alumínio requer a refusão em temperaturas abaixo do ponto de fusão do alumínio, o que é muito mais eficiente em termos de energia do que a reciclagem de aço ou titânio. O alumínio pode ser reciclado indefinidamente com menos de 5% de perda de desempenho; por exemplo, latas de bebidas são rotineiramente fundidas novamente e convertidas em novos lingotes. Aproximadamente 75% de todo o alumínio produzido ainda está em uso atualmente, devido à sua alta eficiência de reciclagem.
Uso sinérgico com outros metais
As ligas de alumínio de baixo ponto de fusão (como a 4043, com ponto de fusão de 577°C) são usadas com frequência como materiais de brasagem e soldagem, permitindo a união de metais de alto ponto de fusão (como cobre e aço). Os condutores bimetálicos de alumínio-cobre combinam o peso leve do alumínio com a condutividade elétrica superior do cobre, expandindo suas aplicações nos campos elétrico e de engenharia.
Ferramentas e equipamentos para fusão de alumínio
O ponto de fusão relativamente baixo do alumínio o torna adequado para fusão com uma variedade de dispositivos de aquecimento. A escolha do equipamento depende da escala de fusão, dos requisitos de controle de temperatura e dos cenários de aplicação específicos. Abaixo estão as principais categorias e os principais recursos das ferramentas de fusão de alumínio em diferentes escalas:
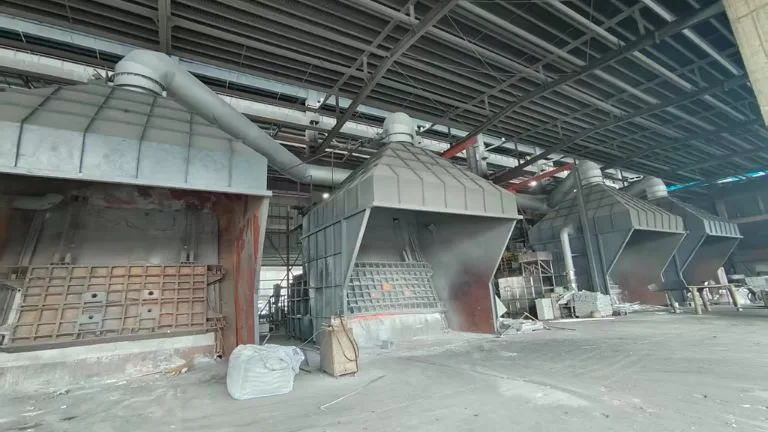
Fornos de fusão de alumínio em escala industrial
Os fornos industriais são projetados para produção de grandes volumes, como em fundições e na fabricação de componentes automotivos.
Forno Reverberatório
Princípio de funcionamento: Usa chamas a gás ou a óleo refletidas no teto do forno para aquecer indiretamente o alumínio.
Capacidade: Normalmente, de 1 a 50 toneladas por lote.
Vantagens: Adequado para produção contínua de alto volume; relativamente eficiente em termos de energia.
Limitações: Altas perdas por oxidação; geralmente requer fluxo ou cobertura de gás inerte.Forno de indução
Princípio de funcionamento: emprega a indução eletromagnética para aquecer o alumínio diretamente, sem combustão ou chama.
Tipos:- Frequência de energia (50/60 Hz): Para fusão de grandes lotes (5 a 20 toneladas).
- Média frequência (150-1.000 Hz): Permite uma fusão mais rápida e é preferível para ligas de alta precisão, como as usadas no setor aeroespacial.
Vantagens: Controle preciso da temperatura e oxidação mínima; produz alumínio de alta pureza.
Limitações: Custos iniciais mais altos do equipamento e consumo significativo de eletricidade.
Torre de fusão
Princípio de funcionamento: O alumínio é alimentado pela parte superior, derrete gradualmente e é drenado para um cadinho na parte inferior.
Vantagens: Permite a produção contínua e alcança alta eficiência térmica.
Aplicações típicas: Adequado para plantas de extrusão e instalações de processamento de alumínio reciclado.
Equipamento de fusão de alumínio de média e pequena escala
Eles são usados para produções de pequenos lotes, laboratórios ou aplicações artesanais e de bricolagem.
Forno de cadinho a gás/óleo
Combustível: funciona com propano, gás natural ou diesel.
Capacidade: Normalmente, de 1 a 50 kg por fusão.
Vantagens: Portátil e conveniente para uso externo ou temporário.
Limitações: Maior flutuação de temperatura e requer controle manual.
Aplicações: Pequenas peças fundidas, trabalhos esculturais e aplicações artísticas.Forno elétrico de cadinho
Método de aquecimento: Utiliza bobinas de aquecimento por resistência elétrica ou hastes de carbeto de silício para aquecer um cadinho de grafite ou cerâmica.
Faixa de temperatura: Ajustável, geralmente até 700-1.200°C.
Vantagens: Temperaturas estáveis e operação simples; ideal para uso em laboratório.
Limitações: Taxas de fusão mais lentas em comparação com fornos alimentados por combustível.
Aplicações: Pesquisa, fundição de joias e pequenos reparos em alumínio.Forno de indução de alta frequência (pequena escala)
Capacidade: Varia de 0,5 a 5 kg.
Vantagens: Fusão muito rápida com oxidação mínima; tempos de fusão de apenas alguns minutos.
Limitações: Custo mais alto do equipamento; requer operadores treinados.
Aplicações: Pesquisa de ligas de precisão e fusão de metais preciosos.

Ferramentas de fusão de alumínio para uso doméstico e DIY
Eles são adequados para amadores e reciclagem em pequena escala.
Conjunto de maçarico de propano e cadinho de grafite
Equipamento: Tocha de propano portátil (por exemplo, Bernzomatic TS8000) usada com um pequeno cadinho de grafite ou aço.
Capacidade: Normalmente, de 0,5 a 2 kg por sessão.
Vantagens: Baixo custo e operação acessível.
Limitações: Derretimento mais lento (cerca de 20 a 30 minutos por lote) e aquecimento menos uniforme.Forno a carvão/carvão vegetal
Combustível: usa carvão de madeira ou coque, geralmente com um soprador operado manualmente para aumentar a combustão.
Observações: Requer materiais refratários, como tijolos refratários ou fibra cerâmica, para isolamento e segurança.
Aplicações: Métodos tradicionais de fundição e fusão de alumínio ao ar livre.