Fabricação de Extrusão de Alumínio
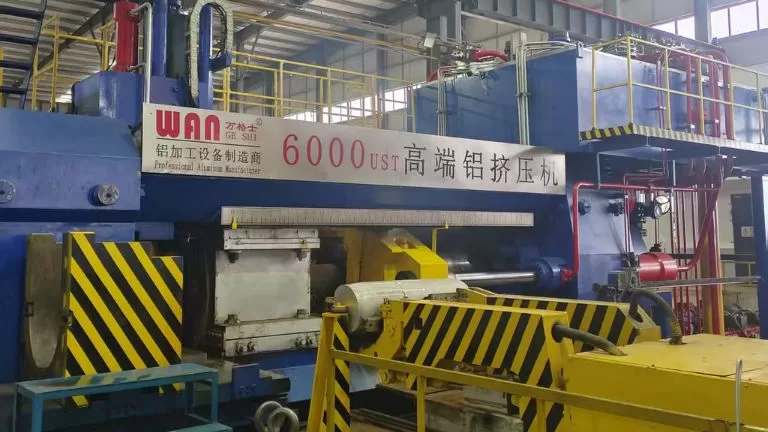
Escala de produção de alta capacidade: 40 linhas de extrusão avançadas garantem um rendimento rápido, programação flexível e fornecimento estável para pedidos de alto volume e de várias especificações.
Capacidade de extrusão para serviços pesados: Equipado com prensas de até 6.000 toneladas, permitindo perfis grandes, seções transversais complexas, peças de paredes espessas e ligas de alta resistência com excelente estabilidade dimensional.
Projeto e desenvolvimento de matrizes personalizadas: A engenharia interna de moldes e a rápida iteração de ferramentas proporcionam equilíbrio de fluxo otimizado, redução de testes de matrizes, tolerâncias mais rígidas e tempo de colocação no mercado mais rápido para perfis sob medida.
Tratamento térmico de ponta a ponta: Solução integrada que abrange o controle de envelhecimento, têmpera e revenimento para ligas como 6xxx e 7xxx, alcançando revenimentos-alvo (por exemplo, T5/T6), propriedades mecânicas aprimoradas e desempenho consistente.
Vantagens da Fabricação por Extrusão de Alumínio
A extrusão de alumínio é um processo de fabricação altamente eficiente que produz perfis contínuos forçando tarugos de alumínio aquecidos através de uma matriz de precisão. É amplamente utilizada em aplicações de construção, transporte, equipamentos industriais, eletrônicos e móveis.
Em comparação com muitos processos de conformação de metais, a extrusão de alumínio oferece excelente utilização de material, menores custos de ferramental e alta eficiência de produção. É particularmente adequado para a produção de peças longas, seções transversais complexas e corridas de produção de grande volume.
Embora a extrusão crie formas de seção transversal constante, ela pode ser combinada com processos de usinagem CNC, perfuração, rosqueamento, soldagem e montagem para fabricar componentes acabados complexos e sistemas de engenharia.
Tipos de Perfis Produzidos por Extrusão de Alumínio
A extrusão de alumínio pode produzir uma grande variedade de formas de perfil, tornando-a um dos métodos de fabricação mais flexíveis para componentes de alumínio. Dependendo dos requisitos estruturais e funcionais, os perfis podem ser projetados como seções maciças, perfis ocos, ou perfis multiloculares.
Além de formas fechadas, a extrusão de alumínio também suporta projetos de perfis abertos, como canais, cantoneiras, perfis em T e perfis funcionais personalizados. Esses designs são amplamente utilizados em janelas e portas, equipamentos industriais, móveis, sistemas de transporte e produtos eletrônicos.
extrusão direta ou indireta. extrusão indireta. A extrusão direta é o método mais comum para a produção de perfis de alumínio em aplicações de construção, industriais e de transporte.
A extrusão indireta oferece um fluxo de material mais uniforme e melhor qualidade de superfície. Ela também é capaz de produzir tubos de alumínio sem costura, que são amplamente utilizados em aplicações que exigem maior resistência à pressão, desempenho à prova de vazamentos e confiabilidade estrutural aprimorada.


A extrusão de alumínio é altamente sensível à extrudabilidade da liga e à resposta do tratamento térmico. O padrão do setor é a série 6xxx. Além da série 6xxx, as seguintes séries também podem ser extrudadas.
- Série 6xxx (por exemplo, 6005, 6060, 6061, 6063, 6082; Al-Mg-Si): Excelente extrudabilidade, ampla janela de processamento e forte resposta ao tratamento térmico para T5/T6. Equilibra resistência, tenacidade, acabamento de superfície (boa qualidade de anodização) e custo; ideal para perfis de alto volume.
- 7xxx (por exemplo, 7003/7005/7075): Alta resistência; mais difícil de extrudar. Adequado para peças estruturais e tubos sem costura (geralmente usando extrusão indireta). Requer um controle rígido do tratamento térmico.
- 2xxx (por exemplo, 2024): Alta resistência; menor fluidez e janela de processo mais estreita. Frequentemente combinado com pós-usinagem e tratamento térmico para atender às especificações finais.
- 1xxx (por exemplo, 1050/1060/1100/1070): Alta condutividade elétrica/térmica e resistência à corrosão; excelente extrudabilidade. Ideal para barramentos, perfis de dissipação de calor e aplicações decorativas.
- 5xxx (por exemplo, 5052/5083/5086): Ligas não tratáveis termicamente à base de Mg com boa força e resistência à corrosão; adequadas para aplicações que requerem tenacidade e desempenho contra corrosão.
O magnésio também pode ser extrudado
Em comparação com a extrusão de alumínio, a extrusão de magnésio oferece a vantagem de ser mais leve, mas exige um controle de processo mais rigoroso: ela opera em uma janela de temperatura mais estreita, tem maior sensibilidade à oxidação e à estabilidade do fluxo e impõe requisitos mais rigorosos em relação a equipamentos, ferramentas e medidas de segurança.


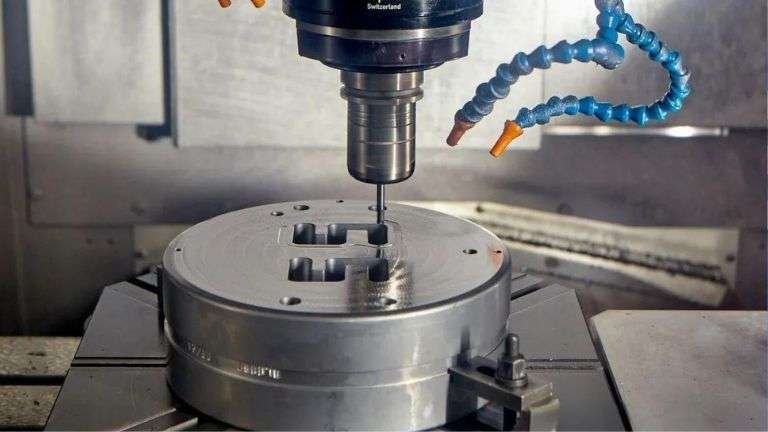
Matrizes de extrusão são ferramentas críticas que determinam a forma, a precisão dimensional e a qualidade superficial de perfis de alumínio. Matrizes bem projetadas ajudam a garantir um fluxo de metal estável, tolerâncias consistentes e produção em massa eficiente.
Na HTS-ALU, todas as matrizes de extrusão são desenvolvidas internamente com base em desenhos do cliente, arquivos CAD ou amostras físicas. Nossa equipe de engenharia otimiza as estruturas de perfis e a viabilidade de extrusão antes da produção das ferramentas para melhorar a eficiência de fabricação e a qualidade do produto.
Com uma oficina de ferramentas própria, geralmente conseguimos completar o desenvolvimento de matrizes personalizadas e a produção de amostras em até 7 dias, ajudando os clientes a acelerar a validação de produtos e os cronogramas de projetos.

A extrusão de alumínio na prensa converte tarugos pré-aquecidos em perfis contínuos, forçando o metal por meio de uma matriz de precisão sob alta pressão. A capacidade da prensa é expressa em toneladas (tonnage): maior ou perfis mais espessos exigem prensas de maior tonelagem para fornecer força de extrusão suficiente e manter o fluxo e as dimensões estáveis.
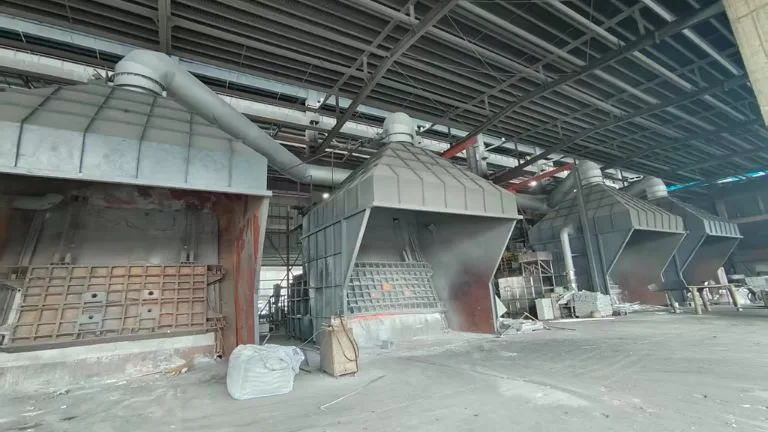
Pré-aquecimento de matrizes e tarugos: Pré-aqueça o conjunto de matrizes, o suporte, o reforço e o contêiner para estabilizar as dimensões e promover o fluxo uniforme do metal. Leve os tarugos à temperatura de extrusão desejada para obter plasticidade sem derretimento incipiente, reduzindo as marcas de fluxo e os defeitos de inicialização.
Carregamento e revolvimento de tarugos: Carregue o tarugo aquecido no recipiente e faça um revolvimento para garantir o contato total, purgar os óxidos da superfície e vedar contra refluxo. O revolvimento adequado minimiza os defeitos de lapidação, captação e costura no início da extrusão.
Extrusão de ram através da matriz: Conduza o tarugo pelo orifício da matriz - matrizes planas para perfis sólidos, matrizes de vigia/ponte com mandris para cavidades - enquanto controla a velocidade do cilindro e a temperatura de saída do metal. Equilibre o fluxo por meio do comprimento dos mancais e do projeto da porta para manter a precisão dimensional, o acabamento da superfície e a resistência da linha de solda.
Escoamento e resfriamento em linha (na prensa): Apóie o perfil emergente na mesa de escoamento com extratores para evitar flacidez e vibração.


Após a extrusão e o resfriamento, os perfis de alumínio são endireitados para remover empenamentos, torções e tensões residuais geradas durante o processo de extrusão. Essa etapa ajuda a garantir que o perfil mantenha a forma e a precisão dimensional necessárias.
O endireitamento é tipicamente realizado por estiramento controlado ou nivelamento, dependendo da geometria do perfil e dos requisitos da aplicação. O endireitamento adequado melhora a planicidade, o encaixe da montagem e a consistência geral do produto antes do processamento adicional.
Como uma etapa importante entre a extrusão e o tratamento térmico, a retificação ajuda a atingir tolerâncias mais rigorosas e um desempenho mecânico mais estável no perfil de alumínio acabado.

O tratamento térmico desempenha um papel fundamental na obtenção das propriedades mecânicas exigidas em perfis de alumínio extrudado. Diferentes processos de resfriamento e envelhecimento são empregados dependendo da liga alvo e da designação do temper.
Para Perfis T5, o resfriamento é tipicamente obtido por têmpera em ar ou névoa antes do envelhecimento artificial. Para Perfis T6, o resfriamento em água é comumente aplicado para maximizar resistência e dureza.
Após o resfriamento, os perfis passam por envelhecimento artificial sob condições de temperatura controlada para atingir o temper especificado, garantindo resistência consistente, estabilidade dimensional e desempenho a longo prazo.