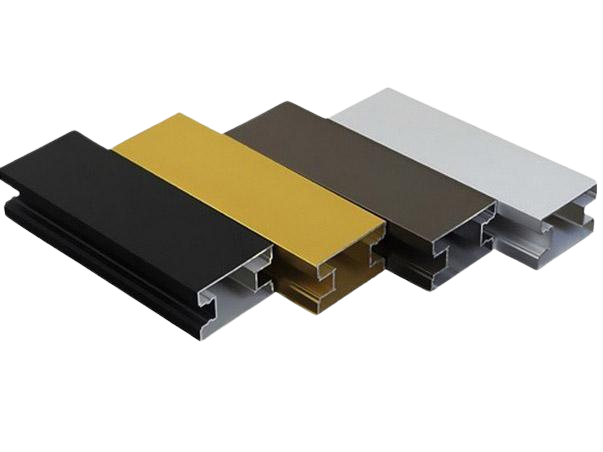
Profilés en aluminium revêtus de PVDF
Qu'est-ce que le PVDF pour les profilés extrudés ?
Le PVDF (polyfluorure de vinylidène) est un système de revêtement fluoropolymère appliqué aux profilés d'aluminium extrudés par pulvérisation multicouche et cuisson à haute température. Utilisant une résine PVDF de qualité architecturale (typiquement le fluoropolymère 70% selon les spécifications Kynar 500/Hylar 5000), il forme une finition dense, stable aux UV et résistante à la corrosion, adaptée aux géométries complexes des profilés.

Avantages des extrusions d'aluminium revêtues de PVDF
Résistance exceptionnelle aux intempéries (20-30+ ans) : Le PVDF conserve sa couleur et sa brillance en cas de forte exposition aux UV, à la pluie, au brouillard salin et aux cycles thermiques, ce qui le rend idéal pour les façades et les cadres exposés. Les performances éprouvées sur le terrain dans les climats côtiers et désertiques montrent un faible farinage et une perte de brillance minimale, ce qui justifie des garanties de longue durée et prolonge les cycles de repeinturage.
Protection supérieure contre la corrosion : La barrière dense de fluoropolymère bloque l'humidité, les chlorures et les polluants industriels et, lorsqu'elle est associée à un revêtement de conversion et à un apprêt appropriés, elle résiste à la corrosion sous le film au niveau des bords et des joints ; ceci est particulièrement précieux pour les extrusions creuses et complexes où les crevasses peuvent piéger les contaminants au fil du temps.
Excellente résistance aux couleurs et à la décoloration : Des liaisons C-F solides et des pigments stables aux UV permettent un très faible farinage et un ΔE minimal, même pour les couleurs sombres, saturées ou métallisées/mica, ce qui garantit un aspect cohérent dans toutes les orientations et élévations ; cela réduit les remplacements dus à une mauvaise correspondance et préserve l'intention originale de la conception.
Faible accumulation de saletés et nettoyage facile : La finition à faible énergie de surface élimine la poussière, la suie et la saleté, de sorte qu'un rinçage de routine avec de l'eau et un détergent neutre permet généralement de rétablir l'apparence. Dans les zones urbaines ou côtières polluées, la réduction des salissures et la facilité d'entretien signifient moins de cycles de nettoyage et des coûts d'accès moins élevés.
Flexibilité et durabilité sur des profils complexes : Le PVDF conserve sa flexibilité après durcissement pour s'adapter à la dilatation et à la contraction des extrusions à parois longues et minces sans se fissurer dans les angles ou les rayons aigus, et il présente une bonne résistance aux marques et à l'abrasion pendant la fabrication et l'installation lorsqu'il est correctement durci, ce qui réduit les travaux de reprise et de retouche sur le site.
Processus de revêtement du PVDF
Prétraitement des sections complexes : dégraissage alcalin → rinçage → revêtement de conversion (avec ou sans chromate) → séchage ; attention particulière aux creux/vides et au drainage pour éviter les résidus.
Primer : primer époxy ou polyester pour renforcer l'adhérence et la résistance à la corrosion des bords.
Couche de finition PVDF : angles de pulvérisation contrôlés pour couvrir les canaux profonds, les arêtes vives et les parois arrière.
Vernis en option : augmente la résistance à l'abrasion et affine la brillance/l'autonettoyage.
Durcissement : généralement autour de 200°C, la durée/température étant vérifiée pour les sections lourdes/fines afin d'éviter une cuisson insuffisante ou excessive.
Assurance qualité pour les profilés : cartographie de l'épaisseur du film sur les bords, les coins, les creux ; adhérence par hachures croisées, frottements au MEK, contrôles de la brillance et de la couleur ΔE.
Revêtement PVDF Film Plus
DFT total : 25-35 μm typique ; 35-45 μm pour une exposition extérieure sévère.
Couverture des angles et des parois minces : optimiser le réglage du pistolet et la vitesse de la ligne pour éviter les points minces et les coulures sur les rayons aigus et les bandes étroites.
Aspect : mat/semi-brillant/brillant ; orientations métalliques/mica contrôlées pour un aspect uniforme sur de longs profils.
Comparaison avec d'autres finitions de surface
| Objet | Revêtement PVDF | Anodisation | Poudre de polyester | Revêtement électrophorétique (E-coat) |
|---|---|---|---|---|
| Durabilité à l'extérieur | Excellent, 20-30+ ans | Très bon ; les couleurs teintées peuvent s'estomper | Bon, inférieur au PVDF dans les UV élevés | Modéré ; idéal à l'intérieur |
| Résistance aux UV/à la décoloration | Excellent | Anodisation naturelle bonne ; teintée moyenne | Moyenne à bonne | Limitée |
| Résistance à la corrosion | Excellent (avec prétraitement + primaire) | Très bon ; nécessite une bonne étanchéité en milieu marin | Bon | Bon ; nécessite une couche de finition pour les extérieurs difficiles |
| Nettoyage/salissure | Peu de salissures, facile à nettoyer | Surface dure, peut se tacher | Moyenne | Très doux ; facile à l'intérieur |
| Mécanismes/couverture des bords | Flexible ; résiste à la fissuration des coins | Dur ; les dommages sont visibles | Film épais ; grande couverture des bords | Mince, très lisse |
| Options d'apparence | La plus large gamme de couleurs/brillances | Aspect métallique prononcé ; couleurs limitées | Nombreuses couleurs et textures possibles | Très lisse ; moins de couleurs |
| Cohérence des lots | Élevé (gérer l'orientation métallique) | Sensible à l'alliage/au procédé | Haut | Haut |
| Profils complexes | Bon ; nécessite un contrôle de l'angle de pulvérisation/de la ramification | Cavités intérieures non traitées | Très bon | Très bon (manteaux internes) |
| Épaisseur du film | 25-35 μm | 10-20 μm | 60-120 μm | 10-25 μm |
| Coût initial | Haut | Moyenne-élevée | Faible-moyen | Moyen |
| Coût du cycle de vie | Faible | Moyen | Moyen à élevé (extérieur) | Moyennement élevé (extérieur) |
| Les meilleurs cas d'utilisation | Façades côtières/à forte exposition aux UV, longues garanties | Aspect métallique, pièces résistantes à l'abrasion | Façades rentables, à l'intérieur des terres | Parties intérieures, creux complexes |
À propos de HTS-ALU
HTS New Materials (Jiangxi, Chine) est un fabricant d'extrusion d'aluminium de premier plan qui dispose de plus de 40 lignes avancées et de presses pouvant atteindre 6 000 tonnes. Nous fournissons des profilés pour la construction, les utilisations industrielles et les portes/fenêtres haut de gamme, y compris des profilés à rupture thermique.
Les capacités comprennent l'anodisation, le revêtement par poudre, le revêtement au fluorocarbone et le transfert de grain de bois. Nous proposons également des services d'usinage et de fabrication de bout en bout : CNC, fraisage, poinçonnage, perçage, filetage, découpe de précision, soudage et assemblage - pour des solutions prêtes à l'emploi et adaptées à chaque projet.
Les produits les plus vendus
Étapes d'extrusion sur mesure
- Partagez vos fichiers CAD/STEP ou un échantillon physique.
- Nous réalisons des plans de fabrication.
- Vous examinez et approuvez les dessins.
- Nous fabriquons la filière d'extrusion.
- Nous procédons à une extrusion d'essai.
- Vous validez et signez les échantillons.
- Nous commençons la production de masse.
- Le délai d'extrusion typique est d'environ 15 jours.
- Un délai supplémentaire est ajouté pour la finition ou l'usinage.
- Nous effectuons des contrôles en cours de fabrication.
- Nous procédons à des inspections finales avant l'expédition.
- Nous protégeons chaque profil pour éviter l'abrasion.
- Nous emballons selon vos besoins.
- Nous organisons le transport par voie maritime, aérienne, ferroviaire ou multimodale.
Alliages pour profilés extrudés
- 6063 (T5/T6)
- 6061 (T6/T6511)
- 6060 (T5)
- 6005/6005A (T5/T6)
- 6082 (T6)
- 6101 (T6/T61)
- 7075 (T6/T73)
- 2024 (T351)
Poids du profilé en aluminium par mètre
Formule : W(kg/m) = A(mm²) × 0,00272 ou A(cm²) × 0,272
Options d'emballage
- Séparation du film de protection en une seule pièce
- Emballage sous blister
- Emballage en carton
- Emballage de caisses en bois
- Palettisation