
Extrusion directe et indirecte de l'aluminium
L'extrusion directe est actuellement la principale méthode d'extrusion, connue pour la simplicité de son équipement et son faible coût. Elle présente toutefois certaines limites. L'extrusion indirecte est souvent utilisée dans les domaines où l'extrusion directe est moins efficace.
Différences de fonctionnement
Dans l'extrusion directe, la filière est fixe et la billette d'aluminium est poussée vers la filière.
Dans l'extrusion indirecte, le billette reste immobile tandis que la filière est poussée vers le billette.


Limites de l'extrusion directe d'aluminium
Flux de matières irrégulier
Lors de l'extrusion directe, la billette d'aluminium s'écoule de manière irrégulière dans le conteneur, ce qui entraîne des incohérences dans la structure du grain et les propriétés mécaniques du produit extrudé. Ces problèmes sont particulièrement importants au niveau de la tête et de la queue du profilé en aluminium.
Soudage de joints dans des profilés creux
Lors de la production de profilés creux par extrusion directe, une filière à hublot est nécessaire. L'aluminium est divisé par les ponts de la filière en plusieurs flux, puis recombiné dans la chambre de soudage. De légères différences de température, de vitesse d'écoulement et de pression peuvent empêcher une fusion complète à l'interface de la soudure, formant ainsi des joints fragiles dans le produit final.

Augmentation du frottement et de la consommation d'énergie
Le frottement entre la billette et le récipient pendant l'extrusion directe entraîne la conversion d'une quantité importante d'énergie mécanique en chaleur. Il en résulte une consommation d'énergie globale plus élevée et des températures plus élevées au cours du processus d'extrusion.
Avantages de l'extrusion indirecte d'aluminium
Structure de grain et propriétés mécaniques uniformes
L'extrusion indirecte permet d'obtenir une structure granulaire plus uniforme et des propriétés mécaniques constantes sur l'ensemble du produit extrudé. En effet, le processus évite le frottement entre la billette et le conteneur, éliminant ainsi le flux inégal qui peut se produire lors de l'extrusion directe.
Haute précision dimensionnelle
L'extrusion indirecte offre une grande précision dimensionnelle. Le flux régulier d'aluminium et la réduction des contraintes résiduelles contribuent à une contraction thermique uniforme, minimisant la distorsion et garantissant des tolérances serrées dans le produit final. Des tolérances aussi étroites que ±0,05 mm peuvent être obtenues, ce qui permet de répondre aux spécifications exigeantes des applications de haute précision.
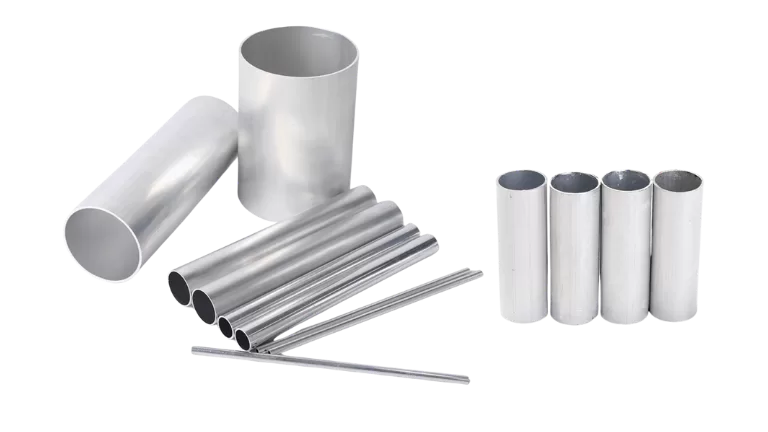
Profilés creux sans soudure
L'un des principaux avantages de l'extrusion indirecte est qu'elle permet de produire profilés creux en aluminium sans soudure. Dans ce processus, l'aluminium s'écoule uniformément de tous les côtés de la filière, ce qui élimine la nécessité d'une filière à hublot et évite ainsi la formation de cordons de soudure, fréquents dans l'extrusion directe.
Production de profilés à paroi plus fine
L'extrusion indirecte permet de produire profilés en aluminium à paroi plus fine. Alors que l'épaisseur de paroi minimale réalisable en extrusion directe est généralement de 0,8 mm, l'extrusion indirecte peut produire des profilés dont l'épaisseur de paroi n'excède pas 0,5 mm.
Meilleure adéquation aux alliages à haute résistance
L'extrusion indirecte est plus adaptée au traitement des alliages d'aluminium à haute résistance et difficiles à extruder, tels que le 7075. La friction réduite de cette méthode diminue la force d'extrusion nécessaire, ce qui permet de travailler avec des matériaux aussi difficiles.
Réduction de la consommation d'énergie
Le frottement entre la billette et le récipient étant nettement moins important, l'extrusion indirecte est plus efficace sur le plan énergétique.
Capacité à fabriquer des profils plus longs
L'extrusion indirecte permet de produire des produits plus longs. profilés en aluminiumcar il n'est pas limité par la longueur du conteneur.
Conclusion
Direct extrusion d'aluminium reste le procédé le plus courant, adapté à environ 80% de la production standard de profilés en aluminium en raison de sa polyvalence et de son efficacité.
En revanche, l'extrusion indirecte est une solution haut de gamme, "sans soudure", particulièrement appréciée dans les domaines de pointe tels que les applications militaires et aérospatiales, où les propriétés supérieures des matériaux et l'absence de joints de soudure sont des exigences essentielles.