Extrusion de profilés en aluminium sur mesure
L'extrusion de profilés en aluminium sur mesure consiste à forcer des billettes d'aluminium à travers une filière de précision pour produire des profilés continus avec une section transversale définie. Chaque section transversale distincte nécessite sa propre filière ; alors que les profils génériques-tube rond, tube carré, Canal en U, Angle Let Fente en T-Bien qu'il soit courant d'avoir des pièces en stock, de nombreuses applications exigent un outillage spécialement conçu pour obtenir une géométrie, des tolérances et des caractéristiques d'intégration exactes. Au-delà de la forme, le choix de l'alliage et de la trempe (traitement thermique) détermine la solidité, la formabilité, la résistance à la corrosion et la soudabilité, tandis que les finitions de surface telles que l'anodisation, le revêtement par poudre et l'électrophorèse déterminent l'apparence et la durabilité.
Les opérations de post-extrusion permettent d'accroître encore la fonctionnalité et la précision. L'usinage CNC (fraisage, perçage, taraudage, rainurage), la découpe, le redressage et le formage peuvent être appliqués après l'extrusion pour répondre aux exigences d'assemblage et de performance. Cet article définit les points de décision clés pour l'extrusion de profilés en aluminium sur mesure, clarifie les compromis entre la géométrie, le matériau, la trempe et la finition, et conclut par un aperçu des capacités d'extrusion sur mesure et de fabrication à valeur ajoutée de HTS-ALU.

Dessins ou échantillons pour les profilés en aluminium sur mesure
Il est essentiel de fournir un dessin complet de la section transversale pour l'extrusion de profilés en aluminium sur mesure. Veuillez soumettre un dessin CAO clair (DXF/DWG) de la section transversale pour permettre une évaluation de la faisabilité, des recommandations d'optimisation et un devis rapide. Si un usinage post-extrusion est nécessaire, veuillez également inclure un modèle 3D au format STEP afin de clarifier les caractéristiques telles que les trous, les fentes, les contre-trous, les filetages, les schémas de référence et les interfaces d'assemblage.
De l'échantillon au dessin: Nous pouvons faire de la rétro-ingénierie à partir d'un échantillon physique. Grâce à un équipement de scannage de profil avancé, nous générons le dessin technique et vous le renvoyons pour confirmation avant de procéder à l'usinage.
Spécification de tolérance: Des tolérances explicites sont nécessaires pour la fabrication et le contrôle de la qualité. Dans la mesure du possible, indiquer les tolérances dimensionnelles, les tolérances géométriques (par exemple, planéité, rectitude, perpendicularité) et les exigences en matière d'état de surface directement sur le dessin.
Détails supplémentaires: Inclure l'alliage et la trempe, le traitement de surface, la longueur nominale, les tolérances de longueur de coupe, les limites de rectitude/cambrure et toutes les dimensions critiques pour la qualité.
En normalisant les produits livrables dans les formats CAO et STEP et en intégrant les tolérances dans la documentation, nous accélérons l'examen DFM, réduisons l'ambiguïté et garantissons des devis précis et opportuns.
Options de matériaux pour les profilés en aluminium sur mesure
Le choix du bon alliage est fondamental pour la performance, le coût et la qualité de la finition. Les extrusions utilisent généralement des alliages de la série 6xxx en raison de leur bonne aptitude à l'extrusion et à l'anodisation, l'alliage 6063 étant le choix le plus courant. Selon les exigences de l'application (solidité, résistance à la corrosion, usinabilité ou finition), d'autres alliages peuvent être préférables. Les options suivantes sont largement utilisées :
6063: L'alliage d'extrusion le plus courant pour les applications générales (par exemple, les portes architecturales et les portes d'entrée).fenêtres, dissipateurs thermiques). Excellente finition de surface et réponse à l'anodisation ; convient pour les détails fins et les parois minces.
6060: Très similaire au 6063 et fréquemment utilisé en Europe. Bonne extrudabilité et bonne finition de surface, typiquement pour les produits architecturaux et les produits d'acier. profils décoratifs.
6061: Résistance supérieure à celle du 6063 avec un aspect anodisé légèrement inférieur. Préféré pour les cadres mécaniques, les fixations et les composants structurels où la rigidité est importante.
6082: Offre une résistance supérieure à celle du 6061 dans de nombreux états et une meilleure résistance à la fatigue ; utilisé pour les pièces porteuses et les charpentes plus lourdes.
7075: Parmi les alliages d'aluminium les plus résistants ; utilisés dans l'aérospatiale et la défense où le rapport poids/résistance est critique. Résistance à la corrosion limitée par rapport aux alliages 5xxx/6xxx et plus difficile à extruder ; les options de finition sont plus limitées.
2024: Haute résistance, inférieure à celle du 7075 dans de nombreux états, avec une excellente résistance à la fatigue. Courant dans les composants aérospatiaux ; des mesures de protection contre la corrosion sont généralement nécessaires.
5083: Non traitable à chaud, résistance exceptionnelle à la corrosion - idéal pour les environnements marins et l'exposition aux produits chimiques. Résistance modérée ; les performances de soudage sont excellentes.
Options de traitement thermique pour les profilés en aluminium sur mesure
Traitement thermique adapte les propriétés mécaniques, la stabilité dimensionnelle et le comportement du traitement en aval. Pour les extrusions d'aluminium, les températures les plus courantes sont T5 et T6, avec des options supplémentaires pour des objectifs de performance spécifiques.
T5: Refroidissement à l'air après extrusion suivi d'un vieillissement artificiel.
- Caractéristiques: Résistance et stabilité équilibrées ; temps de cycle plus court ; convient aux profils nécessitant une bonne usinabilité et une bonne réaction à l'anodisation.
- Cas d'utilisation: Profils architecturaux, des cadres à usage général.
T6: Trempe rapide (généralement à l'eau) après l'extrusion, puis vieillissement artificiel.
- Caractéristiques: Résistance plus élevée que T5 ; peut augmenter les contraintes résiduelles et le risque de distorsion pendant l'usinage ; nécessite parfois des stratégies de réduction des contraintes.
- Cas d'utilisation: Éléments de structure, composants mécaniques de précision exigeant une plus grande résistance.
T66: Trempe, défrisage, puis vieillissement artificiel.
- Caractéristiques: Niveau de résistance comparable ou légèrement supérieur à T6 pour certains alliages 6xxx, avec un meilleur contrôle dimensionnel grâce au redressage.
- Cas d'utilisation: Profilés longs et minces où la rectitude et les tolérances serrées sont essentielles.
T73: Trempe suivie d'un vieillissement artificiel en deux étapes.
- Caractéristiques: Résistance maximale inférieure à celle du T6, mais meilleure résistance à la corrosion sous contrainte ; fiabilité accrue dans les environnements difficiles.
- Cas d'utilisation: Composants exposés à des environnements corrosifs ou cycliques, en particulier dans les applications maritimes et de transport.
Options de finition de surface pour les profilés en aluminium sur mesure
Le choix du bon traitement de surface a une incidence sur la résistance à la corrosion, l'aspect, les propriétés électriques et la durabilité. Vous trouverez ci-dessous les options de finition les plus courantes pour les extrusions d'aluminium, depuis le traitement brut jusqu'aux revêtements hautement décoratifs ou fonctionnels.
Finition en usine: Surface telle qu'extrudée, sans traitement supplémentaire. L'aluminium forme naturellement une couche d'oxyde fine et dense à l'air ambiant, qui empêche toute corrosion ultérieure, contrairement aux métaux ferreux. Les profils à finition brute sont acceptables pour de nombreuses applications, en particulier pour les environnements intérieurs ou à faible exposition.
Anodisation (transparent ou teinté): Un processus électrolytique qui fait croître une couche d'oxyde uniforme et contrôlée sur la surface.
- Avantages: Dureté élevée, résistance améliorée à l'usure et à la corrosion, excellente base d'adhérence pour les colorants, et résistance électrique. surface non conductrice.
- Options: Anodisation claire (naturelle) ; coloration teintée/anodique en noir, bronze, champagne et teintes personnalisées ; anodisation dure pour une meilleure résistance à l'usure.
Revêtement électrophorétique (E-coat sur base anodisée): Les produits de cette catégorie sont généralement appliqués après l'anodisation afin d'améliorer la profondeur des couleurs et la brillance.
- Avantages: Haute consistance de la couleur, brillance raffinée, résistance améliorée à la corrosion et bonne stabilité aux UV pour les applications architecturales.
Revêtement en poudre: Poudres thermodurcissables ou thermoplastiques appliquées électrostatiquement et durcies.
- Avantages: Revêtement robuste et uniforme avec une excellente résistance à la corrosion et aux rayures.
- Options de couleur: Palette RAL complète, couleurs, textures et finitions personnalisées ; niveaux de brillance sélectionnables du plus brillant au plus mat.
Transfert de grain de bois (sublimation): Finition décorative qui transfère un motif de bois sur un support pré-enduit (souvent enduit de poudre).
- Avantages: Aspect bois réaliste avec la durabilité du métal ; convient pour les portes, les fenêtres et les garnitures architecturales.
Autres revêtements métalliques ou de protection:
- Les exemples incluent l'étamage, le nickelage ou les revêtements de conversion lorsque des propriétés électriques ou de barrière spécifiques sont requises. Il convient de noter que la galvanoplastie traditionnelle sur l'aluminium nécessite généralement un prétraitement spécial et une couche intermédiaire.
Texture et options de prétraitement:
- Sablage / grenaillage: Crée une texture mate uniforme, améliore l'adhérence du revêtement.
- Brossage: Grain linéaire pour un aspect métallique satiné ; souvent combiné avec l'anodisation claire.
- Polissage/finition miroir: Haute réflectivité ; généralement suivie d'une anodisation claire ou d'une laque pour préserver la brillance.
- Conversion chimique (alternatives sans chromate): Améliore l'adhérence de la peinture et fournit une protection de base contre la corrosion, souvent en tant qu'étape préalable à la peinture.
Usinage et opérations à valeur ajoutée pour les profilés en aluminium sur mesure
Les profilés d'aluminium sur mesure nécessitent souvent un traitement secondaire pour répondre aux exigences fonctionnelles et d'assemblage. L'aluminium offre une excellente usinabilité, ce qui permet de réaliser des opérations à valeur ajoutée précises, efficaces et rentables.
Découpage et usinage soustractif général:
- Sciage et découpe de précision: Coupes droites, d'onglet et composées ; tolérances de longueur et contrôle des bavures spécifiées sur le dessin.
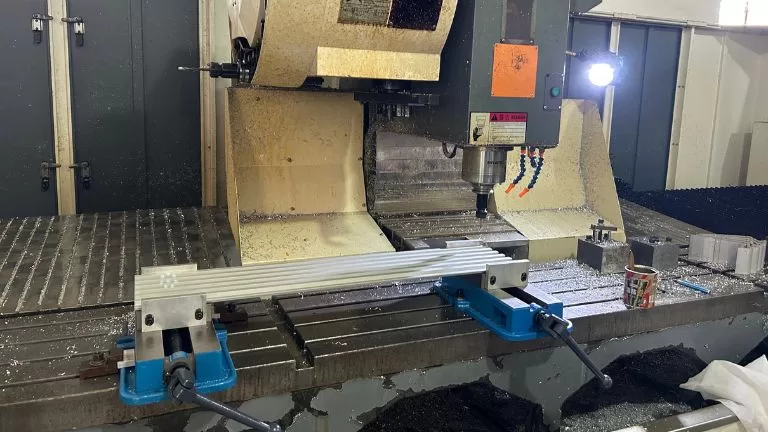
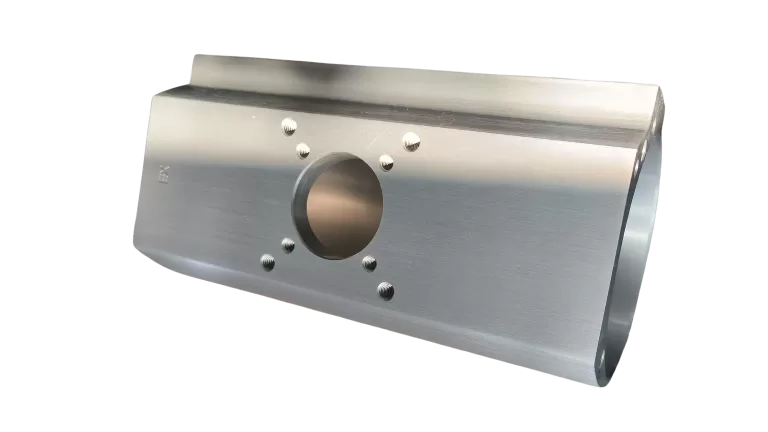
- Fraisage, perçage, taraudage et rainurage CNC: Création de poches, de rainures, de contre-trous, de filets et de caractéristiques complexes ; les stratégies de fixation minimisent la distorsion sur les sections à parois minces.
- Ébavurage et finition des bords: Ébavurage mécanique ou thermique pour assurer une manipulation sûre et un ajustement cohérent de l'assemblage.
Formage et fabrication:
- Pliage et formage: Cintrage par emboutissage rotatif, formage par roulage et formage par étirage pour courbé profils ; compensation du retour élastique en fonction de l'alliage et du traitement.
- Soudage: Soudage TIG/MIG pour les alliages 5xxx/6xxx ; sélection des produits d'apport et contrôle de l'apport de chaleur pour préserver les propriétés mécaniques et l'état de surface.
- Rivetage et fixation: Installation d'inserts filetés, d'écrous à sertir et de quincaillerie personnalisée.
Services d'assemblage:
- Assemblages télescopiques: Tubes ronds ou carrés emboîtés, munis de bagues, de détentes ou de mécanismes de verrouillage pour une extension en douceur.
- Assemblage du cadre et du module: Encadrement des rainures en T, Les produits de la gamme sont les suivants : les produits de la gamme, les charnières, les embouts, les joints et les garnitures ; les essais fonctionnels et le montage sont disponibles.
Marquage et identification:
- Gravure/marquage au laser: Marques durables à fort contraste pour les logos, les numéros de série et la traçabilité ; compatibles avec les surfaces anodisées.
- Sérigraphie (tampon/écran): Graphiques et instructions en couleur ; RAL/Pantone la correspondance des couleurs et les encres résistantes à l'abrasion.
- Codage par pointillés et par jet d'encre: Traçabilité industrielle sur de grands volumes.
Contrôles de la qualité et des processus:
- Conformité GD&T: Position des trous, parallélisme, planéité et rectitude vérifiés par CMM/métrologie optique.
- Gestion du stress et des distorsions: Planification des séquences, serrage par étapes et usinage d'ébauche puis de finition pour les températures T6/T66.
- Intégrité de la surface: Protéger les faces cosmétiques à l'aide de films et de fixations ; définir les qualités cosmétiques acceptables.
Spécifier les caractéristiques d'usinage sur le modèle STEP et les dessins 2D (.STEP + .DWG/.DXF), y compris les tolérances, les schémas de référence et les exigences de finition. Une documentation claire accélère la révision DFM, réduit les retouches et garantit une qualité de production reproductible.
Options d'emballage pour les profilés en aluminium sur mesure
Un emballage adéquat protège les surfaces cosmétiques, préserve l'intégrité dimensionnelle et rationalise la manutention de l'usine au site. Sélectionnez les options en fonction de la géométrie du profil, de la finition de la surface, du mode d'expédition et de la fréquence de manutention.
Emballage de surface
- Paquets de film rétractable/à bulles d'air: Plusieurs profilés droits de forme régulière peuvent être emballés ensemble sous vide ou sous film rétractable lorsque le risque d'abrasion mutuelle est faible. Cette méthode est efficace pour le transport et réduit le temps d'emballage.
- Emballage en papier mousse en une seule pièce: Les surfaces irrégulières ou très profilées, les nervures tranchantes ou les finitions brillantes/anodisées doivent être emballées individuellement avec du papier mousse (ou un manchon en mousse) pour éviter les éraflures et les bosses.
- Notes de protection: Ajouter des protections d'angle pour les bords tranchants ; utiliser des intercalaires entre les pièces anodisées ou revêtues de poudre pour éviter les frottements.
Chargement de conteneurs (chargement en vrac)
- Commun pour les profilés architecturaux de portes/fenêtres. Les profilés en paquets sont chargés directement dans les conteneurs afin de maximiser l'utilisation du volume. S'assurer que des entretoises et des blocages sont utilisés pour contrôler les mouvements et éviter les dommages dus à la compression près des portes des conteneurs.
Palettisation
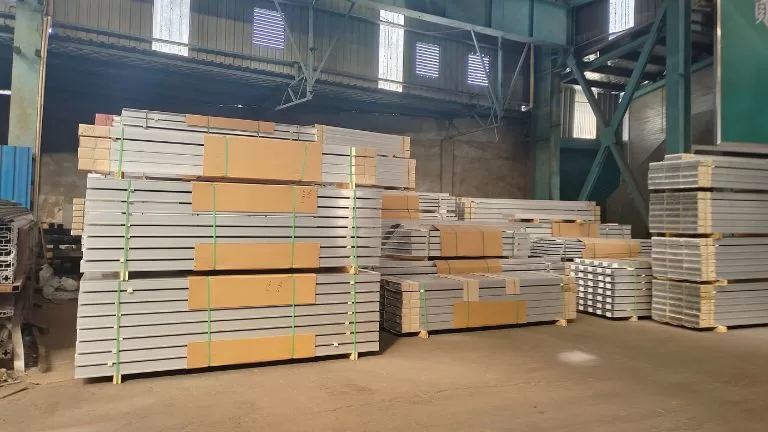
- Les profilés sont regroupés, cerclés et empilés sur des palettes en bois ou en plastique fumigées, puis emballés sous film étirable.
- Avantages : Convivialité pour les chariots élévateurs, transbordement plus rapide, meilleure empilabilité et meilleure protection contre l'humidité du sol.
- Options : Protections des bords, couches antidérapantes et planches supérieures pour répartir la pression de la sangle.
Mise en caisse (caisses en bois)
- Caisses en bois robustes pour les envois mixtes ou longue distance, en particulier dans les conteneurs LCL/consolidés.
- Avantages : Protection supérieure contre les chocs, empilage contrôlé et facilité d'inspection douanière. Spécifiez le poids et les dimensions maximales de la caisse en fonction des limites de l'itinéraire.
Boîtes en carton
- Convient pour les garnitures décoratives, les moulures plus petites et les kits de vente au détail. Les pièces sont emballées ou manchonnées individuellement, puis emballées dans des cartons étiquetés avec des cloisons intérieures. Les cartons peuvent être palettisés pour les expéditions en vrac.
Étiquetage et documentation
- Indiquer le numéro de pièce, le PO, l'alliage/température, la finition, la longueur, la quantité et les symboles de manutention sur chaque liasse/carton.
- Appliquez des codes-barres ou des codes QR pour la traçabilité ; indiquez l'orientation ou la mention “Ne pas empiler” le cas échéant.
Options d'exportation et de conformité
- Bois conforme à la norme ISPM-15 pour les expéditions internationales ; contrôle de l'humidité à l'aide de déshydratants et de VCI si nécessaire.
- Des essais de chute, de vibration et de compression peuvent être réalisés pour valider les spécifications de l'emballage sur des profils de grande valeur ou critiques sur le plan cosmétique.
Adapter l'emballage à la géométrie et à la finition - regrouper des profils réguliers et robustes, emballer individuellement des pièces irrégulières ou de finition supérieure, choisir des palettes ou des caisses en fonction du mode d'expédition et des exigences en matière de manutention.
Prix des profilés en aluminium sur mesure
Le coût de l'extrusion de profilés en aluminium sur mesure est une combinaison de plusieurs facteurs. Comprendre chacun de ces éléments permet d'établir un budget, de faire des compromis en matière de conception et d'établir des devis précis.
Coût de l'outillage (matrice)
- Les sections transversales plus grandes ou plus complexes nécessitent des matrices plus résistantes, à plusieurs cavités ou en pont, ce qui augmente les coûts et les délais. Les tolérances serrées et les parois minces peuvent également accroître la complexité de l'outillage.
Prix des lingots d'aluminium
- Le coût du métal suit les cotations du marché local et est relativement constant au sein d'une région. Les fluctuations de prix ont une incidence directe sur le prix des pièces, en particulier pour les profilés de masse élevée.
- Les sections transversales plus importantes nécessitent des presses à tonnage plus élevé et des vitesses de passage plus lentes, ce qui augmente les coûts. Les formes creuses ou à nervures profondes peuvent nécessiter des matrices à hublot et un contrôle supplémentaire du processus.
Coût du traitement thermique
- Les prix varient en fonction de la trempe : Le T6 coûte généralement plus cher que le T5 en raison de la logistique de trempe et des cycles de vieillissement plus longs. Les températures telles que T66/T73 peuvent ajouter des étapes de redressement ou de vieillissement en plusieurs étapes.
Coût de la finition de surface
- Dépend du processus et des spécifications : anodisation claire de base < anodisation teintée/E-coat < revêtement en poudre < finitions spéciales (anodisation dure, transfert de grain de bois). L'épaisseur, la constance de la couleur et la conformité aux normes (par exemple, Qualanod/AAMA) influencent également le prix.
Coût de l'usinage et de la fabrication
La complexité des caractéristiques, les tolérances, le temps de cycle et les besoins de fixation sont des facteurs déterminants. Les opérations comprennent le découpage, le fraisage, le perçage et le taraudage CNC, le pliage, le soudage, l'assemblage et le marquage.
Note importante sur le séquençage:
- Le fait de procéder d'abord à la finition de la surface puis à l'usinage brisera le revêtement dans les zones usinées et peut nécessiter des travaux de reprise ou des retouches locales.
- L'usinage avant la finition préserve l'intégrité du revêtement mais augmente le travail de finition (masquage, rayonnage, manipulation). Choisissez la séquence en fonction des priorités esthétiques et fonctionnelles.
Coût de l'emballage
- Varie en fonction du niveau de protection : les paquets de plusieurs pièces sous film rétractable sont économiques ; l'emballage individuel en mousse, la palettisation, les cartons ou les caisses en bois augmentent les coûts de matériel et de main-d'œuvre, mais réduisent le risque d'endommagement pendant le transport.
Autres facteurs de coûts (il est recommandé de les préciser dans l'appel d'offres)
- Volume cible et taille des lots (affecte l'amortissement des frais de préparation et d'outillage)
- Longueurs et tolérances de coupe ; hypothèses sur le taux de rebut
- Disponibilité de l'alliage et de la trempe ; contraintes de délai de livraison
- Exigences de qualité (rapports CMM, PPAP, certificats, tests d'épaisseur de revêtement)
Solutions sur mesure pour les profilés en aluminium
HTS-ALU fournit des services de bout en bout, intégrés verticalement, pour les profils d'aluminium sur mesure - du moulage des alliages à l'usinage de précision et à l'emballage prêt à l'exportation - permettant un contrôle étroit de la qualité, des délais et des coûts.
Personnalisation de l'alliage
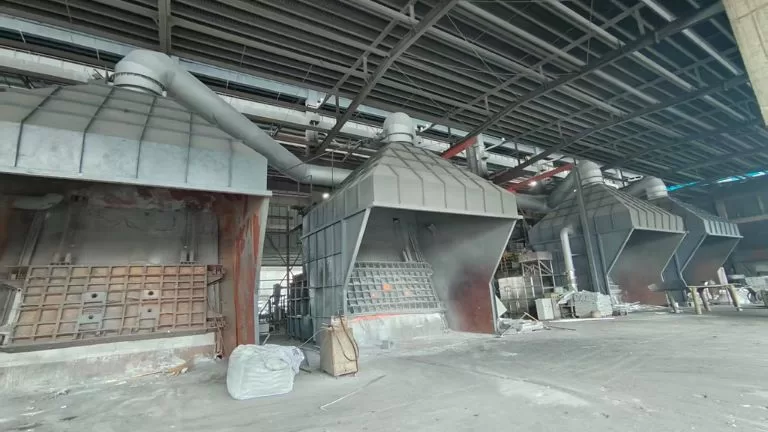
- La coulée de billettes en interne, soutenue par 4 fours de fusion, permet d'adapter les chimies et la planification de la trempe pour répondre aux exigences de résistance, de résistance à la corrosion, d'extrudabilité et de finition.
Capacité d'extrusion
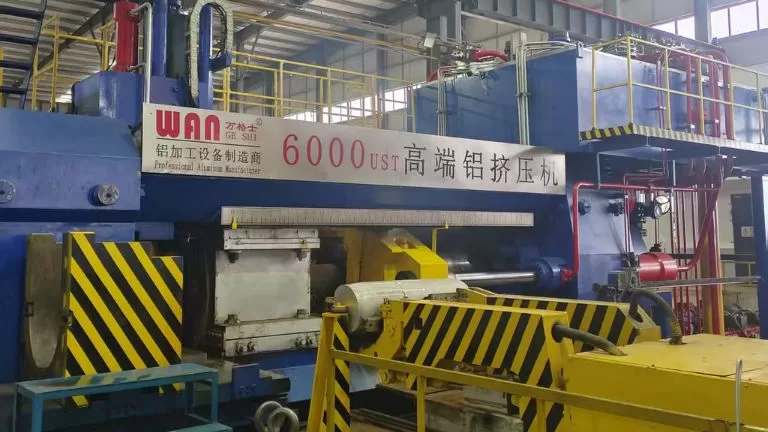
- 40 presses à extrusion couvrant une large gamme de tonnage, dont extrusion inverse (vers l'arrière) pour les tubes sans soudure.
- Capacité maximale de la presse : 6 000 tonnes, Le système d'extraction de l'eau de mer permet d'obtenir des sections transversales importantes, des creux profonds et des profilés structurels robustes avec un débit stable.
Traitement thermique
- Capacité de trempe à l'eau pour les températures à haute résistance et le contrôle de la distorsion.
- Fours de vieillissement pouvant accueillir des longueurs jusqu'à 8 mètres, Le système de gestion de l'information de l'Union européenne (UE) permet de prendre en charge les programmes T5/T6/T66/T73 et les programmes personnalisés d'allègement de la charge de travail.
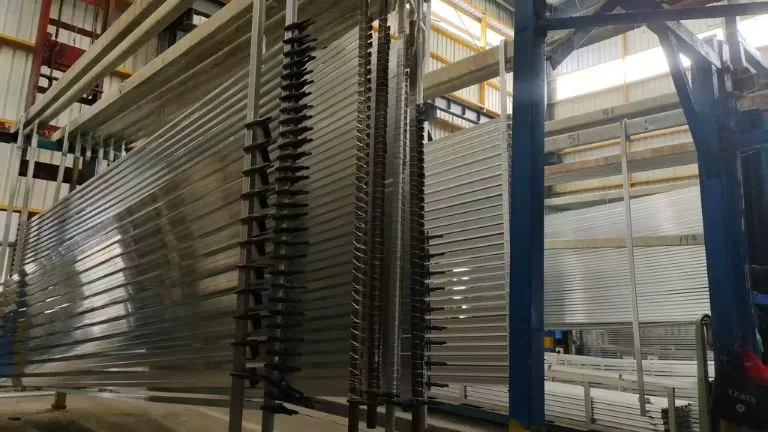
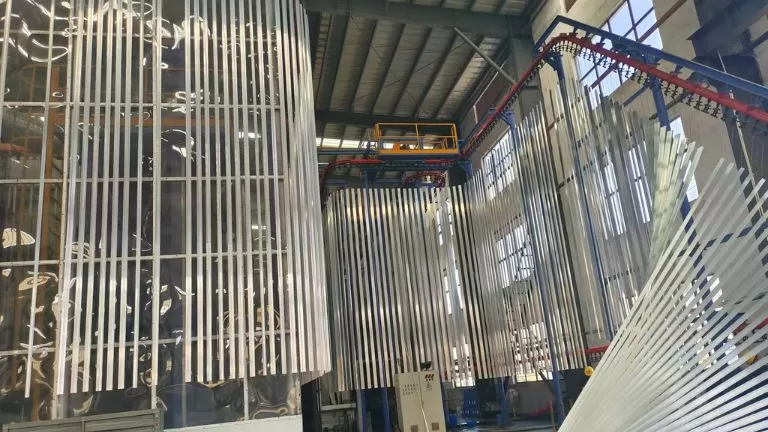
- Finitions complètes : anodisation claire et colorée, anodisation dure, revêtement électrophorétique, lignes verticales et horizontales de revêtement par poudre, revêtement PVDF, transfert de grain de bois, sablage, brossage et polissage miroir.
- Contrôle du processus aligné sur les normes architecturales et industrielles pour une couleur, une brillance et une épaisseur de film constantes.
Usinage de précision
- Centres d'usinage CNC à 5 axes capables d'usiner des profils allant jusqu'à 6 mètres en une seule fois.
- Gamme complète de services de perçage, taraudage, fraisage, rainurage, soudage et assemblage, ainsi que marquage au laser et sérigraphie pour l'identification et l'image de marque.
Emballage conforme aux spécifications
- Des solutions d'emballage personnalisées, notamment des paquets de plusieurs pièces emballées sous film rétractable, des emballages individuels en mousse, des palettisations, des caisses en bois et des cartons de vente au détail, conçues pour minimiser les dommages dus au transport et répondre aux exigences ISPM-15/exportation.
HTS-ALU propose une solution complète pour les profilés en aluminium : des capacités internes entièrement intégrées allant du moulage des alliages à la finition et à l'usinage, et pour tout processus non disponible en interne, nous coordonnons une sous-traitance de confiance afin de fournir la spécification complète.