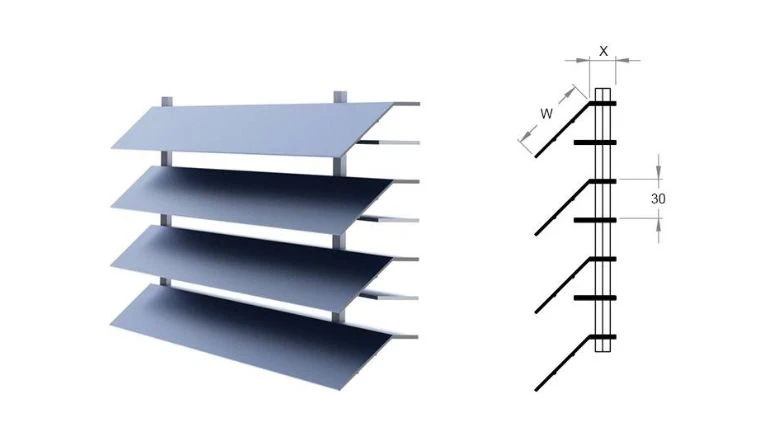
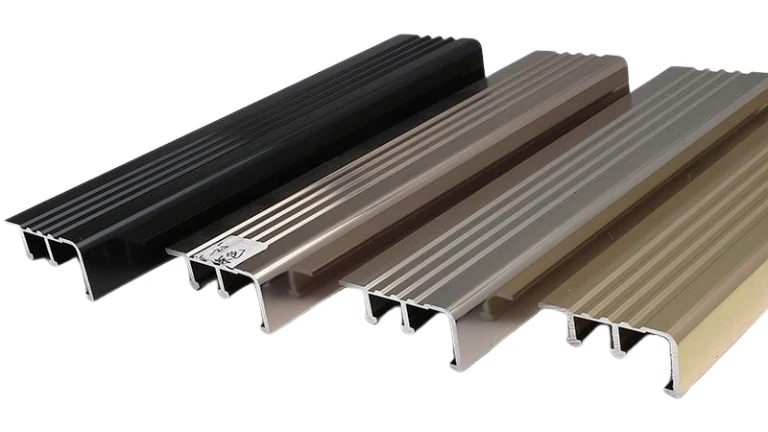
Extrusion de carillons éoliens en aluminium sur mesure

Les carillons éoliens en aluminium sont des instruments de percussion fabriqués à partir d'aluminium. tubes en aluminium ou des tiges suspendues de manière à ce qu'elles frappent un battant central ou se frappent l'une l'autre lorsqu'elles sont déplacées par le vent. La faible densité et la bonne rigidité de l'aluminium permettent d'obtenir une attaque claire, des harmoniques brillantes et une longue durée de vie par rapport à de nombreux autres matériaux d'extérieur, tout en conservant un poids raisonnable pour une suspension sûre.
Ils sont généralement accordés en variant la longueur, le diamètre, l'épaisseur de la paroi et l'alliage/le tempérament du tube, ce qui permet d'obtenir des gammes pentatoniques, diatoniques ou personnalisées. Pour la durabilité et l'aspect extérieur, les tubes sont généralement anodisés ou revêtus de poudre de polyester pour résister à la corrosion et à la décoloration due aux UV, et assemblés avec des cordes et des supports supérieurs résistants aux intempéries pour les jardins, les patios et les espaces de méditation.
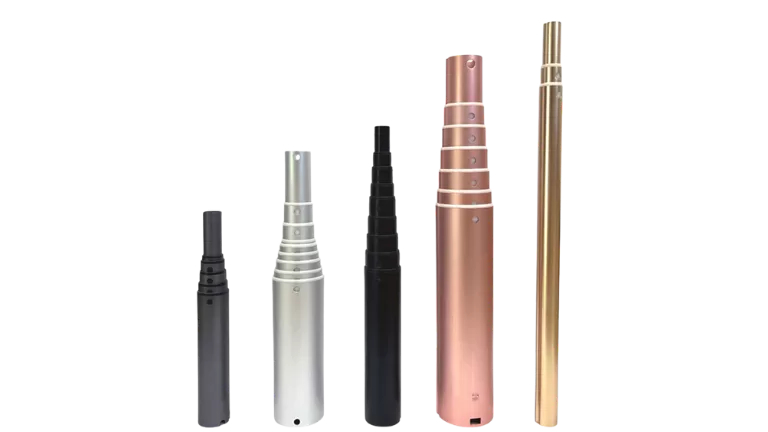
Carillons éoliens en aluminium à tube rond
Fabriqué à partir de tubes ronds en aluminium qui offrent des harmoniques claires et lumineuses ainsi qu'un long sustain. La longueur, le diamètre et l'épaisseur de la paroi du tube, ainsi que l'alliage et le tempérament permettent d'ajuster le son et la hauteur. Ils sont légers, se tiennent droits et réagissent bien aux vents légers à modérés. Les finitions courantes comprennent l'anodisation claire ou colorée et le revêtement extérieur en poudre de polyester pour la résistance à la corrosion et aux UV. Ils conviennent pour les jardins, les balcons et les coffrets cadeaux, avec des options d'accord flexibles telles que les gammes pentatoniques ou diatoniques.


Carillons éoliens à tube carré en aluminium
Construit à partir de tube d'aluminium carré ou rectangulaire pour une esthétique propre et moderne et une attaque légèrement plus douce avec une sonorité ciblée. Les faces plates favorisent un contact constant avec le battant et réduisent le roulement, ce qui améliore la stabilité en cas de rafales. Les bords peuvent être chanfreinés ou arrondis pour adoucir le timbre et éviter l'usure des cordes. Fréquemment utilisés dans les conceptions architecturales et minimalistes, ils acceptent des couleurs uniformes de revêtement par poudre ou des finitions anodisées, et peuvent incorporer des logos gravés au laser pour la promotion de l'image de marque.


Grands carillons éoliens en aluminium
Les sections rondes ou carrées surdimensionnées permettent d'obtenir des basses riches, des harmoniques complexes et un très long déclin. Elles nécessitent des plaques supérieures robustes, du cordage de qualité marine ou du fil inoxydable, et des percuteurs plus solides ; l'espacement doit être plus important pour éviter les collisions. Une masse plus importante signifie une activation dans les brises plus fortes, mais une présence exceptionnelle dans les cours, les parcs et les espaces de méditation. Il est recommandé d'utiliser des finitions de qualité extérieure et de prévoir des espaces de montage sécurisés pour garantir la sécurité et la longévité.


Spécification des carillons éoliens en aluminium
| Catégorie | Spécifications | Personnalisable |
|---|---|---|
| Type de produit | Tubes ronds ; Tubes carrés ou rectangulaires ; Grandes teintes profondes | Oui |
| Matériau | Alliages d'aluminium 6063, 6061 ; en option 3003, 5052 ; quincaillerie SS304/316, cordon de qualité marine, bois dur | Partiel |
| Dimensions | Diamètre extérieur rond 12-38 mm standard, 50-120+ mm grand ; Largeur carrée 12-50 mm standard, 60-120+ mm grand ; Longueur du tube 150-1800 mm ; Taille de l'ensemble 4-12 tubes | Oui |
| Épaisseur de la paroi | 0,9-3,0 mm standard ; jusqu'à 5,0 mm tonalité large ou profonde | Partiel |
| Tolérances | Diamètre extérieur ou largeur +/- 0,15-0,30 mm ; paroi +/-0,10-0,20 mm ; longueur +/-0,5-1,0 mm | Oui |
| Finition de la surface | Anodisation Type II claire, noire, bronze, couleurs ; anodisation dure en option ; revêtement par poudre polyester extérieur, RAL, mat, satiné, brillant ; préfinition brossée, polie | Oui |
| Usinage | Coupe, ébavurage, chanfrein ou rayon de précision ; perçage ou fentes de suspension ; ajustement de la longueur au pas ; marquage ou gravure au laser ; embouts en plastique, aluminium, silicone | Oui |
Matériau des carillons éoliens en aluminium
Les carillons éoliens en aluminium utilisent principalement des tubes extrudés 6063 et 6061 : 6063-T5/T6 pour une finition lisse et une anodisation supérieure dans les tailles standard ; 6061-T6 pour une résistance et une durabilité accrues dans les tubes plus grands ou à tonalité profonde. Le T6 est plus rigide et légèrement plus brillant que le T5.
1. 6063-T5/T6
- Le plus souvent pour les tubes extrudés
- Bonne qualité de finition de surface et d'anodisation
- T5 est la norme pour les ornements ; T6 ajoute de la force, un ton légèrement plus brillant/dur.
2. 6061-T6
- Résistance supérieure à celle de 6063
- Bonne usinabilité ; anodisation acceptable (moins brillante que 6063)
- Utilisé pour les tubes plus larges/profonds ou lorsque la durabilité est importante.

Caractéristiques des carillons éoliens en aluminium
1. Matériaux et finition : L'aluminium extrudé (6063/6061) offre des surfaces lisses, d'excellentes possibilités d'anodisation/de revêtement par poudre et une bonne résistance à la corrosion.
2. Acoustique : Sonorités claires et soutenues dont la hauteur est déterminée par la longueur, le diamètre et l'épaisseur de la paroi du tube ; l'aluminium donne un son brillant et résonnant.
3. Durabilité et poids : Léger mais solide, il résiste bien aux intempéries, surtout s'il est anodisé ou recouvert d'une couche de poudre de polyester.
4. L'entretien : Peu d'entretien ; rincer les débris et vérifier les cordons et la quincaillerie (SS304/316) pour une fiabilité à long terme.

Applications des carillons éoliens en aluminium
1. Décoration de la maison et du jardin : balcons, porches, patios et jardins pour l'ambiance
2. La relaxation et la pleine conscience : coins de méditation, espaces de yoga/SPA comme fond sonore apaisant
3. Paysage et espaces publics : parcs, cours, petites installations artistiques et sonores en plein air
4. Lieux commerciaux : cafés, B&Bs/resorts, entrées d'hôtels et cours intérieures
5. Dons et commémorations : pendaison de crémaillère, fêtes, pièces suspendues commémoratives
6. Éducation et sensibilisation : démonstrations acoustiques, cours de musique, exploration de la hauteur et du rythme
7. Milieux côtiers/humides : avec anodisation et quincaillerie de qualité marine pour une meilleure résistance à la corrosion

Capacités de traitement des carillons éoliens en aluminium
HTS-ALU, basée dans l'est de la Chine, est spécialisée dans la production de carillons éoliens en aluminium de bout en bout. Nous nous occupons de l'extrusion de précision, de l'usinage CNC et des finitions de surface de haute qualité, ce qui nous permet de fournir des carillons éoliens prêts à être suspendus, de la conception à l'expédition.
Extrusion de profilés en aluminium

Pour améliorer la longévité et l'esthétique, nous proposons plusieurs finitions pour les carillons éoliens en aluminium : anodisation dure pour la résistance à la corrosion et aux rayures, revêtement en poudre de polyester pour des couleurs riches, revêtements en fluorocarbone pour la résistance aux intempéries, et transfert de grain de bois pour un aspect chaud et naturel. Les couleurs, les niveaux de brillance et les textures peuvent être adaptés à vos besoins en matière de design et d'acoustique, ce qui garantit des carillons au son et à l'aspect exceptionnels à l'extérieur.

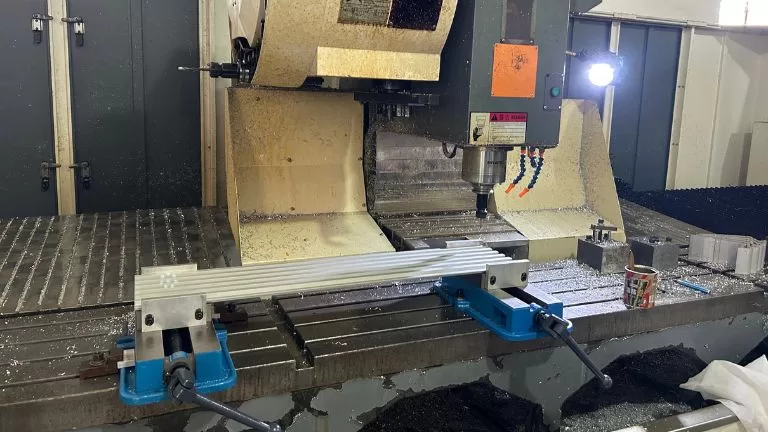
Pour fournir des solutions complètes de carillons éoliens en aluminium, nous proposons une fabrication de bout en bout : découpe précise des tubes, perçage et rainurage CNC, fraisage, filetage, ébavurage, polissage, soudage/soudage des cadres, poinçonnage des trous de cordon, installation de la quincaillerie et assemblage final avec les suspensions et les voiles. Cela permet d'obtenir des carillons prêts à être suspendus, construits selon des critères précis d'accord, de taille et de finition.

Notre usine
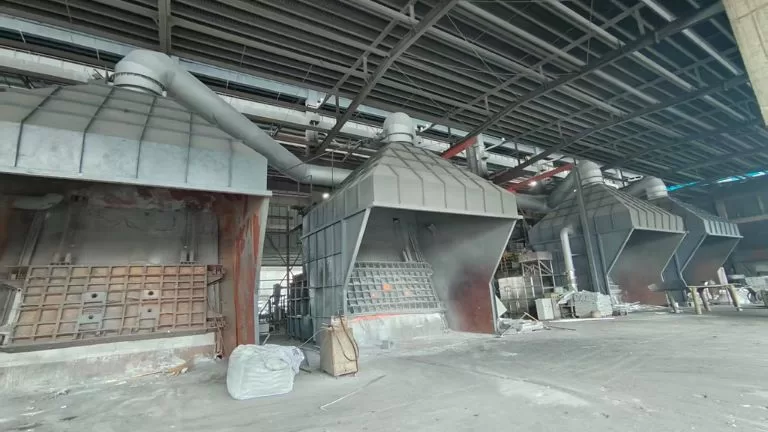
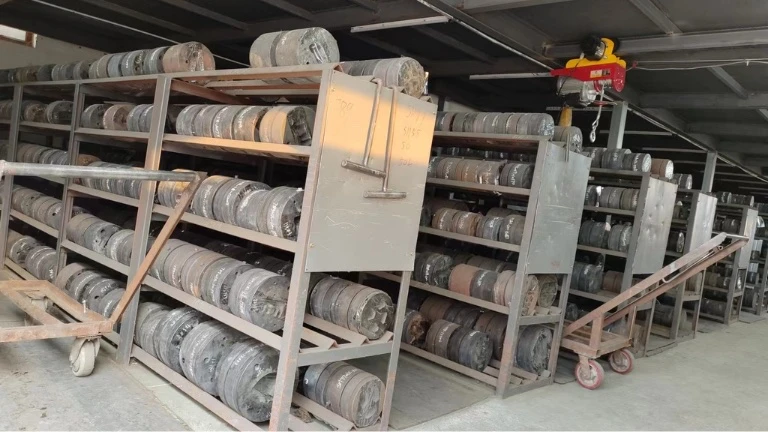
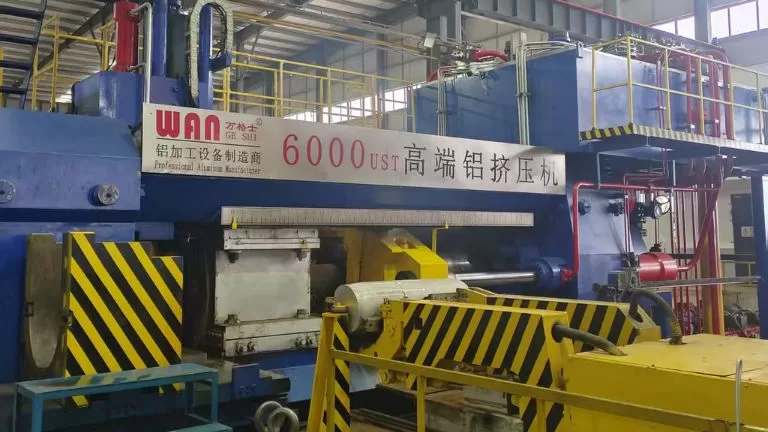
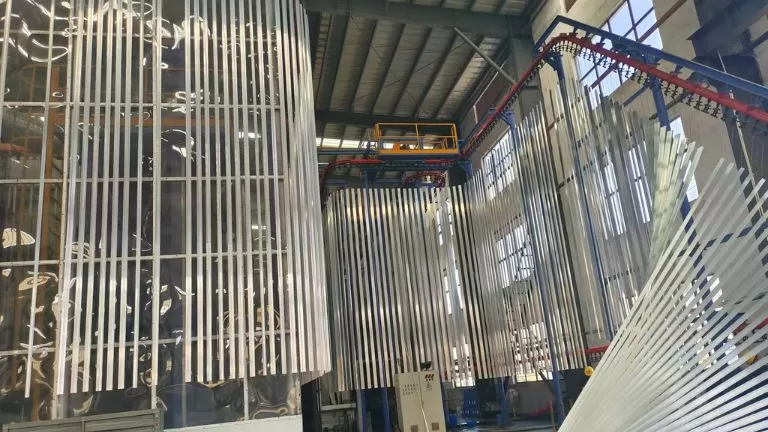
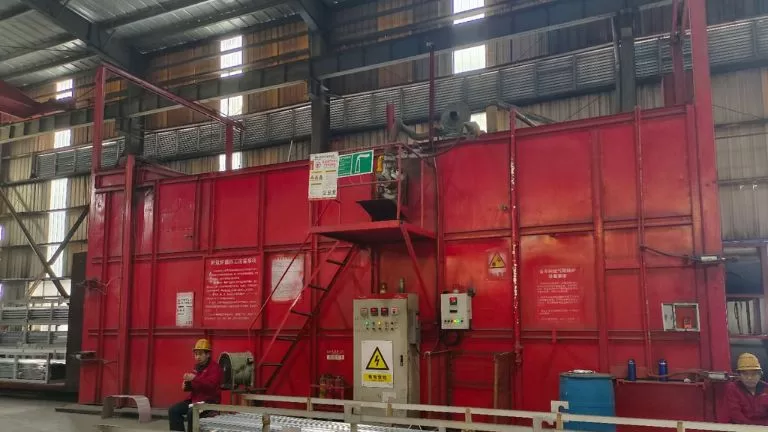
Notre usine est équipée de 40 lignes de production par extrusion pour fabriquer efficacement des profilés en aluminium. Nous disposons d'une ligne d'anodisation et d'électrophorèse, ainsi que de deux machines de pulvérisation verticale et de deux machines de pulvérisation horizontale pour le traitement de surface. En outre, nous exploitons deux machines de sablage et six lignes d'impression par transfert de grain de bois, ce qui nous permet d'offrir diverses finitions esthétiques. Pour soutenir notre production, nous disposons également de fours de coulée de barres d'aluminium, de fours de vieillissement, de fours de recuit, d'équipements de traitement du refroidissement de l'eau et d'équipements d'usinage, ce qui garantit des capacités complètes pour une production de haute qualité.
Appel d'offres pour des carillons éoliens en aluminium extrudé
Les principaux alliages d'aluminium utilisés pour l'extrusion appartiennent aux catégories suivantes Série 6xxxEn particulier, il s'agit de 6061, 6063, 6060,6082 et 6066. Ces alliages sont très appréciés en raison de leur excellente extrudabilité, de leurs bonnes propriétés mécaniques et de leur résistance à la corrosion.
- 6061: Alliage polyvalent à haute résistance, adapté aux applications structurelles et de transport.
- 6063: Connu sous le nom d'"alliage architectural", il offre une excellente finition de surface et est largement utilisé à des fins décoratives et structurelles.
- 6060: Semblable au 6063 mais avec une résistance légèrement inférieure, idéal pour les profils complexes et à parois minces.
- 6066: Alliage à haute résistance de la série 6xxx, souvent utilisé dans des applications structurelles plus exigeantes.
- 6082: Alliage solide présentant de meilleures propriétés mécaniques que le 6061 et une excellente résistance à la corrosion, couramment utilisé dans les applications structurelles à forte charge et dans les environnements marins.
Le Série 7xxx alliages, tels que 7075sont utilisés dans des applications nécessitant une résistance et des performances extrêmement élevées, telles que projets d'ingénierie aérospatiale et haut de gamme. Toutefois, leur résistance à la corrosion est inférieure à celle des alliages 6xxx et ils sont donc moins couramment utilisés pour les applications d'extrusion générales.
Tandis que Séries 1xxx, 3xxx et 5xxx Les alliages peuvent être extrudés, mais ils sont généralement peu utilisé pour l'extrusion en raison de leur résistance moindre ou d'autres limitations par rapport aux alliages 6xxx et 7xxx. Ces séries sont principalement utilisées dans des applications spécialisées. En outre, si des produits d'extrusion de ces séries sont demandés, des quantités minimales de commande plus élevées sont généralement nécessaires pour la production sur mesure, car leur demande est relativement faible.
Le traitement thermique des extrusions d'aluminium détermine leurs propriétés mécaniques, leur résistance et leur aptitude à des applications spécifiques. Parmi les différentes méthodes de traitement thermique, T5, T6 et T66 sont les plus utilisés. Voici un aperçu approfondi :
| État du traitement thermique | Méthode de refroidissement | La force | Principales caractéristiques et avantages | Applications |
|---|---|---|---|---|
| T5 | Refroidissement par air (ventilateur) | Modéré | Résistance adéquate, bonne stabilité dimensionnelle, utilisé à des fins architecturales. | Fenêtres, portes, murs-rideaux, structures des bâtiments. |
| T6 | Trempe à l'eau (rapide) | Haut | Résistance et dureté plus élevées, idéales pour les utilisations industrielles et structurelles. | Pièces détachées pour l'automobile, l'aérospatiale, les machines et les transports. |
| T66 | Trempe à l'eau (rapide) | Très élevé | Propriétés mécaniques optimisées pour des exigences de résistance et de performance plus élevées. | Automobile, transport ferroviaire, machines haut de gamme. |
Autres états de traitement thermique
- T4: Traitement thermique de mise en solution et vieillissement naturel. Utilisé dans les applications nécessitant une résistance intermédiaire et une meilleure formabilité.
- T7: Surmaturé pour une meilleure résistance à la corrosion sous contrainte, souvent utilisé dans l'aérospatiale et la marine.
- O (recuit): État très mou convenant à des exigences de formage ou de pliage étendues.
- F (tel que fabriqué): Aucun traitement thermique n'est appliqué, utilisé dans des applications non critiques avec de faibles exigences de résistance.
Les extrusions d'aluminium subissent divers traitements de surface pour améliorer l'esthétique, la résistance à la corrosion et la fonctionnalité. Voici les méthodes de traitement de surface les plus courantes dans l'industrie :
Principales méthodes de traitement de surface
Anodisation (oxydation)
- Processus: Un processus électrochimique contrôlé qui forme une couche d'oxyde protectrice sur la surface de l'aluminium.
- Caractéristiques:
- Offre une finition durable, résistante à la corrosion et respectueuse de l'environnement.
- Produit une finition métallique avec une variété de tons naturels (par exemple, argent, noir, bronze).
- Améliore la dureté de la surface et protège contre les rayures.
- Applications: Cadres architecturaux, profilés décoratifs, dissipateurs de chaleur.
Enrobage par électrophorèse (E-Coating)
- Processus: Après l'anodisation, l'aluminium est recouvert d'une peinture par un procédé électrochimique.
- Caractéristiques:
- Améliore la résistance à la corrosion et offre une finition lisse et brillante.
- Permet une plus grande variation de couleur et de texture par rapport à l'anodisation seule.
- Applications: Profilés de meubles, composants architecturaux intérieurs.
Revêtement par poudre
- Processus: Application électrostatique d'une peinture en poudre, suivie d'un durcissement à haute température pour former un revêtement solide.
- Caractéristiques:
- Grande variété de couleurs et de textures.
- Excellente résistance aux intempéries et protection contre la corrosion.
- Rentable et très polyvalent.
- Applications: Cadres extérieurs, clôtures, garde-corps, usage industriel général.
Revêtement PVDF (fluorure de polyvinylidène)
- Processus: Un revêtement spécialisé en fluoropolymère est appliqué en plusieurs couches, généralement sur une surface prétraitée.
- Caractéristiques:
- Résistance exceptionnelle aux intempéries et aux UV.
- Très durable, résistant à la décoloration, au farinage et aux dommages chimiques.
- Idéal pour une utilisation extérieure de longue durée.
- Applications: Murs-rideaux, façades architecturales à haute performance.
Impression par transfert de grain de bois
- Processus: Un procédé d'impression par transfert thermique qui applique un effet de grain de bois sur une surface d'aluminium pré-revêtue.
- Caractéristiques:
- Imite l'aspect du bois tout en conservant la durabilité de l'aluminium.
- Alternative au bois naturel, légère et résistante aux intempéries.
- Applications: Mobilier, revêtements décoratifs, panneaux extérieurs.
Pelliculage
- Processus: Application adhésive d'un film protecteur ou décoratif sur la surface de l'aluminium.
- Caractéristiques:
- Permet d'obtenir une finition brillante, texturée ou à motifs.
- Souvent utilisé pour des applications nécessitant des textures spécifiques comme des effets de marbre ou de cuir.
- Applications: Décoration intérieure, fenêtres.
Procédés de prétraitement
Avant le traitement de surface, la surface de l'aluminium peut être prétraitée pour obtenir des textures ou des finitions spécifiques :
Brossage/polissage
- Elimine les imperfections de la surface et crée une finition lisse et réfléchissante.
- Souvent utilisé à des fins décoratives.
Sablage/ponçage
- Permet d'obtenir une finition mate ou satinée par l'application d'abrasifs.
Grenaillage/Sablage
- Pulvérisation d'abrasifs à grande vitesse pour créer une surface texturée, souvent utilisée avant l'anodisation pour obtenir un aspect uniforme.
Étirements et mise à niveau de la tension
- Redresse le profilé d'aluminium et améliore la précision de la forme après l'extrusion.
Tableau de comparaison des coûts et de la durabilité
| Méthode de traitement | Coût du processus | Durabilité de la surface | Résistance aux intempéries | Applications |
|---|---|---|---|---|
| Anodisation (oxydation) | Moyen | Très durable | Haut | Cadres architecturaux, pièces industrielles. |
| Electrophorèse (E-Coating) | Moyenne-élevée | Durable | Moyen | Meubles, éléments d'intérieur, utilisations décoratives. |
| Revêtement par poudre | Moyen | Très durable | Haut | Cadres d'extérieur, luminaires industriels. |
| Revêtement PVDF | Haut | Extrêmement durable | Excellent | Murs-rideaux, extérieurs haut de gamme. |
| Impression en grain de bois | Moyen | Modéré (en fonction de la couche de finition) | Moyen | Panneaux décoratifs, meubles. |
| Pelliculage | Faible-Moyen | Modéré | Faible | Décorations intérieures, fenêtres. |
| Brossage/sablage (prétraitement) | Faible | Sans objet (préparation uniquement) | N/A | Préparation en vue d'un traitement ultérieur. |
. Anodisation (oxydation)
- Couleurs communes:
Argent naturel
Noir
Champagne
Bronze clair
Bronze foncé
L'or
2. Enrobage par électrophorèse (E-Coating)
- Couleurs communes:
Noir
Champagne
Bronze clair
Bronze foncé
Couleurs métalliques personnalisées
3. Revêtement par poudre
- Couleurs:
Peut correspondre à n'importe quelle couleur en fonction de la Nuancier RAL.
Offre des textures mates, brillantes, satinées et des finitions personnalisées.
4. Revêtement PVDF (fluorure de polyvinylidène)
- Couleurs:
Également personnalisable à l'aide de la fonction Nuancier RAL.
Finitions haut de gamme avec des effets mats ou brillants.
5. Impression par transfert de grain de bois
- Couleurs et motifs:
Imite différents types de bois (chêne, noyer, teck, acajou).
Des modèles personnalisés sont disponibles sur la base d'échantillons fournis.
6. Pelliculage
- Couleurs et motifs:
Inclut des textures telles que le marbre, le cuir et les couleurs unies.
Finitions et motifs personnalisés sur la base d'échantillons fournis.
Options de prétraitement (impact sur la couleur finale)
- Brossage/polissage: Permet d'obtenir des surfaces métalliques lisses ou réfléchissantes.
- Sablage: Ajoute une texture rugueuse et mate avant le traitement final de la surface.
Nous proposons une large gamme de services d'usinage pour les extrusions d'aluminium afin de répondre à des exigences spécifiques. Ces services comprennent découpage/enlèvement de sections, rainurage, Perçage de trous, filets taraudés, pliageet l'emboutissage localisé pour créer des déformations. Par exemple, nous pouvons couper les profilés extrudés à des longueurs personnalisées, fraiser des rainures précises, créer des trous filetés pour les fixations, plier les profilés dans des formes spécifiques ou appliquer un emboutissage localisé pour obtenir des formes ou des déformations personnalisées.
En plus de ces processus, nous proposons également Soudage TIG/MIG pour assembler des composants en aluminium afin de créer une structure solide. En outre, nos services comprennent assemblage d'accessoires courantsLes produits de notre gamme de produits, tels que les supports, les raccords d'angle, les vis, les charnières, les embouts et les joints en caoutchouc, offrent des solutions de profilés complètes et prêtes à être installées, adaptées aux besoins de votre projet. Nous sommes ainsi en mesure de réaliser toutes les opérations, des simples coupes à la fabrication et à l'assemblage hautement personnalisés, avec précision et efficacité.
Pour les projets d'extrusion d'aluminium sur mesure, nous acceptons une variété de formats de dessins, y compris Fichiers CAO, Fichiers STEPet Fichiers PDF. Toutefois, pour les extrusions qui nécessitent des processus d'usinage supplémentaires, il est recommandé de fournir Fichiers STEPcar ils garantissent une modélisation 3D précise pour la précision de l'usinage.
Tandis que Fichiers PDF sont acceptables, leur conversion en dessins CAO peut entraîner la perte de certains détails et nous obliger à redessiner manuellement le projet, ce qui peut allonger le délai d'exécution. Pour obtenir le devis le plus rapide et le plus précis possible, nous vous recommandons de nous fournir Fichiers CAO (par exemple, DWG/DXF) et Fichiers STEP afin d'assurer une évaluation et une tarification efficaces de la conception.
Les frais de moule sont une partie essentielle du processus d'extrusion d'aluminium sur mesure. Étant donné que chaque commande nécessite un moule unique adapté à des exigences spécifiques, ces moules ne peuvent pas être utilisés pour d'autres produits. Par conséquent, les frais de moule sont nécessaires et non négociables.
Nous demandons 100% paiement anticipé de la taxe sur les moules avant le début du développement du moule afin de garantir une production dans les délais. Toutefois, en guise de remerciement pour votre soutien, nous offrons un remboursement des frais de moule ou des remises équivalentes lorsque la commande atteint un certain volume de production. Des politiques spécifiques peuvent être discutées en fonction du volume de votre commande et des détails de votre collaboration.
Notre quantité minimale de commande (QMC) varie en fonction de la taille du produit. Pour les produits de petite taille, la MOQ est généralement de 500 kgtandis que pour les produits de plus grande taille, il s'agit de 2 tonnes.
Nous préciserons les exigences exactes en matière de QMG lors de la procédure de devis. Si la quantité commandée n'est pas conforme à la MOQ, nous pouvons tout de même organiser la production, mais des frais supplémentaires seront appliqués pour couvrir le préchauffage du moule et le temps de préparation de la production. Soyez assuré que ces frais supplémentaires seront raisonnables et que nous nous efforcerons de les maintenir aussi bas que possible afin de garantir une coopération harmonieuse.
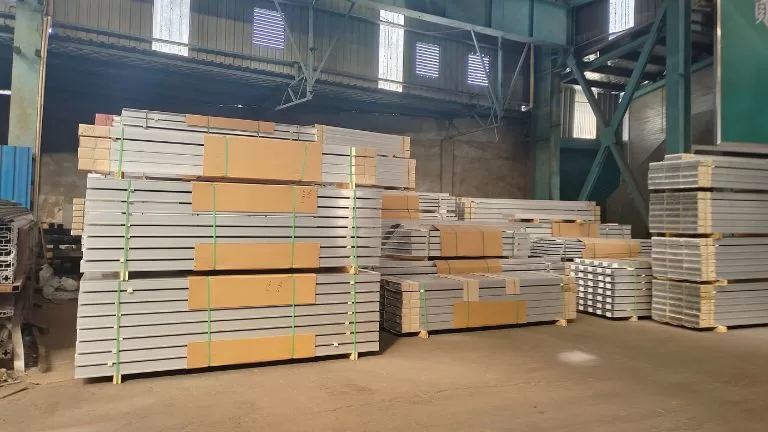
L'emballage peut être personnalisé en fonction de vos besoins. Les options comprennent l'utilisation d'un film ou d'un papier de protection pour séparer et protéger la surface, ou d'un film de mousse pour une protection supplémentaire de la surface. Les produits peuvent être palettisés ou emballés dans des cartons, et la quantité par palette ou par carton peut être spécifiée par le client.
L'emballage standard consiste à regrouper plusieurs pièces sous film plastique et à les fixer sur des palettes. Toute demande d'emballage dépassant le cadre de la norme sera prise en compte et les coûts y afférents seront clairement communiqués au client.
La production de moules prend généralement 7 jours. Après confirmation de l'échantillon, la production d'un conteneur complet de 26 tonnes exige généralement 14 jours pour l'extrusion seule. Si un traitement de surface est nécessaire, un supplément de 3 jours sera nécessaire. Pour l'usinage, un délai supplémentaire sera nécessaire en fonction de la complexité et du volume du travail d'usinage. Le temps supplémentaire exact pour l'usinage sera déterminé en fonction des exigences de traitement spécifiques.
Les profilés en aluminium sont naturellement résistants à la corrosion grâce à la formation d'une fine couche d'oxyde protectrice lorsqu'ils sont exposés à l'air ou à l'eau. Cette couche d'oxyde est stable et se répare d'elle-même, ce qui signifie que même si la surface est rayée ou coupée (par exemple aux extrémités exposées ou pendant le traitement), l'aluminium ne rouillera pas et ne se corrodera pas comme le fer ou l'acier. Au contraire, les zones exposées formeront rapidement une nouvelle couche d'oxyde, assurant ainsi une protection continue contre l'oxydation.
Avec une conception, une installation et un entretien appropriés, les profilés en aluminium peuvent durer décenniesmême dans des environnements difficiles. Par exemple, l'aluminium non traité peut facilement résister à des applications extérieures pendant 20 à 30 ans, tandis que les profilés avec des traitements de surface tels que l'anodisation ou le revêtement par poudre peuvent durer encore plus longtemps, dépassant souvent les 20 ans. 50 ans. L'aluminium est donc un excellent choix pour les applications où la durabilité et les performances à long terme sont essentielles.
Le prix des profilés en aluminium se compose de plusieurs éléments : le coût de la matière première, les frais de traitement de l'extrusion, les frais de traitement de surface, les frais d'usinage et les frais d'emballage supplémentaires. Parmi ces éléments, le coût de l'aluminium en tant que matière première a tendance à fluctuer fréquemment, tandis que les autres frais restent relativement stables. En raison de ces fluctuations, nos devis sont généralement valables pour 7 jours.
La tarification peut être structurée de différentes manières en fonction du produit et des besoins. Il peut être calculé en fonction du poids (par exemple, le coût par tonne), par longueur (par exemple, le coût par mètre), ou par pièce (par exemple, le coût par unité). Pour les produits nécessitant un usinage important, tels que dissipateurs thermiquesLa tarification est généralement calculée à la pièce afin de refléter fidèlement les coûts de traitement supplémentaires. Cette approche flexible de la tarification garantit que le devis est adapté aux besoins spécifiques du client.
Nous pouvons fabriquer des profilés d'aluminium conformes aux exigences techniques qui répondent à Normes européennes (EN), normes américaines (ASTM/AA)ou d'autres normes spécifiées par le client. La production sur mesure est adaptée pour garantir que les profilés répondent aux exigences spécifiques de la norme demandée.
Nos équipements de production sont conçus pour les système métrique. Si les dessins fournis sont dans le système impérialNous les convertirons en unités métriques pour la production afin d'en garantir l'exactitude.
Il est important de noter que, bien que nous puissions usiner des trous filetés impériaux pour les fixations, si vous nous demandez de fournir les pièces correspondantes, nous ne pouvons pas les usiner. fixations impérialesIls ne sont pas toujours disponibles en stock. Les commandes personnalisées d'attaches impériales requièrent généralement une grand volume pour la production. Veuillez en tenir compte lors de la planification de votre projet.
Autres produits connexes