
Point de fusion de l'aluminium : Faits essentiels pour l'industrie et la vie quotidienne
Toutes les substances peuvent être classées selon leur structure cristalline ou amorphe. Les matériaux cristallins, tels que les métaux et de nombreux minéraux, se caractérisent par un arrangement atomique bien ordonné, qui donne lieu à un point de fusion clairement défini - la température spécifique à laquelle le solide se transforme en liquide. En revanche, les matériaux amorphes, comme le verre ou de nombreux plastiques, n'ont pas cette structure ordonnée et ne possèdent donc pas de point de fusion précis, mais se ramollissent progressivement sur une plage de températures.
L'aluminium est un exemple classique de matériau cristallin. Son point de fusion distinct définit non seulement son comportement lors du chauffage, mais joue également un rôle crucial dans son traitement, son application et ses performances dans la vie de tous les jours et dans les contextes industriels. Dans cet article, nous allons explorer les faits essentiels concernant le point de fusion de l'aluminium et le processus de fusion, en soulignant pourquoi cette propriété est fondamentale pour un large éventail d'utilisations pratiques et technologiques.

Point de fusion de l'aluminium
Aluminium pur a un point de fusion de 660,3°C (1 220,5°F). Toutefois, la majeure partie de l'aluminium utilisé dans la vie quotidienne et dans l'industrie se présente sous la forme d'alliages, car l'aluminium pur est relativement mou et doit être allié pour améliorer ses propriétés. Le point de fusion des alliages d'aluminium n'est pas une valeur unique, mais plutôt une fourchette, en raison de la présence de plusieurs éléments d'alliage tels que le silicium (Si), le magnésium (Mg) et le cuivre (Cu). Vous trouverez ci-dessous les plages de fusion de certaines qualités d'aluminium courantes :
| Grade | Principaux éléments | Plage de fusion (°C) |
|---|---|---|
| 1050 | 99,5% Al | 655-660 |
| 1060 | 99,6% Al | 655-660 |
| 2024 | Cu 4,4%, Mg 1,5% | 500-635 |
| 3003 | Mn 1.2% | 640-655 |
| 4043 | Si 5% | 577-630 |
| 5052 | Mg 2.5% | 605-650 |
| 5083 | Mg 4,5%, Mn 0,7% | 570-640 |
| 6061 | Mg 1,0%, Si 0,6% | 580-650 |
| 6063 | Mg 0,7%, Si 0,4% | 615-655 |
| 7075 | Zn 5,6%, Cu 1,6% | 475-635 |
| A356 | Si 7%, Mg 0,3% | 570-615 |
| ZL101 | Si 6,5%, Mg 0,3% | 570-615 |
| ZL104 | Si 8%, Mg 0,3% | 565-610 |
Pourquoi le point de fusion est-il une fourchette ?
Le point de fusion des alliages d'aluminium est donné sous forme de fourchette car il s'agit de mélanges de plusieurs éléments et chaque phase de l'alliage fond à une température différente.
Solidus (limite inférieure) : Température à laquelle le composant de l'alliage dont la température de fusion est la plus basse commence à fondre. Par exemple, dans l'alliage 7075, les zones riches en zinc peuvent commencer à se ramollir à 475°C.
Liquidus (limite supérieure) : La température à laquelle tous les composants ont complètement fondu en un liquide uniforme. Dans le cas du 7075, la matrice d'aluminium doit être chauffée jusqu'à 635°C pour fondre complètement.

Oxyde d'aluminium Al₂O₃ Point de fusion
Lors de la fusion de l'aluminium, de l'oxyde d'aluminium (Al₂O₃) se forme souvent à la surface du métal. L'oxyde d'aluminium a un point de fusion très élevé, d'environ 2 072 °C (3 762 °F), ce qui est considérablement plus élevé que celui de l'aluminium pur.
La présence de cet oxyde réfractaire peut affecter de manière significative la fusion et le moulage de l'aluminium. Son point de fusion élevé signifie que la couche d'oxyde reste solide pendant les températures typiques de traitement de l'aluminium, ce qui présente à la fois des défis et des avantages en termes de protection. L'impact spécifique de l'oxyde d'aluminium sur le processus de fusion de l'aluminium sera examiné en détail plus loin dans cet article.
Le point de fusion de l'aluminium dans l'industrie
L'aluminium est le troisième élément le plus abondant dans la croûte terrestre et le deuxième métal le plus utilisé dans l'industrie après le fer. Son point de fusion relativement bas est un facteur clé dans de nombreux processus industriels, notamment le moulage, extrusionLe développement de la technologie de l'information et de la communication, le soudage, le recyclage et la mise au point de divers alliages.
Film d'oxyde : Une épée à double tranchant dans le traitement industriel
L'aluminium en fusion forme rapidement un oxyde d'aluminium (Al₂O₃) couche superficielle (point de fusion : 2,054°C). Bien que ce film empêche l'oxydation et l'absorption d'hydrogène, il perturbe les flux de travail industriels :
Défauts de coulée: Les fragments de film d'oxyde peuvent être piégés dans l'écoulement de la matière fondue, ce qui provoque des inclusions dans les pièces moulées sous pression (par exemple, les blocs moteurs automobiles).
Les défis du soudage: Les résidus d'oxyde sur les fils d'apport entraînent une mauvaise fusion lors du soudage MIG/TIG.
Haute solubilité de l'hydrogène : Gestion de la porosité dans la production
L'aluminium en fusion absorbe l'hydrogène 10 fois plus rapide que l'aluminium solide, principalement à cause de l'humidité dans l'atmosphère des fours ou des matériaux de charge.
Impact: Les pores de gaz (≥0,1 mm) réduisent la résistance à la fatigue dans les pièces moulées pour l'aérospatiale (par exemple, les roues A356-T6).

L'avantage de la fluidité : Permettre des moulages complexes
L'aluminium faible viscosité (≈1,2 mPa-s à 700°C contre 5,5 pour le fer) :
Moulage sous pression (HPDC): Remplit les moules à 40-100 m/sLa production de pièces d'une épaisseur de 1 à 2 mm (par exemple, les boîtiers des batteries Tesla).
Moulage au sable: Réalise 4-6 mm (contre 8-10 mm pour l'acier).
Comportement des éléments d'alliage : Métallurgie industrielle
| Élément | Solubilité dans l'Al | Manutention industrielle | Exemple d'application |
|---|---|---|---|
| Si | Élevé (12,6 wt%) | Les modificateurs eutectiques (Sr/Na) affinent les aiguilles de Si | Blocs moteurs (A319) |
| Fe | Faible (0,04%) | Mn ajouté pour convertir le Fe en Phases Al-(Fe,Mn) | Porte-boisson (alliage 3004) |
| Ti | Faible (0.15%) | Raffineurs de grains (barres Al-Ti-B) ajoutés au laveur | Billettes d'extrusion (série 6xxx) |
Pratique clé: Les matériaux de charge sont présélectionnés pour Fe < 0,2% dans les alliages pour l'aérospatiale afin d'éviter la fragilité. β-AlFeSi.

Réactivité : Défis en matière de four et d'outillage
L'aluminium en fusion réagit agressivement avec :
Réfractaires: Les revêtements à base de silice se dégradent par 4Al + 3SiO₂ → 2Al₂O₃ + 3Si; Revêtements d'alumine ou de nitrure de bore prolonger la durée de vie du four.
Acier à outils: H13 meurt expérience aluminisation (intermétalliques Fe-Al) ; surfaces nitrurées résister à l'érosion pendant 80 000 à 100 000 tirs.
Solidification Retrait : Contrôle des défauts
Volume de rétrécissement: 6,6% pour l'Al pur → 5-7% dans les alliages (par exemple, 356 : 5.1%).
Compensation industrielle:
- Coulée sous haute pression: Les goupilles de pression s'appliquent 50-100 MPa pendant la solidification.
- Conception de l'élévateur: Les rehausses dans la coulée de sable sont 2.5× le volume de coulée (par exemple, pour les corps de pompe).
Risques de surchauffe dans le traitement thermique
Les alliages à bas point de fusion (par exemple, 7075 : solidus à 475°C) :
L'épuisement professionnel: Fusion localisée aux joints de grains si elle est chauffée à plus de 10°C en dessous du solidus (par exemple, lors d'un traitement en solution à 465-480°C).
Contrôle des processus:
- Chauffage à plusieurs étages: Rampe à ≤5°C/min à 400°C, puis à la température cible.
- Délai d'extinction: Doit avoir lieu <10 secondes après la sortie du four afin d'éviter les risques d'incendie. Formation de la PFZ.

Considérations sur le point de fusion des produits courants en aluminium
Dans la vie quotidienne, l'aluminium est largement utilisé dans une variété de produits courants en raison de sa légèreté, de son excellente conductivité thermique, de sa résistance à la corrosion et de sa facilité de fabrication ; cependant, son point de fusion joue également un rôle important dans la détermination de la sécurité et de la performance de ces articles.
Feuille d'aluminium
Le papier d'aluminium est largement utilisé pour la cuisson et la conservation des aliments. Lorsqu'il est chauffé dans un four à micro-ondes, le papier d'aluminium ne fond pas car les températures atteintes sont bien inférieures à son point de fusion (660,3°C/1 220,5°F). Toutefois, l'énergie des micro-ondes peut provoquer des arcs électriques ou des étincelles si la feuille est froissée ou entre en contact avec les parois du four, ce qui présente un risque d'incendie.
Lors des grillades au barbecue, le papier d'aluminium est apprécié pour son excellente dissipation de la chaleur, qui permet de répartir uniformément la chaleur sur les aliments. Néanmoins, si une feuille vide est placée directement sur une flamme ou un gril, en particulier là où elle entre en contact avec d'autres métaux, une fusion localisée peut se produire.
Articles de cuisine en aluminium
Les casseroles et poêles en aluminium sont appréciées pour leur légèreté et leur rapidité de transfert de la chaleur. Toutefois, si une casserole en aluminium est laissée sur une cuisinière et chauffée sans aucun contenu ("brûlage à sec"), elle peut atteindre des températures suffisamment élevées pour ramollir ou même faire fondre le métal, ce qui peut entraîner une défaillance structurelle.

Échelles en aluminium
Tandis que échelles en aluminium Les échelles en aluminium sont légères et résistantes à la corrosion, mais elles sont susceptibles de se ramollir en cas d'incendie. Contrairement aux échelles en acier, les échelles en aluminium peuvent perdre leur résistance et se déformer à des températures beaucoup plus basses, ce qui les rend impropres à être utilisées comme voies d'évacuation d'urgence en cas d'incendie.
Portes et fenêtres en aluminium
L'aluminium est couramment utilisé dans cadres de fenêtres et portes pour sa durabilité et son attrait esthétique. Toutefois, en raison de son faible point de fusion, l'aluminium n'est pas adapté aux cloisons ou portes coupe-feu, car il peut rapidement perdre son intégrité structurelle à des températures élevées.
Dissipateurs de chaleur pour CPU
Dissipateurs en aluminium sont largement utilisés dans l'électronique pour dissiper la chaleur des unités centrales et d'autres composants. En fonctionnement normal, les CPU disposent d'une protection thermique intégrée et s'éteignent avant que la température n'atteigne des niveaux qui feraient fondre le dissipateur.
Meubles d'extérieur, objets décoratifs et toitures
L'aluminium est souvent utilisé dans la fabrication de meubles d'extérieur, de panneaux décoratifs et de matériaux de couverture. La lumière du soleil seule ne peut pas générer suffisamment de chaleur pour ramollir ou déformer l'aluminium. Cependant, si la lumière du soleil est focalisée à travers du verre ou des surfaces réfléchissantes, les températures localisées peuvent augmenter de manière significative, ce qui peut causer des dommages.

Luminaires
L'aluminium est un matériau populaire pour les appareils d'éclairage en raison de sa réflectivité et de sa facilité de fabrication. Toutefois, dans certains cas, une exposition prolongée à des températures élevées dues à des ampoules puissantes ou à une mauvaise ventilation peut entraîner le gauchissement ou la déformation des composants en aluminium.
Réaction thermite
La réaction thermite est un processus d'oxydoréduction hautement exothermique dans lequel la poudre d'aluminium (Al) agit comme un agent réducteur pour extraire l'oxygène des oxydes métalliques, tels que l'oxyde de fer(III) (Fe₂O₃) ou l'oxyde de chrome(III) (Cr₂O₃). Cette réaction produit de l'oxyde d'aluminium (Al₂O₃), du métal élémentaire libre et une quantité substantielle de chaleur. Sa caractéristique principale est qu'une fois amorcée, la réaction s'auto-entretient et génère des températures extrêmement élevées, dépassant souvent 2 500°C (4 532°F).
Principe de réaction
Une réaction thermite typique, utilisant l'oxyde de fer(III) comme exemple, est exprimée comme suit :
2Al + Fe₂O₃ → Al₂O₃ + 2Fe + chaleur (ΔH ≈ 850 kJ/mol)
- Température : La zone de réaction peut atteindre des températures instantanées comprises entre 2 500°C et 3 500°C, suffisantes pour faire fondre la plupart des métaux industriels (à titre de référence, le point de fusion du fer est de 1 538°C).
- Source d'oxygène : La réaction ne nécessite pas d'oxygène atmosphérique, car l'oxyde réactif fournit tout l'oxygène nécessaire. Les réactions thermitiques sont donc possibles sous vide ou dans des atmosphères inertes, ce qui offre des applications industrielles uniques.
Déclenchement et contrôle de la réaction
- Allumage : Une source d'allumage à haute température est nécessaire (comme un ruban de magnésium, un allumeur électrique ou une petite quantité de poudre à canon).
- Conditions critiques : La poudre d'aluminium doit avoir une taille de particules suffisamment petite (généralement moins de 50 μm) et être soigneusement mélangée à l'oxyde métallique pour garantir une réaction complète et contrôlée.
Considérations de sécurité
- Risques : La réaction thermite est extrêmement vigoureuse et non réversible, et présente des risques d'éruptions violentes et d'éjection de métal en fusion si elle n'est pas correctement contenue.
- Précautions : La réaction ne doit être effectuée que dans des récipients réfractaires (tels que des creusets en graphite), à l'écart des matériaux inflammables et avec tous les participants portant un équipement de protection approprié résistant à la chaleur.

Comparaison du point de fusion avec d'autres métaux
| Métal/Alliage | Point de fusion (°C) | Par rapport à l'aluminium |
|---|---|---|
| Aluminium (pur) | 660.3 | Base de référence |
| Alliage d'aluminium 6061 | 580-650 | 10-80°C plus bas |
| Cuivre (pur) | 1085 | 424,7°C de plus |
| Laiton (Cu-Zn30) | 900-940 | 240-280°C plus élevé |
| Acier (à faible teneur en carbone) | 1370-1510 | 710-850°C plus élevé |
| Acier inoxydable 304 | 1400-1450 | 740-790°C plus élevé |
| Magnésium (pur) | 650 | 10,3°C en moins |
| Alliage de magnésium AZ91 | 470-595 | 65-190°C inférieur |
| Titane (pur) | 1668 | 1007,7°C de plus |
| Alliage de titane Ti-6Al-4V | 1600-1650 | 940-990°C plus élevé |
| Zinc (pur) | 419.5 | 240,8°C plus bas |
| Nickel (pur) | 1455 | 794,7°C de plus |
| Plomb (pur) | 327.5 | 332,8°C en moins |
Avantages du faible point de fusion de l'aluminium
Le point de fusion relativement bas de l'aluminium (660,3 °C) offre plusieurs avantages distincts en matière de fabrication, de traitement, de recyclage et d'ingénierie des matériaux.
Faible consommation d'énergie pour la fusion
Le point de fusion de l'aluminium étant inférieur à la moitié de celui de l'acier (≈1500°C), l'énergie nécessaire pour fondre l'aluminium est nettement inférieure. La fusion d'une tonne d'aluminium consomme environ 40%-60% d'énergie en moins que l'acier. Cela permet de réaliser des économies et de réduire l'impact sur l'environnement dans la production industrielle à grande échelle.

Aptitude à la fabrication additive (impression 3D)
Le faible point de fusion permet aux poudres d'aluminium d'être facilement traitées par frittage laser (SLM) ou par d'autres techniques de fabrication additive, y compris la fabrication de composites à base d'aluminium. Cette propriété élargit le potentiel de l'aluminium pour les pièces complexes et de haute précision imprimées en 3D.
Pratique pour les traitements manuels et à petite échelle
L'aluminium peut être fondu à l'aide d'équipements à petite échelle, tels que des fours électriques ou des creusets à gaz fonctionnant à moins de 800°C, sans qu'il soit nécessaire de mettre en place une infrastructure industrielle lourde. Cela facilite les applications de bricolage, telles que les bijoux artisanaux, les sculptures artistiques, les objets décoratifs domestiques et les projets éducatifs de métallurgie.

Compatibilité avec les composites avancés
Son faible point de fusion permet à l'aluminium de servir de matrice et d'encapsuler des renforts à point de fusion plus élevé, tels que des fibres de carbone ou des particules de céramique, afin de produire des composites avancés. Par exemple, les composites Al-SiC (aluminium-carbure de silicium) sont largement utilisés dans les applications de gestion thermique électronique.
Facilité de recyclage et de réutilisation
Le recyclage des déchets d'aluminium nécessite une refonte à des températures inférieures au point de fusion de l'aluminium, ce qui est beaucoup plus économe en énergie que le recyclage de l'acier ou du titane. L'aluminium peut être recyclé indéfiniment avec une perte de performance inférieure à 5% ; par exemple, les canettes de boisson sont régulièrement refondues et converties en nouveaux lingots. Environ 75% de tout l'aluminium produit est encore utilisé aujourd'hui, grâce à sa grande efficacité de recyclage.
Utilisation en synergie avec d'autres métaux
Les alliages d'aluminium à bas point de fusion (tels que le 4043, dont le point de fusion est de 577°C) sont fréquemment utilisés comme matériaux de brasage et de soudage, ce qui permet d'assembler des métaux à point de fusion élevé (tels que le cuivre et l'acier). Les conducteurs bimétalliques aluminium-cuivre combinent la légèreté de l'aluminium et la conductivité électrique supérieure du cuivre, ce qui élargit leurs applications dans les domaines de l'électricité et de l'ingénierie.
Outils et équipements pour la fusion de l'aluminium
Le point de fusion relativement bas de l'aluminium permet de le fondre à l'aide de divers dispositifs de chauffage. Le choix de l'équipement dépend de l'échelle de fusion, des exigences en matière de contrôle de la température et des scénarios d'application spécifiques. Vous trouverez ci-dessous les principales catégories et caractéristiques des outils de fusion de l'aluminium à différentes échelles :
Fours de fusion d'aluminium à l'échelle industrielle
Les fours industriels sont conçus pour la production de grands volumes, comme dans les fonderies et la fabrication de composants automobiles.
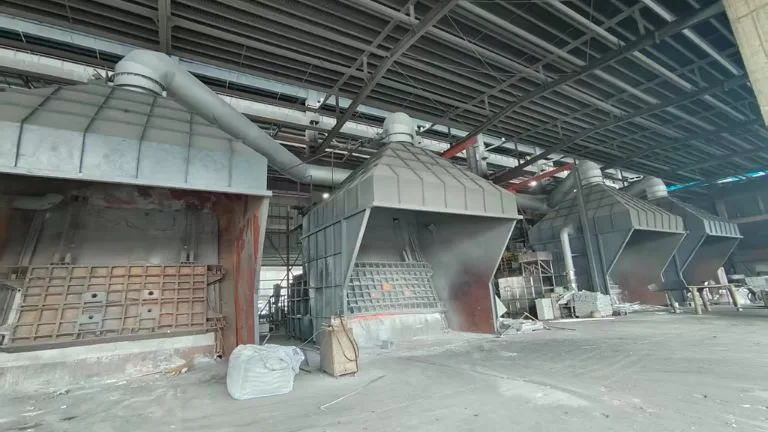
Four à réverbère
Principe de fonctionnement : les flammes de gaz ou de pétrole réfléchies par le toit du four servent à chauffer indirectement l'aluminium.
Capacité : Généralement de 1 à 50 tonnes par lot.
Avantages : Bien adapté à la production continue de gros volumes ; relativement économe en énergie.
Limites : Pertes élevées dues à l'oxydation ; nécessite souvent un flux ou une couverture par gaz inerte.Four à induction
Principe de fonctionnement : l'induction électromagnétique permet de chauffer l'aluminium directement, sans combustion ni flamme.
Types :- Fréquence d'alimentation (50/60 Hz) : Pour la fusion en grande série (5-20 tonnes).
- Moyenne fréquence (150-1 000 Hz) : Permet une fusion plus rapide et est préférable pour les alliages de haute précision, tels que ceux utilisés dans l'aérospatiale.
Avantages : Contrôle précis de la température et oxydation minimale ; production d'aluminium de haute pureté.
Limites : Coûts initiaux d'équipement plus élevés et consommation d'électricité importante.
Tour de fusion
Principe de fonctionnement : L'aluminium est introduit par le haut, fond progressivement et s'écoule dans un creuset situé en bas.
Avantages : Permet une production continue et un rendement thermique élevé.
Applications typiques : Convient pour installations d'extrusion et des installations de traitement de l'aluminium recyclé.
Équipement de fusion de l'aluminium à petite et moyenne échelle
Ils sont utilisés pour les productions en petites séries, les laboratoires ou les applications artisanales et de bricolage.
Four à creuset à gaz/huile
Carburant : fonctionne au propane, au gaz naturel ou au diesel.
Capacité : En général, 1 à 50 kg par fusion.
Avantages : Portable et pratique pour une utilisation extérieure ou temporaire.
Limites : Fluctuations de température plus importantes et nécessité d'un contrôle manuel.
Applications : Petites pièces moulées, œuvres sculpturales et applications artistiques.Four à creuset électrique
Méthode de chauffage : Utilise des bobines de chauffage par résistance électrique ou des tiges de carbure de silicium pour chauffer un creuset en graphite ou en céramique.
Plage de température : Réglable, généralement jusqu'à 700-1 200°C.
Avantages : Températures stables et fonctionnement simple ; idéal pour une utilisation en laboratoire.
Limites : Taux de fusion plus lents que ceux des fours à combustible.
Applications : Recherche, moulage de bijoux et petites réparations en aluminium.Four à induction à haute fréquence (petite échelle)
Capacité : De 0,5 à 5 kg.
Avantages : Fusion très rapide avec une oxydation minimale ; temps de fusion de quelques minutes seulement.
Limites : Coût de l'équipement plus élevé ; nécessite des opérateurs formés.
Applications : Recherche d'alliages de précision et fusion de métaux précieux.

Outils de fusion de l'aluminium à usage domestique et de bricolage
Ils conviennent aux amateurs et au recyclage à petite échelle.
Chalumeau au propane et creuset en graphite
Matériel : Chalumeau manuel au propane (par exemple, Bernzomatic TS8000) utilisé avec un petit creuset en graphite ou en acier.
Capacité : Généralement de 0,5 à 2 kg par session.
Avantages : Faible coût et fonctionnement accessible.
Limites : Fusion plus lente (environ 20 à 30 minutes par lot) et chauffage moins uniforme.Four à charbon de bois/coke
Combustible : utilise du charbon de bois ou du coke, souvent avec une soufflerie manuelle pour une meilleure combustion.
Remarques : Nécessite des matériaux réfractaires, tels que des briques réfractaires ou des fibres céramiques, pour l'isolation et la sécurité.
Applications : Méthodes de coulée traditionnelles et fonte d'aluminium à l'extérieur.