Fabrication d'extrusions d'aluminium
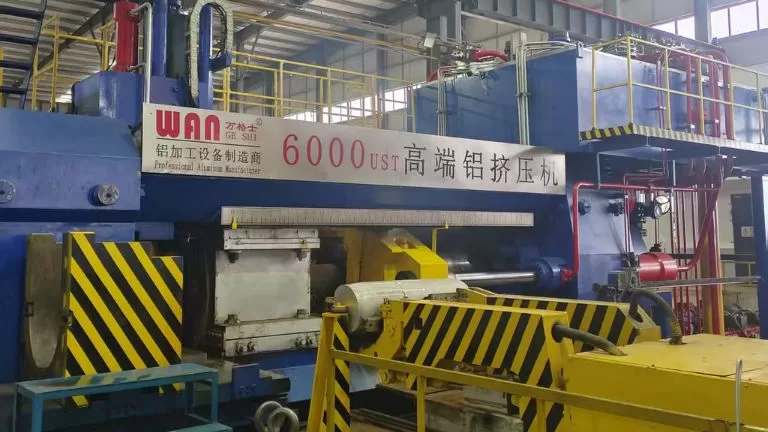
Échelle de production à haute capacité: 40 lignes d'extrusion de pointe assurent un débit rapide, une programmation souple et un approvisionnement stable pour les commandes de gros volumes et les commandes multi-spécifiques.
Capacité d'extrusion à haut rendement: Équipé de presses jusqu'à 6 000 tonnes, il permet de réaliser des profils de grande taille, des sections complexes, des pièces à parois épaisses et des alliages à haute résistance avec une excellente stabilité dimensionnelle.
Conception et développement de moules sur mesure: L'ingénierie des moules en interne et l'itération rapide de l'outillage permettent d'optimiser l'équilibre du flux, de réduire les essais d'outillage, de resserrer les tolérances et d'accélérer la mise sur le marché de profils sur mesure.
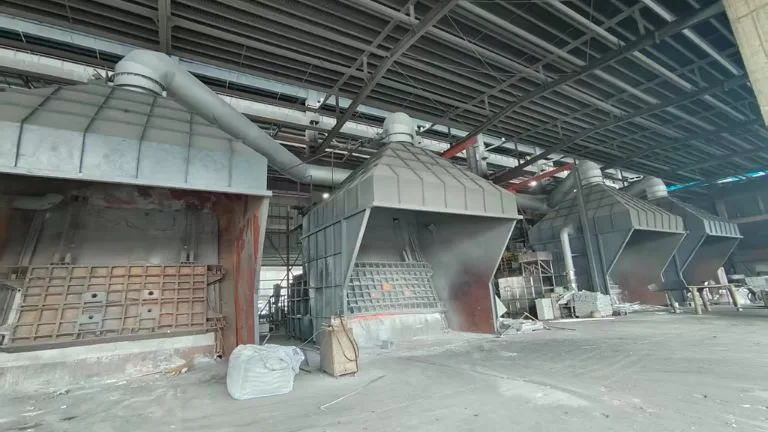
Traitement thermique de bout en bout: Solution intégrée couvrant le vieillissement, la trempe et le contrôle de la température pour les alliages tels que 6xxx et 7xxx, permettant d'atteindre les températures cibles (par exemple, T5/T6), d'améliorer les propriétés mécaniques et d'obtenir des performances constantes.
Avantages de la fabrication par extrusion d'aluminium
L'extrusion d'aluminium est un processus de fabrication très efficace qui produit des profilés continus en forçant des billettes d'aluminium chauffées à travers une filière de précision. Il est largement utilisé dans les applications de construction, de transport, d'équipements industriels, d'électronique et de mobilier.
Comparé à de nombreux procédés de formage des métaux, l'extrusion de l'aluminium offre une excellente utilisation des matériaux, des coûts d'outillage réduits et une grande efficacité de production. Il est particulièrement adapté à la production de pièces longues, de sections transversales complexes et de séries de production en grand volume.
Bien que l'extrusion permette de créer des formes à section constante, elle peut être combinée avec des procédés d'usinage CNC, de perçage, de taraudage, de soudage et d'assemblage pour fabriquer des composants finis complexes et des systèmes d'ingénierie.
Types de profilés produits par extrusion d'aluminium
L'extrusion d'aluminium permet de produire une grande variété de formes de profilés, ce qui en fait l'une des méthodes de fabrication les plus flexibles pour les composants en aluminium. Selon les exigences structurelles et fonctionnelles, les profilés peuvent être conçus comme Sections solides, profilés creux, ou profilés multi-cavités.
En plus des formes fermées, l'extrusion d'aluminium prend également en charge les conceptions à profil ouvert telles que les canaux, les équerres, les profilés en T et les profilés fonctionnels personnalisés. Ces conceptions sont largement utilisées dans les fenêtres et les portes, les équipements industriels, les meubles, les systèmes de transport et les produits électroniques.
l'extrusion directe ou extrusion indirecte. L'extrusion directe est la méthode la plus courante pour produire des profilés en aluminium dans les applications de construction, industrielles et de transport.
L'extrusion indirecte offre un flux de matière plus uniforme et une meilleure qualité de surface. Elle permet également de produire tubes en aluminium sans soudure, qui sont largement utilisés dans les applications nécessitant une résistance à la pression plus élevée, des performances d'étanchéité et une fiabilité structurelle améliorée.


L'extrusion de l'aluminium est très sensible à l'extrudabilité de l'alliage et à la réaction au traitement thermique. La norme industrielle est la série 6xxx. Au-delà de la série 6xxx, les séries suivantes peuvent également être extrudées.
- Série 6xxx (par exemple, 6005, 6060, 6061, 6063, 6082 ; Al-Mg-Si): Excellente extrudabilité, large fenêtre de traitement et forte réponse au traitement thermique jusqu'à T5/T6. Équilibre entre la résistance, la ténacité, la finition de surface (bonne qualité d'anodisation) et le coût ; idéal pour les profilés de grand volume.
- 7xxx (par exemple, 7003/7005/7075): Haute résistance ; plus difficile à extruder. Convient aux pièces structurelles et aux tubes sans soudure (souvent par extrusion indirecte). Nécessite un contrôle rigoureux du traitement thermique.
- 2xxx (par exemple, 2024): Haute résistance ; fluidité plus faible et fenêtre de traitement plus étroite. Souvent associé à un post-usinage et à un traitement thermique pour répondre aux spécifications finales.
- 1xxx (par exemple, 1050/1060/1100/1070): Conductivité électrique/thermique et résistance à la corrosion élevées ; excellente extrudabilité. Idéal pour les barres omnibus, les profils de dissipation thermique et les applications décoratives.
- 5xxx (par exemple, 5052/5083/5086): Alliages non traitables à chaud à base de Mg présentant une bonne solidité et une bonne résistance à la corrosion ; ils conviennent aux applications exigeant une bonne ténacité et une bonne résistance à la corrosion.
Le magnésium peut également être extrudé
Par rapport à l'extrusion d'aluminium, l'extrusion de magnésium présente l'avantage d'être plus légère, mais exige un contrôle plus strict du processus : elle fonctionne dans une fenêtre de température plus étroite, est plus sensible à l'oxydation et à la stabilité de l'écoulement, et impose des exigences plus strictes en matière d'équipement, d'outillage et de mesures de sécurité.


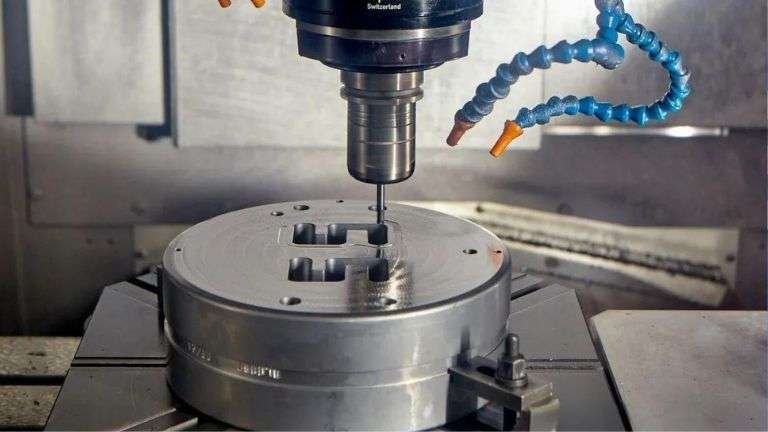
Les filières d'extrusion sont des outils critiques qui déterminent la forme, la précision dimensionnelle et la qualité de surface des profilés en aluminium. Des filières bien conçues contribuent à assurer un flux métallique stable, des tolérances constantes et une production de masse efficace.
Chez HTS-ALU, toutes les filières d'extrusion sont développées en interne sur la base de dessins clients, de fichiers CAO, ou d'échantillons physiques. Notre équipe d'ingénierie optimise les structures des profilés et la faisabilité de l'extrusion avant la production des outils afin d'améliorer l'efficacité de fabrication et la qualité des produits.
Avec un atelier d'outillage interne, nous pouvons généralement réaliser le développement de matrices personnalisées et la production d'échantillons en 7 jours, aidant ainsi les clients à accélérer la validation de leurs produits et les délais de leurs projets.

L'extrusion de l'aluminium sur la presse transforme des billettes préchauffées en profilés continus en forçant le métal à travers une filière de précision sous haute pression. La capacité de la presse est exprimée en tonnes (tonnage) : plus grande ou plus épais nécessitent des presses à tonnage plus élevé pour fournir une force d'extrusion suffisante et maintenir un flux et des dimensions stables.
Préchauffage des matrices et des billettes: Préchauffer la filière, le support, la mitre et le conteneur pour stabiliser les dimensions et favoriser un écoulement uniforme du métal. Amener les billettes à la température d'extrusion cible pour obtenir une plasticité sans début de fusion, réduisant ainsi les marques d'écoulement et les défauts de démarrage.
Chargement et refoulement de billettes: Charger la billette chauffée dans le conteneur et effectuer un refoulement pour assurer un contact complet, purger les oxydes de surface et empêcher les retours d'eau. Un refoulement correct minimise les défauts de recouvrement, de prise et de couture au début de l'extrusion.
Extrusion du bélier à travers la filière: Faire passer la pièce à travers l'orifice de la filière - filières plates pour les profils pleins, filières à hublot/pont avec mandrins pour les creux - tout en contrôlant la vitesse du coulisseau et la température de sortie du métal. Équilibrer le débit grâce à la longueur des paliers et à la conception des orifices afin de maintenir la précision dimensionnelle, l'état de surface et la résistance de la ligne de soudure.
Refroidissement en ligne (sur presse): Soutenez le profil émergent sur la table de faux-rond à l'aide de tirettes afin d'éviter l'affaissement et le broutage.


Après l'extrusion et le refroidissement, les profilés en aluminium sont redressés pour éliminer le cintrage, le vrillage et les contraintes résiduelles générés pendant le processus d'extrusion. Cette étape permet de s'assurer que le profilé conserve la forme et la précision dimensionnelle requises.
Le redressage est généralement effectué par étirage contrôlé ou par nivellement, en fonction de la géométrie du profil et des exigences d'application. Un redressage approprié améliore la planéité, l'ajustement de l'assemblage et la constance globale du produit avant les étapes de transformation ultérieures.
En tant qu'étape importante entre l'extrusion et le traitement thermique, le redressage permet d'obtenir des tolérances plus serrées et des performances mécaniques plus stables dans le profilé en aluminium fini.

Le traitement thermique joue un rôle clé dans l'obtention des propriétés mécaniques requises des profilés en aluminium extrudés. Différents processus de refroidissement et de vieillissement sont utilisés en fonction de l'alliage cible et de la désignation de trempe.
Pour Profils T5, le refroidissement est généralement obtenu par trempe à l'air ou à la vapeur avant le vieillissement artificiel. Pour Profils T6, le trempage dans l'eau est couramment appliqué pour maximiser la résistance et la dureté.
Après la trempe, les profilés subissent un vieillissement artificiel dans des conditions de température contrôlée pour atteindre le revenu spécifié, garantissant ainsi une résistance constante, une stabilité dimensionnelle et une performance à long terme.