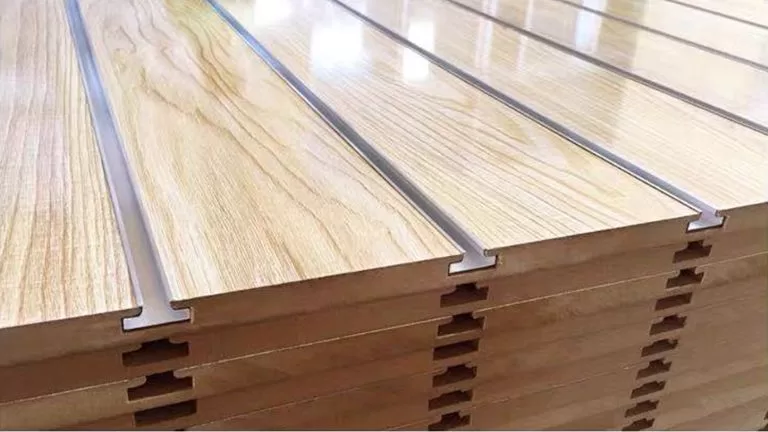
Poignée industrielle en profilé d'aluminium extrudé sur mesure

Une poignée profilée en aluminium est produite par extrusion d'aluminium à une géométrie de section définie, suivie d'opérations secondaires de précision telles que le découpage, l'usinage CNC et l'ébavurage, afin de répondre à des spécifications strictes en matière de dimensions et d'installation pour les armoires, meubleset des équipements industriels.
En production, l'extrusion de l'aluminium permet d'obtenir des tolérances répétables, un rendement élevé des matériaux et un débit modulable. Les matrices d'extrusion personnalisées définissent les caractéristiques fonctionnelles, notamment la prise, les canaux de montage et les rayons d'extrémité, tandis que l'usinage post-extrusion garantit la précision de positionnement des fixations et l'intégration transparente avec les composants correspondants.
Poignée cachée en aluminium
Une tirette cachée ou intégrée conçue pour être encastrée ou alignée avec le bord du panneau afin de minimiser la visibilité du matériel. tirette en aluminium-Largement utilisé dans les armoires et les meubles modernes pour les surfaces sans joint et l'accès par traction des doigts ; fabriqué à partir de profilés extrudés avec des rainures ou des canaux intégrés pour les doigts, puis fini par un fraisage final précis pour obtenir des joints invisibles et un alignement propre.

Poignée en C Profilé en aluminium
Description : Profilé extrudé avec une section en forme de C, offrant une prise confortable et un canal de montage défini. Applications : Fréquentes sur les façades de tiroirs et les portes où l'adhérence et la rigidité structurelle sont nécessaires. Fabrication : Extrusion sur mesure, suivie d'un perçage, d'un taraudage et d'un ébavurage pour obtenir des bords nets et un assemblage stable.

Poignée G Profil aluminium
Description : Une section transversale en forme de G qui combine une lèvre de préhension prononcée avec une bande de montage, améliorant l'effet de levier et la sensation tactile. Applications : Panneaux d'armoires et d'équipements haut de gamme nécessitant un profil distinctif et une prise ferme. Fabrication : Extrusion de précision avec épaisseur de paroi contrôlée, puis usinage CNC pour obtenir des tolérances serrées aux points de montage.

Poignée en L Profilé aluminium
Description : Un profil en L offrant un bord à angle droit qui sert à la fois de prise et d'accent visuel. Applications : Convient aux poignées montées sur le bord des portes d'armoires, des systèmes coulissants et des meubles minimalistes. Fabrication : Extrusion droite en géométrie L, suivie d'une coupe précise, d'un fraisage et d'un alignement pour faciliter l'installation.
Poignée courbée en aluminium


Poignée longue et droite en aluminium
Poignée en profilé d'aluminium linéaire conçue pour présenter une esthétique propre et continue en ligne droite après installation, largement utilisée sur les façades d'armoires et les portes d'armoires de cuisine pour un aspect minimaliste et aligné ; elle est produite par extrusion puis coupée et usinée avec précision pour garantir une longueur cohérente, un positionnement précis des trous et un montage affleurant.


Applications de la poignée en profilé d'aluminium
1. Armoires et tiroirs de cuisine
Utilisés en tant que tirettes linéaires continues ou profils de tirettes encastrées pour un aspect minimal, sans poignée. Les longueurs sur mesure, les modèles de trous personnalisés et les finitions telles que l'anodisation claire ou noire ou le revêtement en poudre de couleur assortie sont courants.
2. Penderies et portes coulissantes
Les rails extrudés pleine hauteur servent à la fois de poignée et de montant pour les portes coulissantes ou battantes. Ils peuvent être encastrés ou montés en surface, offrant une solution propre et légère avec une rigidité suffisante pour les grandes portes.
3. Mobilier de bureau et commercial
Tirettes à faible projection et sans accroc pour les armoires de rangement, les unités d'accueil et les caissons. La géométrie d'extrusion uniforme permet un assemblage modulaire et en grande quantité ; elle est durable, légère et facile à entretenir.
4. Intérieur des autobus et autocars
Profilés C ou G surbaissés ou profilés encastrés à tirettes sur les portes des coffres à bagages, les armoires de service et les panneaux d'accès, réduisant ainsi les accrochages dans les allées. Les avantages comprennent la légèreté, la rigidité élevée, les longs parcours continus, l'anodisation dure ou noire ou le revêtement en poudre durable, les canaux cachés ou le montage taraudé avec des bandes anti-rapprochement.
Matériau de la poignée en profilé d'aluminium
- 6063: Densité ~2,7 g/cm³ ; résistance à la traction T5 160-200 MPa. Facilement extrudable avec une bonne finition de surface, idéal pour les poignées décoratives (meubles, portes) en raison de son équilibre entre l'esthétique et la résistance à la corrosion.
- 6061 : Densité ~2,7 g/cm³ ; résistance à la traction T6 310-345 MPa (plus élevée que 6063). Convient aux poignées fonctionnelles porteuses (outils, équipements) grâce à une stabilité mécanique supérieure.

- T5 (pour 6063/6061) : Améliore la résistance à la traction jusqu'à 160-280 MPa (varie en fonction de l'alliage) tout en conservant l'aptitude au traitement ; convient aux poignées à usage quotidien.
- T6 (principalement pour 6061) : Augmentation de la résistance à la traction à 310-345 MPa par traitement en solution + vieillissement ; idéal pour les poignées soumises à des contraintes à long terme (machines industrielles).
Capacités de fabrication de poignées en profilé d'aluminium
Nous concevons et fabriquons en interne des matrices d'extrusion personnalisées pour les poignées en profilé d'aluminium, ce qui garantit la précision et la rapidité d'exécution. Notre équipe collabore avec les clients pour créer des moules sur mesure à partir de dessins ou d'échantillons, afin de garantir une fonctionnalité idéale. La production de la matrice prend généralement une semaine, suivie de l'approbation de l'échantillon avant le début de la production en série.
 Nous développons et produisons en interne des poignées en profilé d'aluminium sur mesure, en nous appuyant sur nos propres moules d'extrusion pour garantir la précision et la rapidité de la livraison. Notre équipe travaille en étroite collaboration avec les clients pour créer des poignées sur mesure à partir de plans ou de prototypes, en veillant à ce qu'elles fonctionnent de manière optimale. La création des moules nécessaires prend généralement une semaine, et une fois que les échantillons sont confirmés, la fabrication en série est lancée.
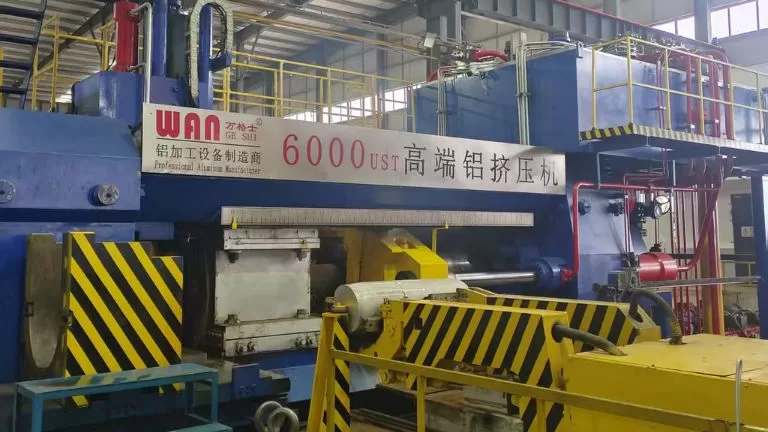
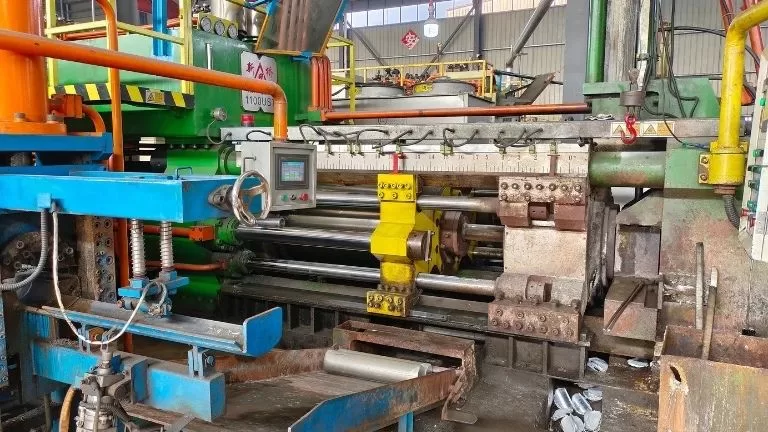 Notre usine de fabrication est équipée de plus de 40 installations d'extrusion de pointe, y compris des équipements à haute performance tels qu'une presse à extrusion robuste de 6000 tonnes. Cela nous permet de produire des poignées en profilé d'aluminium de tailles et de conceptions diverses, allant des modèles courants aux modèles spécialisés tels que les profils de préhension ergonomiques pour les outils et les meubles haut de gamme. La polyvalence de notre capacité d'extrusion nous permet de servir un large éventail de secteurs, notamment la fabrication de meubles, la production d'articles de quincaillerie et l'assemblage de machines.
 Pour fournir des solutions complètes en matière de poignées en profilé d'aluminium, nous disposons d'un large éventail de capacités de post-traitement. Nos offres comprennent l'usinage CNC, le fraisage, le filetage, le perçage de trous, la découpe précise, l'estampage, le soudage et l'assemblage final. Cet éventail de choix de fabrication nous permet de fournir des poignées prêtes à être installées et personnalisées en fonction des exigences précises du projet, ce qui confère à nos clients une adaptabilité et une fiabilité inégalées.
 Pour améliorer la solidité et l'aspect esthétique, nous proposons une gamme d'options de finition de surface. Il s'agit notamment de l'anodisation pour renforcer la résistance à la corrosion, de la finition par poudrage pour des effets de couleurs vives, de la finition au fluorocarbone pour améliorer la résistance aux intempéries et des techniques de transfert de grain de bois pour des aspects raffinés inspirés de la nature. Ces traitements peuvent être adaptés pour répondre à des exigences esthétiques et fonctionnelles spécifiques, garantissant ainsi que les poignées en profilé d'aluminium ne sont pas seulement performantes, mais qu'elles ont également un aspect exceptionnel.
Caractéristiques de la poignée profilée en aluminium
1. Flexibilité de la conception sur mesure - Offre des profils sur mesure (par exemple, des tirettes encastrées, des sections C/G/L) pour répondre à des besoins fonctionnels et esthétiques spécifiques.
2. Options de matériaux durables - Disponible dans des alliages d'aluminium à haute résistance tels que 6063-T5/T6 et 6061-T6 pour une longévité et des performances accrues.
3. Fabrication de précision - Tolérances serrées, usinage CNC (découpe, perçage, rainurage) et finitions lisses pour une intégration sans faille.
4. Applications polyvalentes - Convient pour les armoires, les portes coulissantes, les meubles, les intérieurs commerciaux et les cloisons en verre.
5. Finitions de surface de qualité supérieure - Comprend l'anodisation (claire/noire/dure), le revêtement en poudre et les finitions brossées pour la résistance à la corrosion et l'attrait visuel.

Maintenance et entretien de la poignée profilée en aluminium
1. Nettoyage
- Utiliser un détergent doux et neutre et un chiffon doux en microfibres ; essuyer dans le sens du grain.
- Rincer et sécher pour éviter les taches d'eau. Éviter les acides/alcalins, l'eau de Javel et les poudres abrasives.
- Pour les empreintes digitales/la graisse, utilisez de l'IPA (≤70%) sur un chiffon doux.
2. Précautions d'utilisation
- Éviter les chocs et les objets pointus ; ne pas utiliser de solvants puissants (acétone, MEK).
- Dans les environnements corrosifs/salés, rincer et sécher rapidement.
- Vérifier et resserrer périodiquement les vis de montage.
3. Retouches et réparations mineures
- Anodisé/brushed : estomper délicatement les rayures légères à l'aide d'un tampon non tissé très fin le long du grain.
- Revêtement par poudreLes travaux d'entretien : nettoyer, poncer légèrement (grain 1200-1500), appliquer une peinture de retouche assortie.
- Remplacer les embouts endommagés ; appliquer une petite quantité de silicone à polymérisation neutre ou de frein-filet si nécessaire.

Notre usine
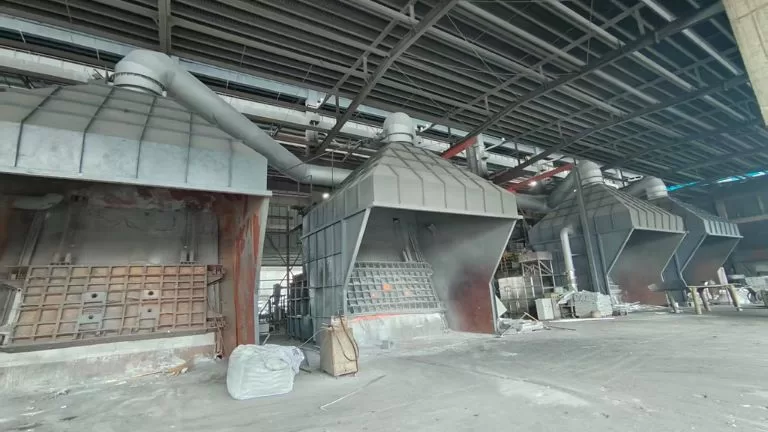
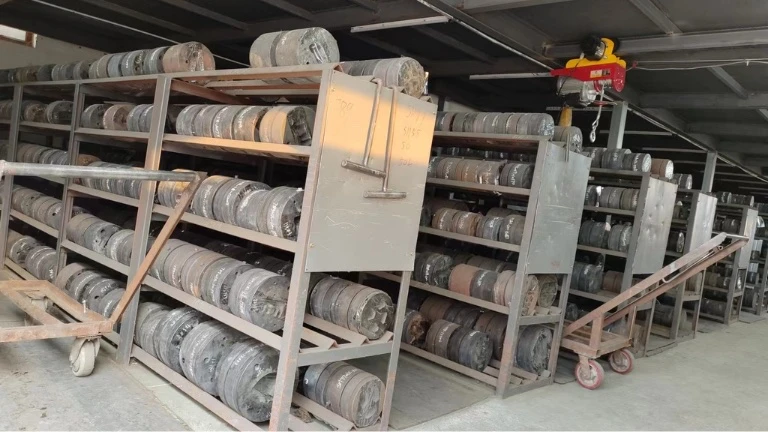
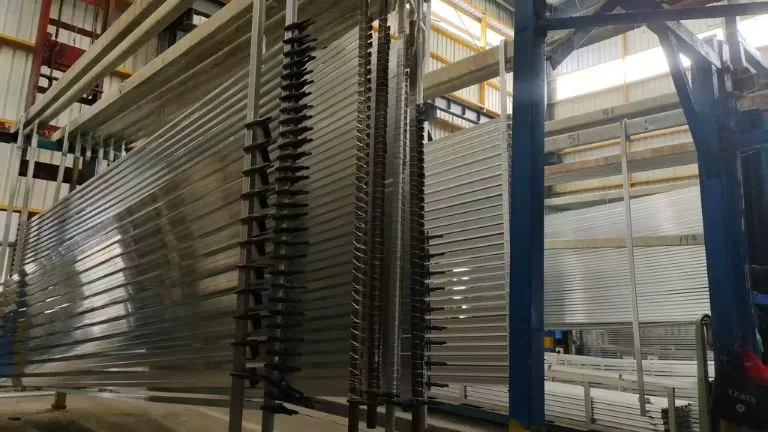
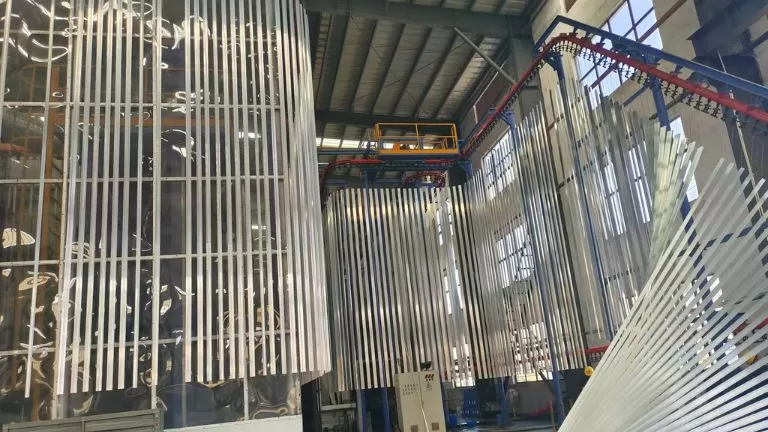
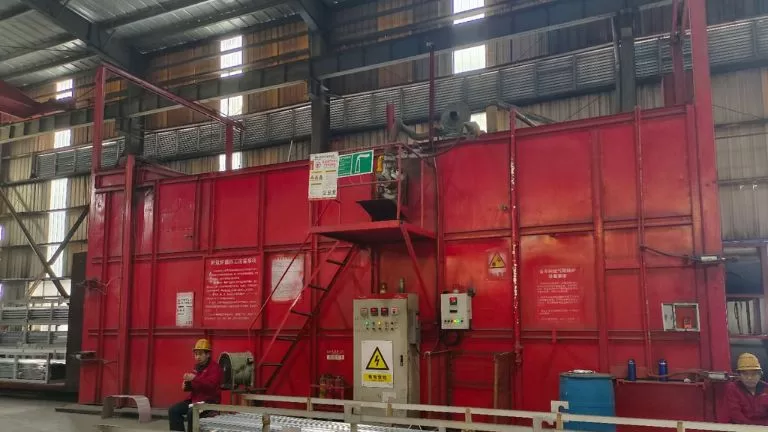
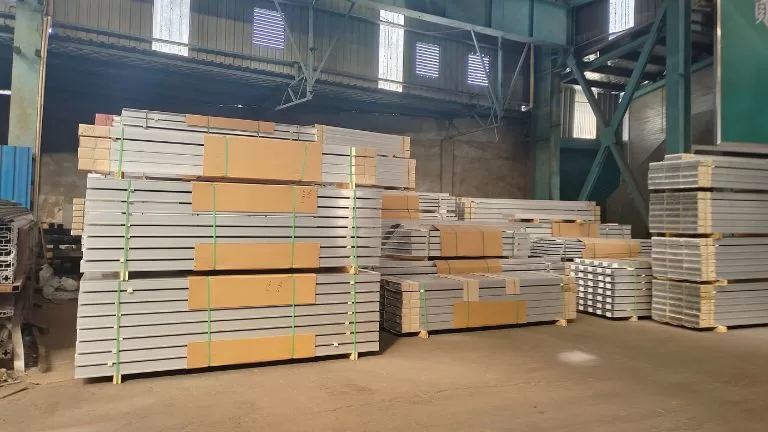
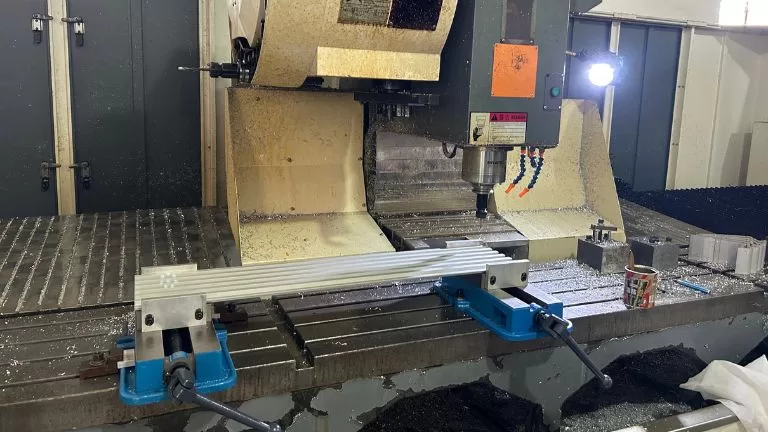
Notre usine est équipée de 40 lignes de production par extrusion pour fabriquer efficacement des profilés en aluminium. Nous disposons d'une ligne d'anodisation et d'électrophorèse, ainsi que de deux machines de pulvérisation verticale et de deux machines de pulvérisation horizontale pour le traitement de surface. En outre, nous exploitons deux machines de sablage et six lignes d'impression par transfert de grain de bois, ce qui nous permet d'offrir diverses finitions esthétiques. Pour soutenir notre production, nous disposons également de fours de coulée de barres d'aluminium, de fours de vieillissement, de fours de recuit, d'équipements de traitement du refroidissement de l'eau et d'équipements d'usinage, ce qui garantit des capacités complètes pour une production de haute qualité.
Demande de prix pour une poignée en profilé d'aluminium
Les principaux alliages d'aluminium utilisés pour l'extrusion appartiennent aux catégories suivantes Série 6xxxEn particulier, il s'agit de 6061, 6063, 6060,6082 et 6066. Ces alliages sont très appréciés en raison de leur excellente extrudabilité, de leurs bonnes propriétés mécaniques et de leur résistance à la corrosion.
- 6061: Alliage polyvalent à haute résistance, adapté aux applications structurelles et de transport.
- 6063: Connu sous le nom d'"alliage architectural", il offre une excellente finition de surface et est largement utilisé à des fins décoratives et structurelles.
- 6060: Semblable au 6063 mais avec une résistance légèrement inférieure, idéal pour les profils complexes et à parois minces.
- 6066: Alliage à haute résistance de la série 6xxx, souvent utilisé dans des applications structurelles plus exigeantes.
- 6082: Alliage solide présentant de meilleures propriétés mécaniques que le 6061 et une excellente résistance à la corrosion, couramment utilisé dans les applications structurelles à forte charge et dans les environnements marins.
Le Série 7xxx alliages, tels que 7075sont utilisés dans des applications nécessitant une résistance et des performances extrêmement élevées, telles que projets d'ingénierie aérospatiale et haut de gamme. Toutefois, leur résistance à la corrosion est inférieure à celle des alliages 6xxx et ils sont donc moins couramment utilisés pour les applications d'extrusion générales.
Tandis que Séries 1xxx, 3xxx et 5xxx Les alliages peuvent être extrudés, mais ils sont généralement peu utilisé pour l'extrusion en raison de leur résistance moindre ou d'autres limitations par rapport aux alliages 6xxx et 7xxx. Ces séries sont principalement utilisées dans des applications spécialisées. En outre, si des produits d'extrusion de ces séries sont demandés, des quantités minimales de commande plus élevées sont généralement nécessaires pour la production sur mesure, car leur demande est relativement faible.
Le traitement thermique des extrusions d'aluminium détermine leurs propriétés mécaniques, leur résistance et leur aptitude à des applications spécifiques. Parmi les différentes méthodes de traitement thermique, T5, T6 et T66 sont les plus utilisés. Voici un aperçu approfondi :
| État du traitement thermique | Méthode de refroidissement | La force | Principales caractéristiques et avantages | Applications |
|---|---|---|---|---|
| T5 | Refroidissement par air (ventilateur) | Modéré | Résistance adéquate, bonne stabilité dimensionnelle, utilisé à des fins architecturales. | Fenêtres, portes, murs-rideaux, structures des bâtiments. |
| T6 | Trempe à l'eau (rapide) | Haut | Résistance et dureté plus élevées, idéales pour les utilisations industrielles et structurelles. | Pièces détachées pour l'automobile, l'aérospatiale, les machines et les transports. |
| T66 | Trempe à l'eau (rapide) | Très élevé | Propriétés mécaniques optimisées pour des exigences de résistance et de performance plus élevées. | Automobile, transport ferroviaire, machines haut de gamme. |
Autres états de traitement thermique
- T4: Traitement thermique de mise en solution et vieillissement naturel. Utilisé dans les applications nécessitant une résistance intermédiaire et une meilleure formabilité.
- T7: Surmaturé pour une meilleure résistance à la corrosion sous contrainte, souvent utilisé dans l'aérospatiale et la marine.
- O (recuit): État très mou convenant à des exigences de formage ou de pliage étendues.
- F (tel que fabriqué): Aucun traitement thermique n'est appliqué, utilisé dans des applications non critiques avec de faibles exigences de résistance.
Les extrusions d'aluminium subissent divers traitements de surface pour améliorer l'esthétique, la résistance à la corrosion et la fonctionnalité. Voici les méthodes de traitement de surface les plus courantes dans l'industrie :
Principales méthodes de traitement de surface
Anodisation (oxydation)
- Processus: Un processus électrochimique contrôlé qui forme une couche d'oxyde protectrice sur la surface de l'aluminium.
- Caractéristiques:
- Offre une finition durable, résistante à la corrosion et respectueuse de l'environnement.
- Produit une finition métallique avec une variété de tons naturels (par exemple, argent, noir, bronze).
- Améliore la dureté de la surface et protège contre les rayures.
- Applications: Cadres architecturaux, profilés décoratifs, dissipateurs de chaleur.
Enrobage par électrophorèse (E-Coating)
- Processus: Après l'anodisation, l'aluminium est recouvert d'une peinture par un procédé électrochimique.
- Caractéristiques:
- Améliore la résistance à la corrosion et offre une finition lisse et brillante.
- Permet une plus grande variation de couleur et de texture par rapport à l'anodisation seule.
- Applications: Profilés de meubles, composants architecturaux intérieurs.
Revêtement par poudre
- Processus: Application électrostatique d'une peinture en poudre, suivie d'un durcissement à haute température pour former un revêtement solide.
- Caractéristiques:
- Grande variété de couleurs et de textures.
- Excellente résistance aux intempéries et protection contre la corrosion.
- Rentable et très polyvalent.
- Applications: Cadres extérieurs, clôtures, garde-corps, usage industriel général.
Revêtement PVDF (fluorure de polyvinylidène)
- Processus: Un revêtement spécialisé en fluoropolymère est appliqué en plusieurs couches, généralement sur une surface prétraitée.
- Caractéristiques:
- Résistance exceptionnelle aux intempéries et aux UV.
- Très durable, résistant à la décoloration, au farinage et aux dommages chimiques.
- Idéal pour une utilisation extérieure de longue durée.
- Applications: Murs-rideaux, façades architecturales à haute performance.
Impression par transfert de grain de bois
- Processus: Un procédé d'impression par transfert thermique qui applique un effet de grain de bois sur une surface d'aluminium pré-revêtue.
- Caractéristiques:
- Imite l'aspect du bois tout en conservant la durabilité de l'aluminium.
- Alternative au bois naturel, légère et résistante aux intempéries.
- Applications: Mobilier, revêtements décoratifs, panneaux extérieurs.
Pelliculage
- Processus: Application adhésive d'un film protecteur ou décoratif sur la surface de l'aluminium.
- Caractéristiques:
- Permet d'obtenir une finition brillante, texturée ou à motifs.
- Souvent utilisé pour des applications nécessitant des textures spécifiques comme des effets de marbre ou de cuir.
- Applications: Décoration intérieure, fenêtres.
Procédés de prétraitement
Avant le traitement de surface, la surface de l'aluminium peut être prétraitée pour obtenir des textures ou des finitions spécifiques :
Brossage/polissage
- Elimine les imperfections de la surface et crée une finition lisse et réfléchissante.
- Souvent utilisé à des fins décoratives.
Sablage/ponçage
- Permet d'obtenir une finition mate ou satinée par l'application d'abrasifs.
Grenaillage/Sablage
- Pulvérisation d'abrasifs à grande vitesse pour créer une surface texturée, souvent utilisée avant l'anodisation pour obtenir un aspect uniforme.
Étirements et mise à niveau de la tension
- Redresse le profilé d'aluminium et améliore la précision de la forme après l'extrusion.
Tableau de comparaison des coûts et de la durabilité
| Méthode de traitement | Coût du processus | Durabilité de la surface | Résistance aux intempéries | Applications |
|---|---|---|---|---|
| Anodisation (oxydation) | Moyen | Très durable | Haut | Cadres architecturaux, pièces industrielles. |
| Electrophorèse (E-Coating) | Moyenne-élevée | Durable | Moyen | Meubles, éléments d'intérieur, utilisations décoratives. |
| Revêtement par poudre | Moyen | Très durable | Haut | Cadres d'extérieur, luminaires industriels. |
| Revêtement PVDF | Haut | Extrêmement durable | Excellent | Murs-rideaux, extérieurs haut de gamme. |
| Impression en grain de bois | Moyen | Modéré (en fonction de la couche de finition) | Moyen | Panneaux décoratifs, meubles. |
| Pelliculage | Faible-Moyen | Modéré | Faible | Décorations intérieures, fenêtres. |
| Brossage/sablage (prétraitement) | Faible | Sans objet (préparation uniquement) | N/A | Préparation en vue d'un traitement ultérieur. |
. Anodisation (oxydation)
- Couleurs communes:
Argent naturel
Noir
Champagne
Bronze clair
Bronze foncé
L'or
2. Enrobage par électrophorèse (E-Coating)
- Couleurs communes:
Noir
Champagne
Bronze clair
Bronze foncé
Couleurs métalliques personnalisées
3. Revêtement par poudre
- Couleurs:
Peut correspondre à n'importe quelle couleur en fonction de la Nuancier RAL.
Offre des textures mates, brillantes, satinées et des finitions personnalisées.
4. Revêtement PVDF (fluorure de polyvinylidène)
- Couleurs:
Également personnalisable à l'aide de la fonction Nuancier RAL.
Finitions haut de gamme avec des effets mats ou brillants.
5. Impression par transfert de grain de bois
- Couleurs et motifs:
Imite différents types de bois (chêne, noyer, teck, acajou).
Des modèles personnalisés sont disponibles sur la base d'échantillons fournis.
6. Pelliculage
- Couleurs et motifs:
Inclut des textures telles que le marbre, le cuir et les couleurs unies.
Finitions et motifs personnalisés sur la base d'échantillons fournis.
Options de prétraitement (impact sur la couleur finale)
- Brossage/polissage: Permet d'obtenir des surfaces métalliques lisses ou réfléchissantes.
- Sablage: Ajoute une texture rugueuse et mate avant le traitement final de la surface.
Nous proposons une large gamme de services d'usinage pour les extrusions d'aluminium afin de répondre à des exigences spécifiques. Ces services comprennent découpage/enlèvement de sections, rainurage, Perçage de trous, filets taraudés, pliageet l'emboutissage localisé pour créer des déformations. Par exemple, nous pouvons couper les profilés extrudés à des longueurs personnalisées, fraiser des rainures précises, créer des trous filetés pour les fixations, plier les profilés dans des formes spécifiques ou appliquer un emboutissage localisé pour obtenir des formes ou des déformations personnalisées.
En plus de ces processus, nous proposons également Soudage TIG/MIG pour assembler des composants en aluminium afin de créer une structure solide. En outre, nos services comprennent assemblage d'accessoires courantsLes produits de notre gamme de produits, tels que les supports, les raccords d'angle, les vis, les charnières, les embouts et les joints en caoutchouc, offrent des solutions de profilés complètes et prêtes à être installées, adaptées aux besoins de votre projet. Nous sommes ainsi en mesure de réaliser toutes les opérations, des simples coupes à la fabrication et à l'assemblage hautement personnalisés, avec précision et efficacité.
Pour les projets d'extrusion d'aluminium sur mesure, nous acceptons une variété de formats de dessins, y compris Fichiers CAO, Fichiers STEPet Fichiers PDF. Toutefois, pour les extrusions qui nécessitent des processus d'usinage supplémentaires, il est recommandé de fournir Fichiers STEPcar ils garantissent une modélisation 3D précise pour la précision de l'usinage.
Tandis que Fichiers PDF sont acceptables, leur conversion en dessins CAO peut entraîner la perte de certains détails et nous obliger à redessiner manuellement le projet, ce qui peut allonger le délai d'exécution. Pour obtenir le devis le plus rapide et le plus précis possible, nous vous recommandons de nous fournir Fichiers CAO (par exemple, DWG/DXF) et Fichiers STEP afin d'assurer une évaluation et une tarification efficaces de la conception.
Les frais de moule sont une partie essentielle du processus d'extrusion d'aluminium sur mesure. Étant donné que chaque commande nécessite un moule unique adapté à des exigences spécifiques, ces moules ne peuvent pas être utilisés pour d'autres produits. Par conséquent, les frais de moule sont nécessaires et non négociables.
Nous demandons 100% paiement anticipé de la taxe sur les moules avant le début du développement du moule afin de garantir une production dans les délais. Toutefois, en guise de remerciement pour votre soutien, nous offrons un remboursement des frais de moule ou des remises équivalentes lorsque la commande atteint un certain volume de production. Des politiques spécifiques peuvent être discutées en fonction du volume de votre commande et des détails de votre collaboration.
Notre quantité minimale de commande (QMC) varie en fonction de la taille du produit. Pour les produits de petite taille, la MOQ est généralement de 500 kgtandis que pour les produits de plus grande taille, il s'agit de 2 tonnes.
Nous préciserons les exigences exactes en matière de QMG lors de la procédure de devis. Si la quantité commandée n'est pas conforme à la MOQ, nous pouvons tout de même organiser la production, mais des frais supplémentaires seront appliqués pour couvrir le préchauffage du moule et le temps de préparation de la production. Soyez assuré que ces frais supplémentaires seront raisonnables et que nous nous efforcerons de les maintenir aussi bas que possible afin de garantir une coopération harmonieuse.
L'emballage peut être personnalisé en fonction de vos besoins. Les options comprennent l'utilisation d'un film ou d'un papier de protection pour séparer et protéger la surface, ou d'un film de mousse pour une protection supplémentaire de la surface. Les produits peuvent être palettisés ou emballés dans des cartons, et la quantité par palette ou par carton peut être spécifiée par le client.
L'emballage standard consiste à regrouper plusieurs pièces sous film plastique et à les fixer sur des palettes. Toute demande d'emballage dépassant le cadre de la norme sera prise en compte et les coûts y afférents seront clairement communiqués au client.
La production de moules prend généralement 7 jours. Après confirmation de l'échantillon, la production d'un conteneur complet de 26 tonnes exige généralement 14 jours pour l'extrusion seule. Si un traitement de surface est nécessaire, un supplément de 3 jours sera nécessaire. Pour l'usinage, un délai supplémentaire sera nécessaire en fonction de la complexité et du volume du travail d'usinage. Le temps supplémentaire exact pour l'usinage sera déterminé en fonction des exigences de traitement spécifiques.
Les profilés en aluminium sont naturellement résistants à la corrosion grâce à la formation d'une fine couche d'oxyde protectrice lorsqu'ils sont exposés à l'air ou à l'eau. Cette couche d'oxyde est stable et se répare d'elle-même, ce qui signifie que même si la surface est rayée ou coupée (par exemple aux extrémités exposées ou pendant le traitement), l'aluminium ne rouillera pas et ne se corrodera pas comme le fer ou l'acier. Au contraire, les zones exposées formeront rapidement une nouvelle couche d'oxyde, assurant ainsi une protection continue contre l'oxydation.
Avec une conception, une installation et un entretien appropriés, les profilés en aluminium peuvent durer décenniesmême dans des environnements difficiles. Par exemple, l'aluminium non traité peut facilement résister à des applications extérieures pendant 20 à 30 ans, tandis que les profilés avec des traitements de surface tels que l'anodisation ou le revêtement par poudre peuvent durer encore plus longtemps, dépassant souvent les 20 ans. 50 ans. L'aluminium est donc un excellent choix pour les applications où la durabilité et les performances à long terme sont essentielles.
Le prix des profilés en aluminium se compose de plusieurs éléments : le coût de la matière première, les frais de traitement de l'extrusion, les frais de traitement de surface, les frais d'usinage et les frais d'emballage supplémentaires. Parmi ces éléments, le coût de l'aluminium en tant que matière première a tendance à fluctuer fréquemment, tandis que les autres frais restent relativement stables. En raison de ces fluctuations, nos devis sont généralement valables pour 7 jours.
La tarification peut être structurée de différentes manières en fonction du produit et des besoins. Il peut être calculé en fonction du poids (par exemple, le coût par tonne), par longueur (par exemple, le coût par mètre), ou par pièce (par exemple, le coût par unité). Pour les produits nécessitant un usinage important, tels que dissipateurs thermiquesLa tarification est généralement calculée à la pièce afin de refléter fidèlement les coûts de traitement supplémentaires. Cette approche flexible de la tarification garantit que le devis est adapté aux besoins spécifiques du client.
Nous pouvons fabriquer des profilés d'aluminium conformes aux exigences techniques qui répondent à Normes européennes (EN), normes américaines (ASTM/AA)ou d'autres normes spécifiées par le client. La production sur mesure est adaptée pour garantir que les profilés répondent aux exigences spécifiques de la norme demandée.
Nos équipements de production sont conçus pour les système métrique. Si les dessins fournis sont dans le système impérialNous les convertirons en unités métriques pour la production afin d'en garantir l'exactitude.
Il est important de noter que, bien que nous puissions usiner des trous filetés impériaux pour les fixations, si vous nous demandez de fournir les pièces correspondantes, nous ne pouvons pas les usiner. fixations impérialesIls ne sont pas toujours disponibles en stock. Les commandes personnalisées d'attaches impériales requièrent généralement une grand volume pour la production. Veuillez en tenir compte lors de la planification de votre projet.
Autres produits connexes