Mains courantes en aluminium pour escaliers Profil sur mesure

Les mains courantes en aluminium pour les escaliers sont systèmes de garde-corps Les rampes d'escalier sont principalement composées d'éléments en aluminium afin d'assurer le soutien et la sécurité dans les escaliers. Ils sont légers, résistants à la corrosion et conviennent aussi bien à une utilisation intérieure qu'extérieure, offrant un aspect propre et moderne avec peu d'entretien.
Ces mains courantes utilisent généralement tube en aluminium pour la poignée et les montants, ainsi que des connecteurs et des supports. De nombreuses pièces sont produites par extrusion d'aluminium pour obtenir des profils cohérents, des dimensions précises et une compatibilité avec les accessoires et les finitions de surface.
Types de mains courantes en aluminium pour escaliers
1. Mains courantes murales : Tube en aluminium rond, ovale ou en forme de D sur des supports muraux ; compact, économique, facile à installer.
2. Systèmes poteaux-rails : Poteaux en aluminium avec une traverse supérieure et des piquets/balustres ; polyvalents pour un usage résidentiel et commercial léger.
3. Garde-corps en verre : Capuchons ou sabots supérieurs en aluminium avec panneaux en verre trempé/laminé ; aspect moderne avec des lignes de vue claires.
4. Mains courantes à câbles : Poteaux et rails en aluminium avec câbles en acier inoxydable ; sensation d'ouverture, peu d'entretien, idéal pour l'extérieur.
5. Systèmes de remplissage de panneaux : Cadres en aluminium avec panneaux perforés, grillagés ou pleins ; durables, sûrs et offrant une semi-privacité.


Applications courantes
- Escaliers et balcons résidentiels : Maisons individuelles, maisons en rangée et appartements.
- Bâtiments commerciaux : Bureaux, magasins de détail, hôtels et ensembles à usage mixte.
- Installations publiques : Écoles, hôpitaux, bibliothèques, musées et bâtiments publics.
- Plates-formes de transport : Aéroports, gares ferroviaires/métropolitaines et parkings.
- Sites industriels : Usines, entrepôts, usines et plates-formes de services publics.
- Environnements extérieurs : Parcs, sentiers, stades, piscines, marinas et promenades côtières.
- Logement collectif et hôtellerie : Condos, centres de villégiature, communautés locatives et logements pour personnes âgées.
- Rénovation et amélioration de l'accessibilité : Escaliers et rampes conformes aux normes ADA/EN.

Matériau des mains courantes en aluminium pour escaliers
- Alliage architectural largement utilisé ; excellente extrudabilité et aspect anodisé. Idéal pour les tubes de mains courantes, les capuchons et les profilés décoratifs.
- Plus grande résistance, avec une bonne résistance à la corrosion et une bonne soudabilité. Utilisé pour les poteaux, les supports et les connecteurs porteurs.
- Alliage d'extrusion de résistance moyenne à élevée ; convient pour les sections plus grandes ou les portées plus longues. Courant pour les rails, les cadres et les poteaux plus lourds.

Capacités de fabrication des mains courantes pour escaliers
HTS-ALU, basée dans l'est de la Chine, se concentre sur la fabrication de profilés en aluminium de bout en bout. Nous excellons dans la conception de moules sur mesure, l'extrusion de précision, l'usinage avancé et la finition de surface de haute qualité.
1. Conception et développement des moules
Nous disposons de capacités dédiées aux rampes d'escalier en aluminium, de la conception des profils à la production. Notre équipe interne conçoit et fabrique les matrices d'extrusion nécessaires pour les tubes, les poteaux, les capuchons et les supports des mains courantes, ce qui permet d'obtenir des tolérances serrées et une qualité constante. À partir de vos dessins ou d'échantillons physiques, nous développons des sections transversales personnalisées et des détails de connexion adaptés aux exigences de votre projet en matière de charge, de code et de finition. La fabrication des moules prend généralement environ 7 jours ; ensuite, nous produisons des essais et fournissons des échantillons pour examen et approbation avant de passer à la production en série.

2. Traitement de surface
Pour des performances durables et un aspect raffiné des rampes d'escalier en aluminium, nous proposons une gamme complète de finitions. Les options comprennent :
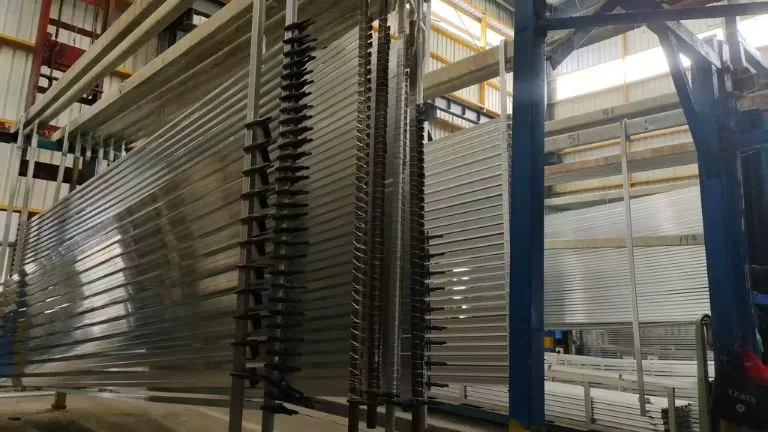
- Anodisation pour renforcer la résistance à la corrosion et conserver un aspect métallique uniforme.
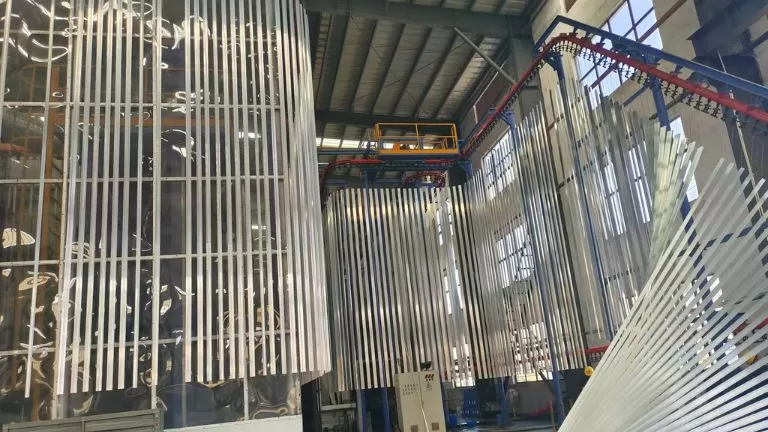
- Revêtement en poudre pour des surfaces durables, riches en couleurs et très résistantes à l'abrasion.
- Revêtements en fluoropolymère (PVDF) pour une stabilité exceptionnelle aux UV et aux intempéries dans les environnements difficiles.
- Grain de bois La chaleur est transférée à l'intérieur de la pièce, ce qui lui confère un aspect chaleureux, semblable à celui du bois, sans l'entretien du bois véritable.

3. Usinage et fabrication
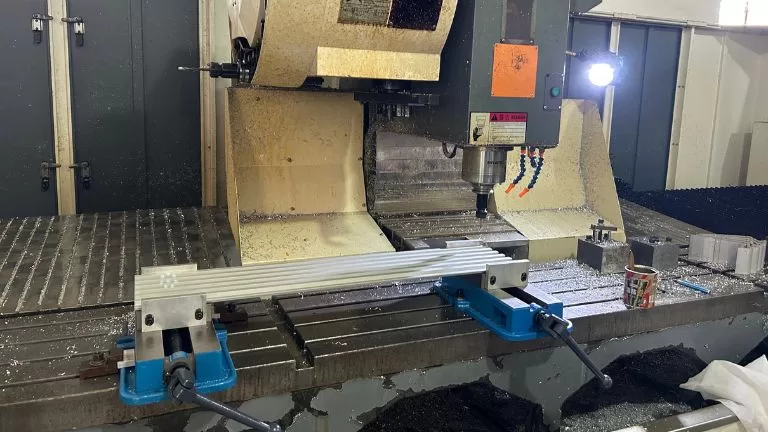
Pour fournir des solutions complètes de rampes d'escalier en aluminium, nous proposons une gamme complète de services. services de machines. Nos capacités couvrent le profilage CNC, le fraisage, le taraudage, le perçage de trous, le sciage de précision, le poinçonnage et l'encochage, le soudage TIG/MIG et l'assemblage final. Nous nous occupons également de la finition des surfaces, comme l'anodisation, le revêtement par poudre et le transfert de grain de bois. Grâce à ces procédés, nous fournissons des systèmes de mains courantes prêts à être installés (rails, poteaux, supports et remplissage), construits selon des dimensions et des tolérances exactes et conformément aux exigences du code, ce qui garantit des performances fiables et une installation rapide sur le site.

Caractéristiques des mains courantes en aluminium pour escaliers
1. Résistance à la corrosion et durabilité : forme naturellement une couche d'oxyde protectrice ; excellente performance dans les environnements intérieurs, extérieurs et côtiers avec un minimum d'entretien.
2. Léger mais solide : Le rapport résistance/poids élevé réduit la charge structurelle et facilite le transport, la manutention et l'installation sans sacrifier la sécurité.
3. Options de conception et de finition polyvalentes : facilement extrudé en profils variés (ronds, ovales, en forme de D) et associé à des poteaux, des supports et des remplissages ; supporte l'anodisation, la poudre, le PVDF et les finitions en grain de bois pour une esthétique variée.
4. Facilité de fabrication et d'installation : facilement découpés, percés, soudés et assemblés, les systèmes modulaires permettent une installation rapide et propre ainsi que des ajustements sur le terrain.
5. Conformité au code et sécurité : Compatible avec les poignées antidérapantes, les transitions douces et les parcours continus ; peut être conçu pour répondre aux codes du bâtiment et aux exigences de charge.

Notre usine
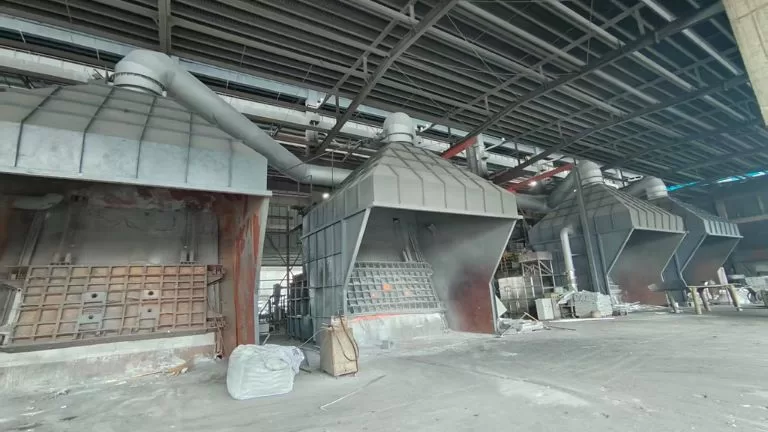
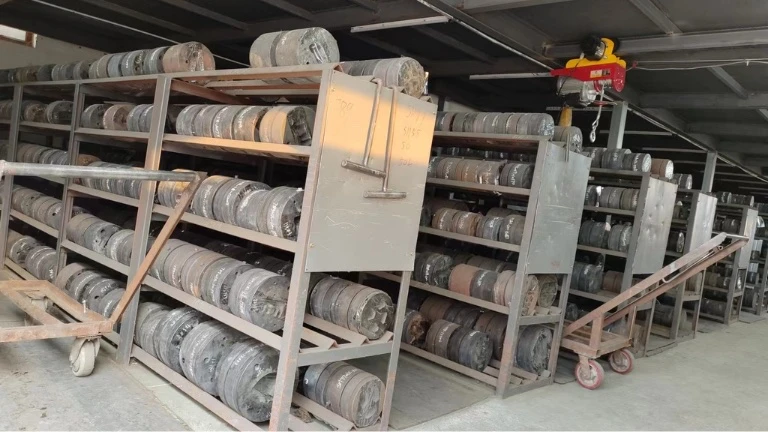
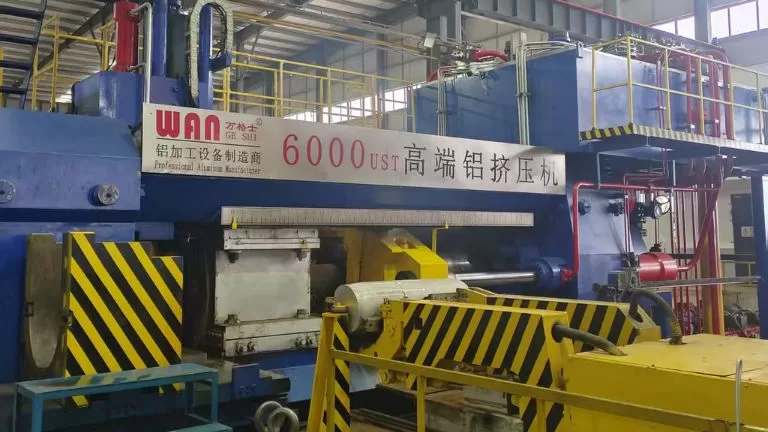
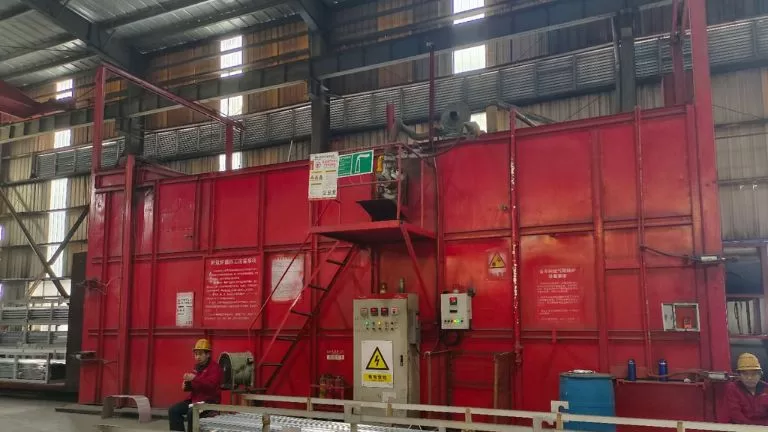
Notre usine est équipée de 40 lignes de production par extrusion pour fabriquer efficacement des profilés en aluminium. Nous disposons d'une ligne d'anodisation et d'électrophorèse, ainsi que de deux machines de pulvérisation verticale et de deux machines de pulvérisation horizontale pour le traitement de surface. En outre, nous exploitons deux machines de sablage et six lignes d'impression par transfert de grain de bois, ce qui nous permet d'offrir diverses finitions esthétiques. Pour soutenir notre production, nous disposons également de fours de coulée de barres d'aluminium, de fours de vieillissement, de fours de recuit, d'équipements de traitement du refroidissement de l'eau et d'équipements d'usinage, ce qui garantit des capacités complètes pour une production de haute qualité.
Mains courantes en aluminium sur mesure pour escaliers
Chez HTS NEW MATERIALS, nous concevons et fabriquons des systèmes de rampes d'escalier en aluminium adaptés à votre projet. Grâce à l'extrusion avancée et à la fabrication en interne, nous fournissons des composants prêts à l'emploi pour les espaces résidentiels, commerciaux et publics.
Ce que nous offrons :
- Profils sur mesure : Mains courantes, poteaux, capuchons et profilés ergonomiques fabriqués en interne pour une adaptation précise.
- Finitions : Anodisation, poudre, PVDF et transfert de grain de bois dans les couleurs et la brillance spécifiées.
- Fabrication de précision : Coupe à la longueur, perçage/taraudage CNC, encochage, soudage et pré-assemblage pour faciliter l'installation.
- Alliages/températures : 6063-T5/T6, 6005/6061-T6 pour un équilibre entre la solidité, la résistance à la corrosion et l'apparence.
- Conformité et contrôle qualité : Conçus pour respecter les charges et les dimensions prévues par le code ; inspection rigoureuse des échantillons à la production de masse.
Choisissez HTS NEW MATERIALS pour des solutions de mains courantes en aluminium durables et prêtes à être installées.
Demande de prix pour une main courante d'escalier en aluminium extrudé
Les principaux alliages d'aluminium utilisés pour l'extrusion appartiennent aux catégories suivantes Série 6xxxEn particulier, il s'agit de 6061, 6063, 6060,6082 et 6066. Ces alliages sont très appréciés en raison de leur excellente extrudabilité, de leurs bonnes propriétés mécaniques et de leur résistance à la corrosion.
- 6061: Alliage polyvalent à haute résistance, adapté aux applications structurelles et de transport.
- 6063: Connu sous le nom d'"alliage architectural", il offre une excellente finition de surface et est largement utilisé à des fins décoratives et structurelles.
- 6060: Semblable au 6063 mais avec une résistance légèrement inférieure, idéal pour les profils complexes et à parois minces.
- 6066: Alliage à haute résistance de la série 6xxx, souvent utilisé dans des applications structurelles plus exigeantes.
- 6082: Alliage solide présentant de meilleures propriétés mécaniques que le 6061 et une excellente résistance à la corrosion, couramment utilisé dans les applications structurelles à forte charge et dans les environnements marins.
Le Série 7xxx alliages, tels que 7075sont utilisés dans des applications nécessitant une résistance et des performances extrêmement élevées, telles que projets d'ingénierie aérospatiale et haut de gamme. Toutefois, leur résistance à la corrosion est inférieure à celle des alliages 6xxx et ils sont donc moins couramment utilisés pour les applications d'extrusion générales.
Tandis que Séries 1xxx, 3xxx et 5xxx Les alliages peuvent être extrudés, mais ils sont généralement peu utilisé pour l'extrusion en raison de leur résistance moindre ou d'autres limitations par rapport aux alliages 6xxx et 7xxx. Ces séries sont principalement utilisées dans des applications spécialisées. En outre, si des produits d'extrusion de ces séries sont demandés, des quantités minimales de commande plus élevées sont généralement nécessaires pour la production sur mesure, car leur demande est relativement faible.
Le traitement thermique des extrusions d'aluminium détermine leurs propriétés mécaniques, leur résistance et leur aptitude à des applications spécifiques. Parmi les différentes méthodes de traitement thermique, T5, T6 et T66 sont les plus utilisés. Voici un aperçu approfondi :
| État du traitement thermique | Méthode de refroidissement | La force | Principales caractéristiques et avantages | Applications |
|---|---|---|---|---|
| T5 | Refroidissement par air (ventilateur) | Modéré | Résistance adéquate, bonne stabilité dimensionnelle, utilisé à des fins architecturales. | Fenêtres, portes, murs-rideaux, structures des bâtiments. |
| T6 | Trempe à l'eau (rapide) | Haut | Résistance et dureté plus élevées, idéales pour les utilisations industrielles et structurelles. | Pièces détachées pour l'automobile, l'aérospatiale, les machines et les transports. |
| T66 | Trempe à l'eau (rapide) | Très élevé | Propriétés mécaniques optimisées pour des exigences de résistance et de performance plus élevées. | Automobile, transport ferroviaire, machines haut de gamme. |
Autres états de traitement thermique
- T4: Traitement thermique de mise en solution et vieillissement naturel. Utilisé dans les applications nécessitant une résistance intermédiaire et une meilleure formabilité.
- T7: Surmaturé pour une meilleure résistance à la corrosion sous contrainte, souvent utilisé dans l'aérospatiale et la marine.
- O (recuit): État très mou convenant à des exigences de formage ou de pliage étendues.
- F (tel que fabriqué): Aucun traitement thermique n'est appliqué, utilisé dans des applications non critiques avec de faibles exigences de résistance.
Les extrusions d'aluminium subissent divers traitements de surface pour améliorer l'esthétique, la résistance à la corrosion et la fonctionnalité. Voici les méthodes de traitement de surface les plus courantes dans l'industrie :
Principales méthodes de traitement de surface
Anodisation (oxydation)
- Processus: Un processus électrochimique contrôlé qui forme une couche d'oxyde protectrice sur la surface de l'aluminium.
- Caractéristiques:
- Offre une finition durable, résistante à la corrosion et respectueuse de l'environnement.
- Produit une finition métallique avec une variété de tons naturels (par exemple, argent, noir, bronze).
- Améliore la dureté de la surface et protège contre les rayures.
- Applications: Cadres architecturaux, profilés décoratifs, dissipateurs de chaleur.
Enrobage par électrophorèse (E-Coating)
- Processus: Après l'anodisation, l'aluminium est recouvert d'une peinture par un procédé électrochimique.
- Caractéristiques:
- Améliore la résistance à la corrosion et offre une finition lisse et brillante.
- Permet une plus grande variation de couleur et de texture par rapport à l'anodisation seule.
- Applications: Profilés de meubles, composants architecturaux intérieurs.
Revêtement par poudre
- Processus: Application électrostatique d'une peinture en poudre, suivie d'un durcissement à haute température pour former un revêtement solide.
- Caractéristiques:
- Grande variété de couleurs et de textures.
- Excellente résistance aux intempéries et protection contre la corrosion.
- Rentable et très polyvalent.
- Applications: Cadres extérieurs, clôtures, garde-corps, usage industriel général.
Revêtement PVDF (fluorure de polyvinylidène)
- Processus: Un revêtement spécialisé en fluoropolymère est appliqué en plusieurs couches, généralement sur une surface prétraitée.
- Caractéristiques:
- Résistance exceptionnelle aux intempéries et aux UV.
- Très durable, résistant à la décoloration, au farinage et aux dommages chimiques.
- Idéal pour une utilisation extérieure de longue durée.
- Applications: Murs-rideaux, façades architecturales à haute performance.
Impression par transfert de grain de bois
- Processus: Un procédé d'impression par transfert thermique qui applique un effet de grain de bois sur une surface d'aluminium pré-revêtue.
- Caractéristiques:
- Imite l'aspect du bois tout en conservant la durabilité de l'aluminium.
- Alternative au bois naturel, légère et résistante aux intempéries.
- Applications: Mobilier, revêtements décoratifs, panneaux extérieurs.
Pelliculage
- Processus: Application adhésive d'un film protecteur ou décoratif sur la surface de l'aluminium.
- Caractéristiques:
- Permet d'obtenir une finition brillante, texturée ou à motifs.
- Souvent utilisé pour des applications nécessitant des textures spécifiques comme des effets de marbre ou de cuir.
- Applications: Décoration intérieure, fenêtres.
Procédés de prétraitement
Avant le traitement de surface, la surface de l'aluminium peut être prétraitée pour obtenir des textures ou des finitions spécifiques :
Brossage/polissage
- Elimine les imperfections de la surface et crée une finition lisse et réfléchissante.
- Souvent utilisé à des fins décoratives.
Sablage/ponçage
- Permet d'obtenir une finition mate ou satinée par l'application d'abrasifs.
Grenaillage/Sablage
- Pulvérisation d'abrasifs à grande vitesse pour créer une surface texturée, souvent utilisée avant l'anodisation pour obtenir un aspect uniforme.
Étirements et mise à niveau de la tension
- Redresse le profilé d'aluminium et améliore la précision de la forme après l'extrusion.
Tableau de comparaison des coûts et de la durabilité
| Méthode de traitement | Coût du processus | Durabilité de la surface | Résistance aux intempéries | Applications |
|---|---|---|---|---|
| Anodisation (oxydation) | Moyen | Très durable | Haut | Cadres architecturaux, pièces industrielles. |
| Electrophorèse (E-Coating) | Moyenne-élevée | Durable | Moyen | Meubles, éléments d'intérieur, utilisations décoratives. |
| Revêtement par poudre | Moyen | Très durable | Haut | Cadres d'extérieur, luminaires industriels. |
| Revêtement PVDF | Haut | Extrêmement durable | Excellent | Murs-rideaux, extérieurs haut de gamme. |
| Impression en grain de bois | Moyen | Modéré (en fonction de la couche de finition) | Moyen | Panneaux décoratifs, meubles. |
| Pelliculage | Faible-Moyen | Modéré | Faible | Décorations intérieures, fenêtres. |
| Brossage/sablage (prétraitement) | Faible | Sans objet (préparation uniquement) | N/A | Préparation en vue d'un traitement ultérieur. |
. Anodisation (oxydation)
- Couleurs communes:
Argent naturel
Noir
Champagne
Bronze clair
Bronze foncé
L'or
2. Enrobage par électrophorèse (E-Coating)
- Couleurs communes:
Noir
Champagne
Bronze clair
Bronze foncé
Couleurs métalliques personnalisées
3. Revêtement par poudre
- Couleurs:
Peut correspondre à n'importe quelle couleur en fonction de la Nuancier RAL.
Offre des textures mates, brillantes, satinées et des finitions personnalisées.
4. Revêtement PVDF (fluorure de polyvinylidène)
- Couleurs:
Également personnalisable à l'aide de la fonction Nuancier RAL.
Finitions haut de gamme avec des effets mats ou brillants.
5. Impression par transfert de grain de bois
- Couleurs et motifs:
Imite différents types de bois (chêne, noyer, teck, acajou).
Des modèles personnalisés sont disponibles sur la base d'échantillons fournis.
6. Pelliculage
- Couleurs et motifs:
Inclut des textures telles que le marbre, le cuir et les couleurs unies.
Finitions et motifs personnalisés sur la base d'échantillons fournis.
Options de prétraitement (impact sur la couleur finale)
- Brossage/polissage: Permet d'obtenir des surfaces métalliques lisses ou réfléchissantes.
- Sablage: Ajoute une texture rugueuse et mate avant le traitement final de la surface.
Nous proposons une large gamme de services d'usinage pour les extrusions d'aluminium afin de répondre à des exigences spécifiques. Ces services comprennent découpage/enlèvement de sections, rainurage, Perçage de trous, filets taraudés, pliageet l'emboutissage localisé pour créer des déformations. Par exemple, nous pouvons couper les profilés extrudés à des longueurs personnalisées, fraiser des rainures précises, créer des trous filetés pour les fixations, plier les profilés dans des formes spécifiques ou appliquer un emboutissage localisé pour obtenir des formes ou des déformations personnalisées.
En plus de ces processus, nous proposons également Soudage TIG/MIG pour assembler des composants en aluminium afin de créer une structure solide. En outre, nos services comprennent assemblage d'accessoires courantsLes produits de notre gamme de produits, tels que les supports, les raccords d'angle, les vis, les charnières, les embouts et les joints en caoutchouc, offrent des solutions de profilés complètes et prêtes à être installées, adaptées aux besoins de votre projet. Nous sommes ainsi en mesure de réaliser toutes les opérations, des simples coupes à la fabrication et à l'assemblage hautement personnalisés, avec précision et efficacité.
Pour les projets d'extrusion d'aluminium sur mesure, nous acceptons une variété de formats de dessins, y compris Fichiers CAO, Fichiers STEPet Fichiers PDF. Toutefois, pour les extrusions qui nécessitent des processus d'usinage supplémentaires, il est recommandé de fournir Fichiers STEPcar ils garantissent une modélisation 3D précise pour la précision de l'usinage.
Tandis que Fichiers PDF sont acceptables, leur conversion en dessins CAO peut entraîner la perte de certains détails et nous obliger à redessiner manuellement le projet, ce qui peut allonger le délai d'exécution. Pour obtenir le devis le plus rapide et le plus précis possible, nous vous recommandons de nous fournir Fichiers CAO (par exemple, DWG/DXF) et Fichiers STEP afin d'assurer une évaluation et une tarification efficaces de la conception.
Les frais de moule sont une partie essentielle du processus d'extrusion d'aluminium sur mesure. Étant donné que chaque commande nécessite un moule unique adapté à des exigences spécifiques, ces moules ne peuvent pas être utilisés pour d'autres produits. Par conséquent, les frais de moule sont nécessaires et non négociables.
Nous demandons 100% paiement anticipé de la taxe sur les moules avant le début du développement du moule afin de garantir une production dans les délais. Toutefois, en guise de remerciement pour votre soutien, nous offrons un remboursement des frais de moule ou des remises équivalentes lorsque la commande atteint un certain volume de production. Des politiques spécifiques peuvent être discutées en fonction du volume de votre commande et des détails de votre collaboration.
Notre quantité minimale de commande (QMC) varie en fonction de la taille du produit. Pour les produits de petite taille, la MOQ est généralement de 500 kgtandis que pour les produits de plus grande taille, il s'agit de 2 tonnes.
Nous préciserons les exigences exactes en matière de QMG lors de la procédure de devis. Si la quantité commandée n'est pas conforme à la MOQ, nous pouvons tout de même organiser la production, mais des frais supplémentaires seront appliqués pour couvrir le préchauffage du moule et le temps de préparation de la production. Soyez assuré que ces frais supplémentaires seront raisonnables et que nous nous efforcerons de les maintenir aussi bas que possible afin de garantir une coopération harmonieuse.
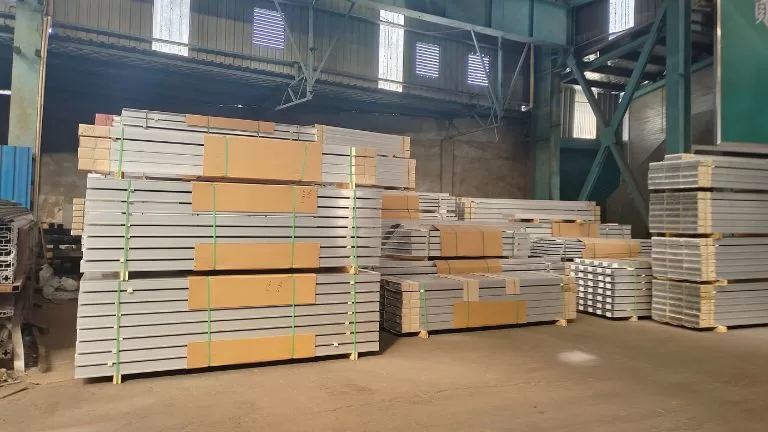
L'emballage peut être personnalisé en fonction de vos besoins. Les options comprennent l'utilisation d'un film ou d'un papier de protection pour séparer et protéger la surface, ou d'un film de mousse pour une protection supplémentaire de la surface. Les produits peuvent être palettisés ou emballés dans des cartons, et la quantité par palette ou par carton peut être spécifiée par le client.
L'emballage standard consiste à regrouper plusieurs pièces sous film plastique et à les fixer sur des palettes. Toute demande d'emballage dépassant le cadre de la norme sera prise en compte et les coûts y afférents seront clairement communiqués au client.
La production de moules prend généralement 7 jours. Après confirmation de l'échantillon, la production d'un conteneur complet de 26 tonnes exige généralement 14 jours pour l'extrusion seule. Si un traitement de surface est nécessaire, un supplément de 3 jours sera nécessaire. Pour l'usinage, un délai supplémentaire sera nécessaire en fonction de la complexité et du volume du travail d'usinage. Le temps supplémentaire exact pour l'usinage sera déterminé en fonction des exigences de traitement spécifiques.
Les profilés en aluminium sont naturellement résistants à la corrosion grâce à la formation d'une fine couche d'oxyde protectrice lorsqu'ils sont exposés à l'air ou à l'eau. Cette couche d'oxyde est stable et se répare d'elle-même, ce qui signifie que même si la surface est rayée ou coupée (par exemple aux extrémités exposées ou pendant le traitement), l'aluminium ne rouillera pas et ne se corrodera pas comme le fer ou l'acier. Au contraire, les zones exposées formeront rapidement une nouvelle couche d'oxyde, assurant ainsi une protection continue contre l'oxydation.
Avec une conception, une installation et un entretien appropriés, les profilés en aluminium peuvent durer décenniesmême dans des environnements difficiles. Par exemple, l'aluminium non traité peut facilement résister à des applications extérieures pendant 20 à 30 ans, tandis que les profilés avec des traitements de surface tels que l'anodisation ou le revêtement par poudre peuvent durer encore plus longtemps, dépassant souvent les 20 ans. 50 ans. L'aluminium est donc un excellent choix pour les applications où la durabilité et les performances à long terme sont essentielles.
Le prix des profilés en aluminium se compose de plusieurs éléments : le coût de la matière première, les frais de traitement de l'extrusion, les frais de traitement de surface, les frais d'usinage et les frais d'emballage supplémentaires. Parmi ces éléments, le coût de l'aluminium en tant que matière première a tendance à fluctuer fréquemment, tandis que les autres frais restent relativement stables. En raison de ces fluctuations, nos devis sont généralement valables pour 7 jours.
La tarification peut être structurée de différentes manières en fonction du produit et des besoins. Il peut être calculé en fonction du poids (par exemple, le coût par tonne), par longueur (par exemple, le coût par mètre), ou par pièce (par exemple, le coût par unité). Pour les produits nécessitant un usinage important, tels que dissipateurs thermiquesLa tarification est généralement calculée à la pièce afin de refléter fidèlement les coûts de traitement supplémentaires. Cette approche flexible de la tarification garantit que le devis est adapté aux besoins spécifiques du client.
Nous pouvons fabriquer des profilés d'aluminium conformes aux exigences techniques qui répondent à Normes européennes (EN), normes américaines (ASTM/AA)ou d'autres normes spécifiées par le client. La production sur mesure est adaptée pour garantir que les profilés répondent aux exigences spécifiques de la norme demandée.
Nos équipements de production sont conçus pour les système métrique. Si les dessins fournis sont dans le système impérialNous les convertirons en unités métriques pour la production afin d'en garantir l'exactitude.
Il est important de noter que, bien que nous puissions usiner des trous filetés impériaux pour les fixations, si vous nous demandez de fournir les pièces correspondantes, nous ne pouvons pas les usiner. fixations impérialesIls ne sont pas toujours disponibles en stock. Les commandes personnalisées d'attaches impériales requièrent généralement une grand volume pour la production. Veuillez en tenir compte lors de la planification de votre projet.
Autres produits connexes