Perfiles de aluminio recubiertos de PVDF
¿Qué es el PVDF para perfiles extruidos?
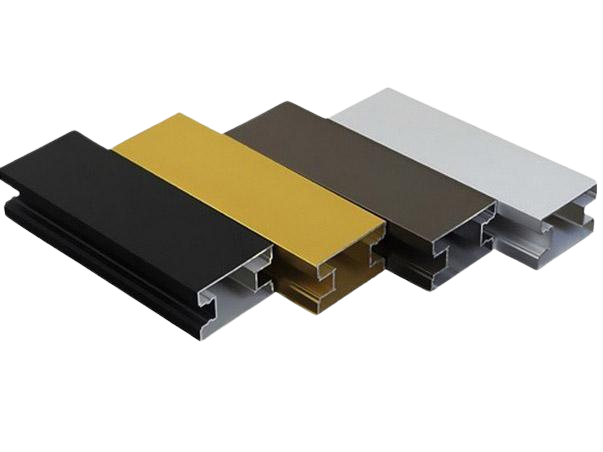
El PVDF (fluoruro de polivinilideno) es un sistema de revestimiento de fluoropolímero que se aplica a perfiles de aluminio extruido mediante pulverización multicapa y horneado a alta temperatura. Utilizando resina PVDF de calidad arquitectónica (normalmente fluoropolímero 70% según las especificaciones Kynar 500/Hylar 5000), forma un acabado denso, estable a los rayos UV y resistente a la corrosión, adaptado a geometrías de perfil complejas.
Ventajas de las extrusiones de aluminio recubiertas de PVDF
Excepcional resistencia a la intemperie (20-30+ años): El PVDF mantiene el color y el brillo bajo los rayos UV, la lluvia, la niebla salina y los ciclos térmicos, por lo que es ideal para fachadas y marcos expuestos; su rendimiento demostrado en climas costeros y desérticos muestra un bajo caleo y una mínima pérdida de brillo, lo que respalda las garantías prolongadas y amplía los ciclos de repintado.
Protección superior contra la corrosión: La densa barrera de fluoropolímero bloquea la humedad, los cloruros y los contaminantes industriales y, cuando se combina con un revestimiento de conversión y una imprimación adecuados, resiste la corrosión bajo película en bordes y juntas; esto es especialmente valioso para extrusiones huecas e intrincadas en las que las grietas pueden atrapar contaminantes con el tiempo.
Excelente resistencia al color y a la decoloración: Los fuertes enlaces C-F y los pigmentos estables a los rayos UV proporcionan un caleo ultrabajo y una ΔE mínima, incluso para colores oscuros, saturados o metálicos/mica, garantizando un aspecto uniforme en todas las orientaciones y elevaciones; esto reduce las sustituciones debidas a desajustes y preserva la intención original del diseño.
Baja captación de suciedad y fácil limpieza: El acabado de bajo consumo energético de la superficie elimina el polvo, el hollín y la suciedad, por lo que un aclarado rutinario con agua y detergente neutro suele restaurar el aspecto; en zonas urbanas o costeras contaminadas, la reducción de la suciedad y la facilidad de mantenimiento se traducen en menos ciclos de limpieza y menores costes de acceso.
Flexibilidad y durabilidad en perfiles complejos: El PVDF conserva la flexibilidad después del curado para adaptarse a la expansión y contracción de extrusiones largas y de pared fina sin agrietarse en esquinas o radios agudos, y muestra una buena resistencia al desgaste/abrasión durante la fabricación y la instalación cuando está correctamente curado, lo que reduce la repetición de trabajos y los retoques in situ.
Proceso de revestimiento de PVDF
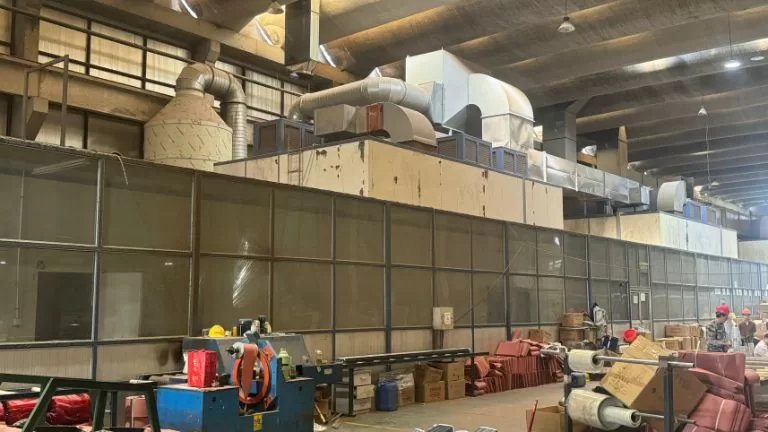
Tratamiento previo para secciones complejas: desengrase alcalino → aclarado → revestimiento de conversión (con o sin cromato) → secado; especial atención a los huecos/vacíos y al drenaje para evitar residuos.
Imprimación: imprimación epoxi o poliéster para reforzar la adherencia y la resistencia a la corrosión de los bordes.
Capa de acabado de PVDF: ángulos de pulverización controlados para cubrir canales profundos, bordes afilados y paredes traseras.
Transparente opcional: aumenta la resistencia a la abrasión y afina el brillo/la autolimpieza.
Curado: normalmente alrededor de 200°C, verificando el tiempo/temperatura en secciones pesadas/delgadas para evitar un horneado excesivo o insuficiente.
Control de calidad de los perfiles: cartografía del espesor de la película en bordes, esquinas, rebajes; adherencia cruzada, frotamientos con MEK, comprobaciones de brillo y color ΔE.
Revestimiento de PVDF Film Más
DFT total: 25-35 μm típico; 35-45 μm para exposición exterior severa.
Cobertura de esquinas/paredes finas: optimice la configuración de la pistola y la velocidad de la línea para evitar puntos finos y pasadas en radios afilados y bandas estrechas.
Aspecto: mate/semibrillante/brillante; orientaciones metálicas/mica controladas para un aspecto uniforme en perfiles largos.
Comparación con otros acabados superficiales
| Artículo | Revestimiento de PVDF | Anodizado | Polvo de poliéster | Revestimiento electroforético (E-coat) |
|---|---|---|---|---|
| Resistencia a la intemperie | Excelente, 20-30+ años | Muy bueno; los colores teñidos pueden desteñir | Bueno, por debajo de PVDF en UV alto | Moderado; mejor en interiores |
| Resistencia a los rayos UV y a la decoloración | Excelente | Anodizado natural bueno; teñido medio | Medio a bueno | Limitado |
| Resistencia a la corrosión | Excelente (con pretratamiento + imprimación) | Muy bueno; necesita un buen sellado en marino | Bien | Bueno; necesita una capa de acabado para exteriores duros |
| Limpieza/suciedad | Baja captación de suciedad, fácil de limpiar | Superficie dura, puede mancharse | Media | Muy suave; fácil en el interior |
| Mecánica/cobertura de bordes | Flexible; resiste el agrietamiento de las esquinas | Duro; los daños son visibles | Película gruesa; gran cobertura de los bordes | Fino, muy suave |
| Opciones de aspecto | La más amplia gama de colores y brillos | Fuerte aspecto metálico; colores limitados | Muchos colores y texturas posibles | Muy suave; menos colores |
| Coherencia de los lotes | Alta (gestionar la orientación metálica) | Sensible a la aleación/proceso | Alta | Alta |
| Perfiles complejos | Bueno; necesita control del ángulo de pulverización/raqueo | Cavidades internas no tratadas | Muy buena | Muy bueno (capas internas) |
| Espesor de la película | 25-35 μm | 10-20 μm | 60-120 μm | 10-25 μm |
| Coste inicial | Alta | Medio-alto | Bajo-medio | Medio |
| Coste del ciclo de vida | Bajo | Medio | Media a alta (exterior) | Medio-alto (exterior) |
| Mejores casos de uso | Fachadas costeras/alto UV, garantías largas | Aspecto metálico, piezas resistentes a la abrasión | Fachadas rentables, en el interior | Partes interiores, huecos complejos |
Acerca de HTS-ALU
HTS New Materials (Jiangxi, China) es un fabricante líder de extrusión de aluminio con más de 40 líneas avanzadas y prensas de hasta 6.000 toneladas. Suministramos perfiles para la construcción, usos industriales y puertas/ventanas premium, incluidos perfiles con rotura de puente térmico.
Entre nuestras capacidades se incluyen el anodizado, el recubrimiento en polvo, el recubrimiento de fluorocarbono y la transferencia de vetas de madera. También ofrecemos servicios integrales de mecanizado y fabricación: CNC, fresado, punzonado, taladrado, roscado, corte de precisión, soldadura y ensamblaje: soluciones listas para usar y específicas para cada proyecto.
Productos más vendidos
Pasos de extrusión personalizados
- Comparta sus archivos CAD/STEP o una muestra física.
- Creamos planos de fabricación.
- Usted revisa y aprueba los dibujos.
- Fabricamos la matriz de extrusión.
- Realizamos una extrusión de prueba.
- Usted valida y firma las muestras.
- Comenzamos la producción en serie.
- El plazo de extrusión habitual es de unos 15 días.
- Se añade tiempo adicional para el acabado o el mecanizado.
- Realizamos inspecciones durante el proceso.
- Realizamos inspecciones finales antes del envío.
- Protegemos cada perfil para evitar la abrasión.
- Embalamos según sus necesidades.
- Organizamos el envío por mar, aire, ferrocarril o multimodal.
Aleaciones para perfiles extruidos
- 6063 (T5/T6)
- 6061 (T6/T6511)
- 6060 (T5)
- 6005/6005A (T5/T6)
- 6082 (T6)
- 6101 (T6/T61)
- 7075 (T6/T73)
- 2024 (T351)
Perfil de aluminio Peso por metro
Fórmula: W(kg/m) = A(mm²) × 0,00272 o A(cm²) × 0,272
Opciones de embalaje
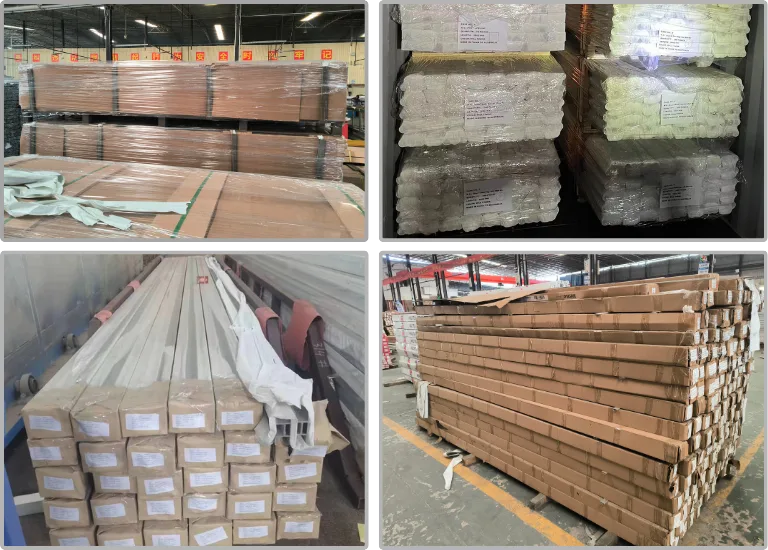
- Separación de la película protectora de una sola pieza
- Envases blíster
- Envases de cartón
- Embalaje en cajas de madera
- Paletización