
Punto de fusión del aluminio: Datos clave para la industria y la vida cotidiana

Todas las sustancias pueden clasificarse en cristalinas o amorfas. Los materiales cristalinos, como los metales y muchos minerales, se caracterizan por una disposición atómica bien ordenada, que da lugar a un punto de fusión claramente definido: la temperatura específica a la que el sólido se transforma en líquido. En cambio, los materiales amorfos, como el vidrio o muchos plásticos, carecen de esta estructura ordenada y, en consecuencia, no poseen un punto de fusión preciso, sino que se ablandan gradualmente a lo largo de un intervalo de temperaturas.

El aluminio es un ejemplo clásico de material cristalino. Su distinto punto de fusión no sólo define su comportamiento durante el calentamiento, sino que también desempeña un papel crucial en su procesamiento, aplicación y rendimiento tanto en la vida cotidiana como en contextos industriales. En este artículo, exploraremos los hechos clave sobre el punto de fusión del aluminio y el proceso de fusión, destacando por qué esta propiedad es fundamental para una amplia gama de usos prácticos y tecnológicos.

Punto de fusión del aluminio

Aluminio puro tiene un punto de fusión de 660,3°C (1.220,5°F). Sin embargo, la mayor parte del aluminio utilizado en la vida cotidiana y en la industria se presenta en forma de aleaciones, ya que el aluminio puro es relativamente blando y requiere aleaciones para mejorar sus propiedades. El punto de fusión de las aleaciones de aluminio no es un valor único, sino un intervalo, debido a la presencia de múltiples elementos de aleación como el silicio (Si), el magnesio (Mg) y el cobre (Cu). A continuación se indican los intervalos de fusión de algunos grados comunes de aluminio:

GradoComponentes principalesIntervalo de fusión (°C)
105099,5% Al655-660
106099,6% Al655-660
2024Cu 4,4%, Mg 1,5%500-635
3003Mn 1.2%640-655
4043Si 5%577-630
5052Mg 2.5%605-650
5083Mg 4,5%, Mn 0,7%570-640
6061Mg 1,0%, Si 0,6%580-650
6063Mg 0,7%, Si 0,4%615-655
7075Zn 5,6%, Cu 1,6%475-635
A356Si 7%, Mg 0,3%570-615
ZL101Si 6,5%, Mg 0,3%570-615
ZL104Si 8%, Mg 0,3%565-610

¿Por qué el punto de fusión es un intervalo?

El punto de fusión de las aleaciones de aluminio se da en forma de intervalo porque son mezclas de varios elementos, y cada fase dentro de la aleación funde a una temperatura diferente.

Solidus (Límite inferior): Temperatura a la que comienza a fundirse el componente de menor fusión de la aleación. Por ejemplo, en la aleación 7075, las regiones ricas en zinc pueden empezar a reblandecerse a 475 °C.

Liquidus (Límite superior): La temperatura a la que todos los componentes se han fundido completamente en un líquido uniforme. En el caso del 7075, la matriz de aluminio requiere un calentamiento de hasta 635 °C para fundirse por completo.

Óxido de aluminio Al₂O₃ Punto de fusión

Durante el proceso de fusión del aluminio, suele formarse óxido de aluminio (Al₂O₃) en la superficie del metal. El óxido de aluminio tiene un punto de fusión muy alto, de aproximadamente 2.072 °C (3.762 °F), que es drásticamente superior al del aluminio puro.

La presencia de este óxido refractario puede afectar significativamente a la fusión y fundición del aluminio. Su elevado punto de fusión significa que la capa de óxido permanece sólida durante las temperaturas típicas de procesamiento del aluminio, lo que presenta tanto desafíos como ventajas protectoras. El impacto específico del óxido de aluminio en el proceso de fusión del aluminio se tratará en detalle más adelante en este artículo.

Punto de fusión del aluminio en la industria

El aluminio es el tercer elemento más abundante en la corteza terrestre y el segundo metal más utilizado en la industria después del hierro. Su punto de fusión relativamente bajo es un factor clave en muchos procesos industriales, lo que afecta a la fundición, extrusiónLa soldadura, el reciclado y el desarrollo de diversas aleaciones.

Película de óxido: Un arma de doble filo en el procesamiento industrial

El aluminio fundido forma rápidamente una densa óxido de aluminio (Al₂O₃) capa superficial (punto de fusión: 2,054°C). Aunque esta película evita la oxidación y la absorción de hidrógeno, perturba los flujos de trabajo industriales:

Defectos de fundición: Los fragmentos de película de óxido pueden quedar atrapados en el flujo de la masa fundida, provocando inclusiones en piezas fundidas a presión (por ejemplo, bloques de motor de automóviles).

Desafíos de la soldadura: Los residuos de óxido en los alambres de aportación provocan una fusión deficiente en la soldadura MIG/TIG.

Alta solubilidad del hidrógeno: Gestión de la porosidad en la producción

El aluminio fundido absorbe hidrógeno 10 veces más rápido que el aluminio sólido, principalmente por la humedad de las atmósferas de los hornos o de los materiales de carga.

Impacto: Los poros de gas (≥0,1 mm) reducen la resistencia a la fatiga en piezas de fundición aeroespacial (por ejemplo, llantas A356-T6).

Ventaja de la fluidez: Facilitar las coladas complejas

Aluminio baja viscosidad (≈1,2 mPa-s a 700°C frente a 5,5 para el hierro) permite:

Fundición a alta presión (HPDC): Rellena moldes en 40-100 m/s, produciendo piezas de 1-2 mm de grosor (por ejemplo, carcasas de baterías Tesla).

Fundición en arena: Consigue 4-6 mm de espesor de pared mínimo (frente a los 8-10 mm del acero).

Comportamiento de los elementos de aleación: Metalurgia industrial

ElementoSolubilidad en AlManipulación industrialEjemplo de aplicación
SiAlto (12,6 wt%)Los modificadores eutécticos (Sr/Na) refinan las agujas de SiBloques de motor (A319)
FeBajo (0,04%)Mn añadido para convertir Fe en Fases Al-(Fe,Mn)Stock de latas de bebidas (aleación 3004)
TiBajo (0,15%)Refinadores de grano (varillas Al-Ti-B) añadidos en el lavaderoPalanquillas de extrusión (serie 6xxx)

Práctica clave: Los materiales de carga son preseleccionados para Fe < 0,2% en aleaciones aeroespaciales para evitar la fragilidad β-AlFeSi.

Reactividad: Retos del horno y las herramientas

El aluminio fundido reacciona agresivamente con:

Refractarios: Los revestimientos a base de sílice se degradan por 4Al + 3SiO₂ → 2Al₂O₃ + 3Si.; Revestimientos de alúmina o nitruro de boro prolongar la vida útil del horno.

Acero para herramientas: H13 muere experiencia aluminizado (intermetálicos Fe-Al); superficies nitruradas resistir la erosión durante 80.000-100.000 disparos.

Contracción por solidificación: Control de defectos

Volumen de contracción: 6,6% para Al puro → 5-7% en aleaciones (por ejemplo, 356: 5,1%).
Indemnización industrial:

  • Fundición a alta presión: Aplicar pasadores de apriete 50-100 MPa durante la solidificación.
  • Diseño del elevador: Las bandas superiores en fundición en arena son 2.5× el volumen de fundición (por ejemplo, para carcasas de bombas).

Riesgos de sobrecalentamiento en el tratamiento térmico

Aleaciones de bajo punto de fusión (por ejemplo, 7075: solidus a 475°C) son propensos:

Burnout: Fusión localizada en los límites de grano si se calienta >10°C por debajo del solidus (por ejemplo, durante el tratamiento de solución a 465-480°C).
Control de procesos:

  • Calefacción multietapa: Rampa en ≤5°C/min a 400°C, luego a la temperatura objetivo.
  • Retraso de enfriamiento: Debe ser <10 seg después de salir del horno para evitar Formación de ZFP.

Consideraciones sobre el punto de fusión de los productos cotidianos de aluminio

En la vida cotidiana, el aluminio se utiliza ampliamente en una gran variedad de productos de uso diario debido a su ligereza, excelente conductividad térmica, resistencia a la corrosión y facilidad de fabricación; sin embargo, su punto de fusión también desempeña un papel importante a la hora de determinar la seguridad y el rendimiento de estos artículos.

Papel de aluminio

El papel de aluminio se utiliza mucho para cocinar y almacenar alimentos. Cuando se calienta en un horno microondas, el papel de aluminio no se funde porque las temperaturas alcanzadas están muy por debajo de su punto de fusión (660,3°C/1.220,5°F). Sin embargo, la energía de las microondas puede provocar arcos o chispas si el papel de aluminio se arruga o entra en contacto con las paredes del horno, lo que supone un riesgo de incendio. 

En las barbacoas, el papel de aluminio se valora por su excelente disipación del calor, que ayuda a distribuirlo uniformemente sobre los alimentos. No obstante, si se coloca papel de aluminio vacío directamente sobre una llama o una parrilla, especialmente donde entra en contacto con otros metales, puede producirse una fusión localizada.

Batería de cocina de aluminio

Las ollas y sartenes de aluminio son populares por su ligereza y rápida transferencia de calor. Sin embargo, si una olla de aluminio se deja sobre el fuego y se calienta sin ningún contenido ("quemado en seco"), puede alcanzar temperaturas lo suficientemente altas como para ablandar o incluso fundir el metal, causando potencialmente un fallo estructural.

Escaleras de aluminio

En escaleras de aluminio son ligeras y resistentes a la corrosión, son susceptibles de reblandecerse en caso de incendio. A diferencia de las escaleras de acero, las de aluminio pueden perder su resistencia y deformarse a temperaturas mucho más bajas, lo que las hace inadecuadas para su uso como vías de evacuación de emergencia durante incendios.

Puertas y ventanas de aluminio

El aluminio se utiliza habitualmente en marcos de ventanas y puertas por su durabilidad y atractivo estético. Sin embargo, debido a su bajo punto de fusión, el aluminio no es adecuado para tabiques o puertas cortafuegos, ya que puede perder rápidamente su integridad estructural a altas temperaturas.

Disipadores de CPU

Disipadores de aluminio se utilizan mucho en electrónica para disipar el calor de las CPU y otros componentes. En funcionamiento normal, las CPU incorporan protección térmica y se apagan antes de que las temperaturas alcancen niveles que fundirían el disipador.

Muebles de exterior, elementos decorativos y cubiertas

El aluminio se utiliza a menudo en muebles de exterior, paneles decorativos y materiales para tejados. La luz solar por sí sola no puede generar suficiente calor para ablandar o deformar el aluminio. Sin embargo, si la luz solar se enfoca a través de cristal o superficies reflectantes, las temperaturas localizadas podrían aumentar significativamente, causando daños potenciales.

Iluminación

El aluminio es un material muy utilizado en las luminarias por su reflectividad y facilidad de fabricación. Sin embargo, en algunos casos, la exposición prolongada a altas temperaturas de bombillas potentes o una ventilación deficiente pueden hacer que los componentes de aluminio se deformen o pierdan su forma.

Reacción termita

La reacción de la termita es un proceso redox altamente exotérmico en el que el polvo de aluminio (Al) actúa como agente reductor para extraer oxígeno de óxidos metálicos, como el óxido de hierro (III) (Fe₂O₃) o el óxido de cromo (III) (Cr₂O₃). Esta reacción produce óxido de aluminio (Al₂O₃), metal elemental libre y una cantidad sustancial de calor. Su característica definitoria es que, una vez iniciada, la reacción es autosostenida y genera temperaturas extremadamente altas, que a menudo superan los 2.500°C (4.532°F).

Principio de reacción

Una reacción típica de termita, utilizando óxido de hierro (III) como ejemplo, se expresa como:

2Al + Fe₂O₃ → Al₂O₃ + 2Fe + calor (ΔH ≈ 850 kJ/mol).

  • Temperatura: La zona de reacción puede alcanzar temperaturas instantáneas de entre 2.500 °C y 3.500 °C, suficientes para fundir la mayoría de los metales industriales (como referencia, el punto de fusión del hierro es de 1.538 °C).
  • Fuente de oxígeno: La reacción no requiere oxígeno atmosférico, ya que el reactante de óxido suministra todo el oxígeno necesario. Así, las reacciones de termita son posibles en el vacío o en atmósferas inertes, lo que ofrece aplicaciones industriales únicas.

Iniciación y control de la reacción

  • Encendido: Se requiere una fuente de ignición de alta temperatura (como una cinta de magnesio, un encendedor eléctrico o una pequeña cantidad de pólvora).
  • Condiciones críticas: El polvo de aluminio debe tener un tamaño de partícula suficientemente pequeño (normalmente inferior a 50 μm) y mezclarse a fondo con el óxido metálico para garantizar una reacción completa y controlada.

Consideraciones de seguridad

  • Riesgos: La reacción de la termita es extremadamente vigorosa y no reversible, por lo que presenta riesgos de erupciones violentas y expulsión de metal fundido si no se contiene adecuadamente.
  • Precauciones: La reacción sólo debe llevarse a cabo en recipientes refractarios (como crisoles de grafito), bien alejados de materiales inflamables y con todos los participantes provistos de equipos de protección adecuados resistentes al calor.

Punto de fusión Comparación con otros metales

Metal/aleaciónPunto de fusión (°C)En relación con el aluminio
Aluminio (puro)660.3Línea de base
Aleación de aluminio 6061580-65010-80°C inferior
Cobre (puro)1085424,7°C más alto
Latón (Cu-Zn30)900-940240-280°C superior
Acero (bajo en carbono)1370-1510710-850°C superior
Acero inoxidable 3041400-1450740-790°C superior
Magnesio (puro)65010,3°C menos
Aleación de magnesio AZ91470-59565-190°C inferior
Titanio (puro)16681007,7°C más
Aleación de titanio Ti-6Al-4V1600-1650940-990°C superior
Zinc (puro)419.5240,8°C inferior
Níquel (puro)1455794,7°C más alto
Plomo (puro)327.5332,8°C más bajo

Ventajas del bajo punto de fusión del aluminio

El punto de fusión comparativamente bajo del aluminio -660,3 °C (1.220,5 °F)- ofrece varias ventajas en la fabricación, el procesamiento, el reciclado y la ingeniería de materiales.

Bajo consumo de energía de fusión

Como el punto de fusión del aluminio es menos de la mitad que el del acero (≈1500°C), la energía necesaria para fundir aluminio es significativamente menor. Fundir una tonelada de aluminio consume aproximadamente 40%-60% menos energía que el acero. Esto supone un ahorro de costes y una reducción del impacto medioambiental en la producción industrial a gran escala.

Idoneidad para la fabricación aditiva (impresión 3D)

El bajo punto de fusión permite que los polvos de aluminio se procesen fácilmente mediante sinterizado láser (SLM) u otras técnicas de fabricación aditiva, incluida la fabricación de compuestos a base de aluminio. Esta propiedad amplía el potencial del aluminio para piezas impresas en 3D complejas y de alta precisión.

Comodidad para el procesamiento manual y a pequeña escala

El aluminio puede fundirse utilizando equipos a pequeña escala, como hornos eléctricos o crisoles de gas que funcionen a menos de 800 °C, sin necesidad de grandes infraestructuras industriales. Esto facilita las aplicaciones de bricolaje, como la joyería artesanal, las esculturas artísticas, los artículos decorativos domésticos y los proyectos educativos de metalurgia.

Compatibilidad con compuestos avanzados

Su bajo punto de fusión permite al aluminio actuar como material matriz y encapsular refuerzos de mayor punto de fusión -como fibras de carbono o partículas cerámicas- para producir compuestos avanzados. Por ejemplo, los compuestos Al-SiC (aluminio-carburo de silicio) se utilizan mucho en aplicaciones electrónicas de gestión térmica.

Facilidad de reciclaje y reutilización

El reciclaje de la chatarra de aluminio requiere una refundición a temperaturas inferiores al punto de fusión del aluminio, lo que resulta mucho más eficiente desde el punto de vista energético que el reciclaje de acero o titanio. El aluminio puede reciclarse indefinidamente con menos de 5% de pérdida de rendimiento; por ejemplo, las latas de bebidas se refunden y convierten en nuevos lingotes de forma rutinaria. Aproximadamente 75% de todo el aluminio producido sigue utilizándose hoy en día, debido a su alta eficiencia de reciclado.

Uso sinérgico con otros metales

Las aleaciones de aluminio de bajo punto de fusión (como la 4043, con un punto de fusión de 577°C) se utilizan con frecuencia como materiales de soldadura fuerte y blanda, lo que permite unir metales de alto punto de fusión (como el cobre y el acero). Los conductores bimetálicos de aluminio-cobre combinan el peso ligero del aluminio con la conductividad eléctrica superior del cobre, ampliando sus aplicaciones en los campos de la electricidad y la ingeniería.

Herramientas y equipos para fundir aluminio

El punto de fusión relativamente bajo del aluminio lo hace adecuado para la fusión con una variedad de dispositivos de calentamiento. La elección del equipo depende de la escala de fusión, los requisitos de control de temperatura y los escenarios de aplicación específicos. A continuación se describen las principales categorías y características clave de las herramientas de fusión de aluminio a distintas escalas:

Hornos industriales de fusión de aluminio

Los hornos industriales están diseñados para la producción de grandes volúmenes, como en las fundiciones y la fabricación de componentes de automoción.

  • Horno reverbero
    Principio de funcionamiento: Utiliza llamas de gas o aceite reflejadas desde el techo del horno para calentar indirectamente el aluminio.
    Capacidad: Normalmente de 1 a 50 toneladas por lote.
    Ventajas: Adecuada para la producción continua de grandes volúmenes; relativamente eficiente desde el punto de vista energético.
    Limitaciones: Altas pérdidas por oxidación; a menudo requiere fundente o cobertura de gas inerte.

  • Horno de inducción
    Principio de funcionamiento: Emplea la inducción electromagnética para calentar el aluminio directamente, sin combustión ni llama.
    Tipos:

    • Frecuencia de alimentación (50/60 Hz): Para grandes lotes de fusión (5-20 toneladas).
    • Media frecuencia (150-1.000 Hz): Permite una fusión más rápida y es preferible para aleaciones de alta precisión, como las utilizadas en el sector aeroespacial.
      Ventajas: Control preciso de la temperatura y mínima oxidación; produce aluminio de gran pureza.
      Limitaciones: Mayor coste inicial del equipo y consumo eléctrico significativo.
  • Fundidor de torre
    Principio de funcionamiento: El aluminio se introduce por la parte superior, se funde gradualmente y se vacía en un crisol situado en la parte inferior.
    Ventajas: Permite una producción continua y consigue una alta eficiencia térmica.
    Aplicaciones típicas: Adecuado para plantas de extrusión e instalaciones de transformación de aluminio reciclado.
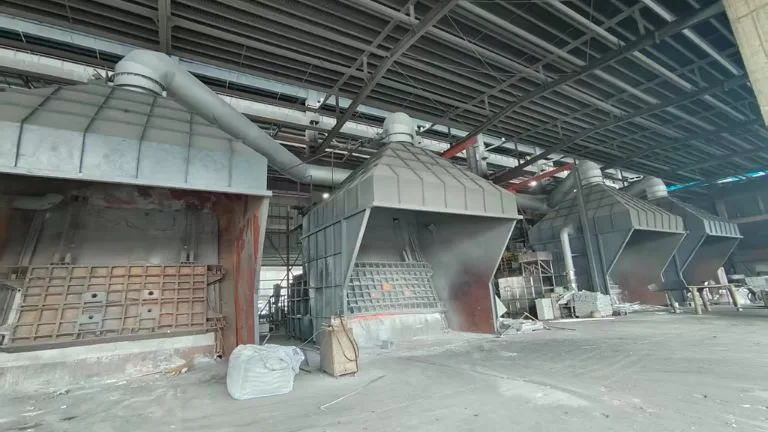
Preparación de tochos de aluminio

Equipos de fusión de aluminio de pequeña y mediana escala

Se utilizan para producciones de lotes pequeños, laboratorios o aplicaciones artesanales y de bricolaje.

  • Horno de crisol de gas/aceite
    Combustible: Funciona con propano, gas natural o gasóleo.
    Capacidad: Normalmente 1-50 kg por fusión.
    Ventajas: Portátil y conveniente para el uso al aire libre o temporal.
    Limitaciones: Mayor fluctuación de temperatura y requiere control manual.
    Aplicaciones: Pequeñas piezas de fundición, obras escultóricas y aplicaciones artísticas.

  • Horno eléctrico de crisol
    Método de calentamiento: Utiliza bobinas de calentamiento por resistencia eléctrica o varillas de carburo de silicio para calentar un crisol de grafito o cerámica.
    Rango de temperatura: Ajustable, normalmente hasta 700-1.200°C.
    Ventajas: Temperaturas estables y funcionamiento sencillo; ideal para uso en laboratorio.
    Limitaciones: Velocidades de fusión más lentas en comparación con los hornos de combustible.
    Aplicaciones: Investigación, fundición de joyas y pequeñas reparaciones de aluminio.

  • Horno de inducción de alta frecuencia (pequeña escala)
    Capacidad: De 0,5 a 5 kg.
    Ventajas: Fusión muy rápida con mínima oxidación; tiempos de fusión de sólo unos minutos.
    Limitaciones: Mayor coste del equipo; requiere operadores formados.
    Aplicaciones: Investigación de aleaciones de precisión y fusión de metales preciosos.

Herramientas domésticas y de bricolaje para fundir aluminio

Son adecuadas para los aficionados y el reciclado a pequeña escala.

  • Juego de soplete de propano y crisol de grafito
    Equipo: Soplete manual de propano (por ejemplo, Bernzomatic TS8000) utilizado con un pequeño crisol de grafito o acero.
    Capacidad: Normalmente 0,5-2 kg por sesión.
    Ventajas: Bajo coste y funcionamiento accesible.
    Limitaciones: Fusión más lenta (unos 20-30 minutos por lote) y calentamiento menos uniforme.

  • Horno de carbón/coque
    Combustible: Utiliza carbón vegetal o coque, a menudo con un soplador manual para aumentar la combustión.
    Notas: Requiere materiales refractarios, como ladrillos refractarios o fibra cerámica, para el aislamiento y la seguridad.
    Aplicaciones: Métodos de fundición tradicionales y fundición de aluminio en exteriores.

Índice

Ir arriba