Fabricación de perfiles de aluminio extruido
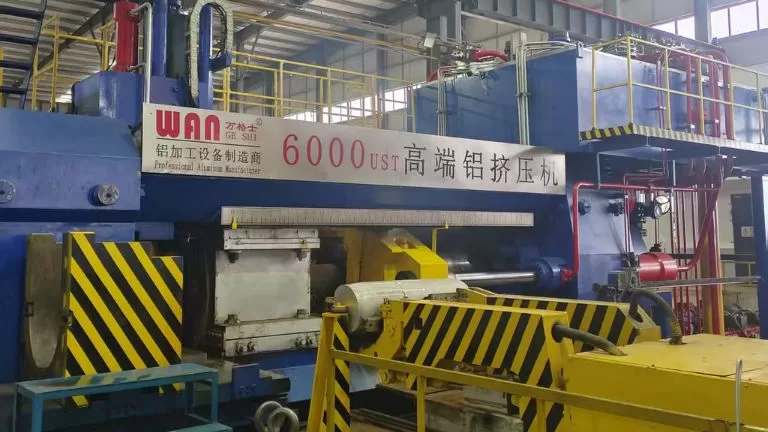
Escala de producción de alta capacidad: 40 líneas de extrusión avanzadas garantizan un rendimiento rápido, una programación flexible y un suministro estable tanto para pedidos de gran volumen como de múltiples especificaciones.
Capacidad de extrusión de alta resistencia: Equipada con prensas de hasta 6.000 toneladas, permite fabricar perfiles de gran tamaño, secciones transversales complejas, piezas de paredes gruesas y aleaciones de alta resistencia con una excelente estabilidad dimensional.
Diseño y desarrollo de troqueles personalizados: La ingeniería de moldes propia y la rápida iteración de las herramientas permiten optimizar el equilibrio del flujo, reducir las pruebas de matrices, ajustar las tolerancias y acelerar la comercialización de perfiles a medida.
Tratamiento térmico integral: Solución integrada que abarca el envejecimiento, el temple y el control del revenido para aleaciones como 6xxx y 7xxx, consiguiendo los revenidos deseados (por ejemplo, T5/T6), mejores propiedades mecánicas y un rendimiento constante.
Ventajas de la fabricación por extrusión de aluminio
La extrusión de aluminio es un proceso de fabricación altamente eficiente que produce perfiles continuos al forzar tochos de aluminio calentados a través de una matriz de precisión. Se utiliza ampliamente en aplicaciones de construcción, transporte, equipos industriales, electrónica y mobiliario.
Comparado con muchos otros procesos de conformado de metales, la extrusión de aluminio ofrece una excelente utilización del material, menores costos de utillaje y una alta eficiencia de producción. Es particularmente adecuado para producir piezas largas, secciones transversales complejas y tiradas de producción de gran volumen.
Aunque la extrusión crea formas de sección transversal constante, puede combinarse con procesos de mecanizado CNC, taladrado, roscado, soldadura y ensamblaje para fabricar componentes terminados complejos y sistemas de ingeniería.
Tipos de perfiles producidos por extrusión de aluminio
La extrusión de aluminio puede producir una amplia variedad de formas de perfiles, lo que la convierte en uno de los métodos de fabricación más flexibles para componentes de aluminio. Dependiendo de los requisitos estructurales y funcionales, los perfiles se pueden diseñar como secciones sólidas, Perfiles huecos, o perfiles multicavidad.
Además de las formas cerradas, la extrusión de aluminio también soporta diseños de perfiles abiertos como canales, ángulos, secciones en T, y perfiles funcionales personalizados. Estos diseños se utilizan ampliamente en ventanas y puertas, equipos industriales, muebles, sistemas de transporte y productos electrónicos.
La extrusión de aluminio se puede realizar mediante extrusión directa o extrusión indirecta. La extrusión directa es el método más común para producir perfiles de aluminio en aplicaciones de construcción, industriales y de transporte.
La extrusión indirecta ofrece un flujo de material más uniforme y una mejor calidad superficial. También es capaz de producir tubos de aluminio sin costura, que se utilizan ampliamente en aplicaciones que requieren mayor resistencia a la presión, rendimiento hermético y fiabilidad estructural mejorada.


La extrusión de aluminio es muy sensible a la extrudabilidad de la aleación y a la respuesta del tratamiento térmico. El estándar de la industria es la serie 6xxx. Además de la 6xxx, también pueden extruirse las siguientes series.
- Serie 6xxx (por ejemplo, 6005, 6060, 6061, 6063, 6082; Al-Mg-Si): Excelente extrudabilidad, amplia ventana de procesamiento y buena respuesta al tratamiento térmico hasta T5/T6. Equilibra la resistencia, la tenacidad, el acabado superficial (buena calidad de anodizado) y el coste; ideal para perfiles de gran volumen.
- 7xxx (por ejemplo, 7003/7005/7075): Alta resistencia; extrusión más difícil. Adecuado para piezas estructurales y tubos sin soldadura (a menudo mediante extrusión indirecta). Requiere un control estricto del tratamiento térmico.
- 2xxx (por ejemplo, 2024): Alta resistencia; menor fluidez y ventana de proceso más estrecha. A menudo se combina con el mecanizado posterior y el tratamiento térmico para cumplir las especificaciones finales.
- 1xxx (por ejemplo, 1050/1060/1100/1070): Alta conductividad eléctrica/térmica y resistencia a la corrosión; excelente extrudabilidad. Ideal para barras colectoras, perfiles de disipación térmica y aplicaciones decorativas.
- 5xxx (por ejemplo, 5052/5083/5086): Aleaciones a base de Mg no tratables térmicamente con buena resistencia y resistencia a la corrosión; adecuadas para aplicaciones que requieren tenacidad y resistencia a la corrosión.
El magnesio también puede extruirse
En comparación con la extrusión de aluminio, la extrusión de magnesio ofrece la ventaja de un menor peso, pero exige un control más estricto del proceso: funciona dentro de una ventana de temperatura más estrecha, tiene una mayor sensibilidad a la oxidación y a la estabilidad del flujo, e impone requisitos más estrictos en cuanto a equipos, utillaje y medidas de seguridad.


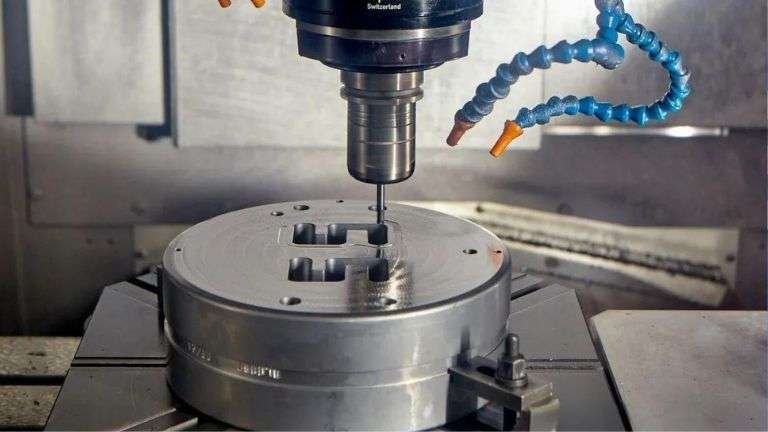
Las matrices de extrusión son herramientas críticas que determinan la forma, la precisión dimensional y la calidad superficial de los perfiles de aluminio. Las matrices bien diseñadas ayudan a garantizar un flujo metálico estable, tolerancias consistentes y una producción en masa eficiente.
En HTS-ALU, todos los troqueles de extrusión se desarrollan internamente basándose en planos del cliente, archivos CAD o muestras físicas. Nuestro equipo de ingeniería optimiza las estructuras de perfiles y la viabilidad de la extrusión antes de la producción de las herramientas para mejorar la eficiencia de fabricación y la calidad del producto.
Con un taller de herramientas interno, normalmente podemos completar el desarrollo de troqueles personalizados y la producción de muestras en 7 días, ayudando a los clientes a acelerar la validación de productos y los plazos de los proyectos.

La extrusión de aluminio en la prensa convierte los tochos precalentados en perfiles continuos forzando el metal a través de una matriz de precisión a alta presión. La capacidad de la prensa se expresa en toneladas (tonelaje): más grande o perfiles más gruesos requieren prensas de mayor tonelaje para proporcionar una fuerza de extrusión suficiente y mantener un flujo y unas dimensiones estables.
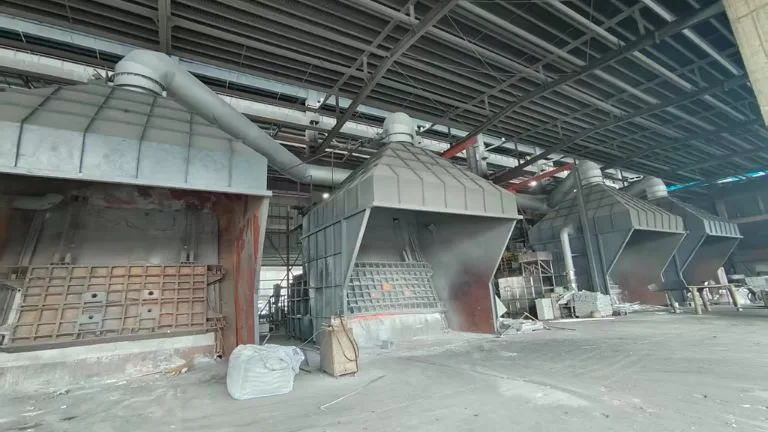
Precalentamiento de matrices y tochos: Precalentar la matriz, el soporte, el cabezal y el recipiente para estabilizar las dimensiones y promover un flujo uniforme del metal. Lleve las palanquillas a la temperatura de extrusión deseada para conseguir plasticidad sin fusión incipiente, reduciendo las marcas de flujo y los defectos de arranque.
Carga y volteo de palanquillas: Cargue el tocho calentado en el recipiente y realice un recalcado para asegurar el contacto total, purgar los óxidos superficiales y sellar contra el reflujo. Un recalcado adecuado minimiza los defectos de solapado, recogida y costura al inicio de la extrusión.
Extrusión del ariete a través de la matriz: Conduzca el tocho a través del orificio de la matriz (matrices planas para perfiles sólidos, matrices de ojo de buey/puente con mandriles para huecos) mientras controla la velocidad del husillo y la temperatura de salida del metal. Equilibre el flujo mediante la longitud de los cojinetes y el diseño de los orificios para mantener la precisión dimensional, el acabado superficial y la resistencia de la línea de soldadura.
Desviación y refrigeración en línea (en la prensa): Apoyar el perfil emergente sobre la mesa de centraje con tirantes para evitar pandeos y vibraciones.


Después de la extrusión y el enfriamiento, los perfiles de aluminio se enderezan para eliminar la comba, la torsión y la tensión residual generada durante el proceso de extrusión. Este paso ayuda a garantizar que el perfil mantenga la forma requerida y la precisión dimensional.
El enderezado se realiza típicamente mediante estiramiento o nivelación controlados, dependiendo de la geometría del perfil y los requisitos de la aplicación. Un enderezado adecuado mejora la planitud, el ajuste del ensamblaje y la consistencia general del producto antes de un procesamiento posterior.
Como un paso importante entre la extrusión y el tratamiento térmico, el enderezamiento ayuda a lograr tolerancias más estrictas y un rendimiento mecánico más estable en el perfil de aluminio terminado.

El tratamiento térmico desempeña un papel clave para lograr las propiedades mecánicas requeridas de los perfiles de aluminio extruido. Se utilizan diferentes procesos de enfriamiento y envejecimiento según la aleación objetivo y la designación de temple.
Para Perfiles T5, el enfriamiento se logra típicamente mediante enfriamiento con aire o niebla antes del envejecimiento artificial. Para Perfiles T6, el temple en agua se aplica comúnmente para maximizar la resistencia y la dureza.
Después del temple, los perfiles se someten a un envejecimiento artificial en condiciones de temperatura controlada para lograr el temple especificado, garantizando una resistencia constante, estabilidad dimensional y un rendimiento a largo plazo.